Введение: «Ловушка терпимости»
Инженер проектирует кронштейн для крепления датчика. Точность позиционирования датчика должна составлять примерно 0,5 мм. Кронштейн имеет четыре монтажных отверстия и направляющее отверстие. Чтобы перестраховаться, инженер указывает размеры всё ±0,02 мм. Каждое отверстие, каждая кромка, каждая поверхность.
Цитата: $85 за штуку при заказе 200 штук. Менеджер считает, что это слишком дорого. После нескольких раундов переговоров с поставщиком кто-то спрашивает: “Какие размеры на этом чертеже действительно должны соответствовать допуску ±0,02 мм?”
Ответ: ни одной. Для всей детали может быть установлен общий допуск ±0,1 мм с одним критическим отверстием с допуском ±0,05 мм. Пересмотренное ценовое предложение: $28 за деталь. Тот же материал, то же количество, та же функция.
«Ловушка допусков» — это реальное явление. В данном руководстве рассказывается о том, какую точность на самом деле обеспечивает обработка на станках с ЧПУ, в каких случаях важны узкие допуски и как правильно составлять технические требования к деталям, чтобы получить именно то, что вам нужно, не переплачивая за ненужную точность.
Основные понятия и принципы
“Точная обработка с ЧПУ” представляет собой целый спектр, и от того, в какой его части вы окажетесь, зависят стоимость, сроки выполнения заказа и то, какие предприятия смогут выполнить эту работу.
Стандартная механическая обработка: ±0,1 мм (±0,004 дюйма). Любая компетентная мастерская без труда справится с этим — стандартный инструмент, без специального терморегулирования и без контроля с помощью датчиков. Охватывает 80% всех обрабатываемых элементов.
Точная механическая обработка: от ±0,01 мм до ±0,05 мм (от ±0,0004″ до ±0,002″). Требуются качественные держатели инструментов, стабильное закрепление заготовки, термическая компенсация и операторы, проверяющие размеры в ходе серийного производства. Большинство предприятий, рекламирующих “прецизионную” обработку, работают именно в этой области — отверстия под подшипники, прессовые посадки, уплотнительные поверхности, места установки установочных штифтов.
Высокоточная обработка: от ±0,005 мм до ±0,001 мм (от ±0,0002″ до ±0,0004″). Помещения с климат-контролем, заготовки со стабилизированной температурой, контроль параметров в процессе обработки с автоматической корректировкой. Каждый цех, который говорит Те, у которых допуск составляет ±0,005 мм, на самом деле не могут этого сделать. А у тех, кто может, есть соответствующие отчеты.
Сверхвысокая точность: Менее ±0,005 мм. Шлифование, хонингование, притирка — специализированное оборудование с шкалами с нанометровым разрешением. Совсем другая область.
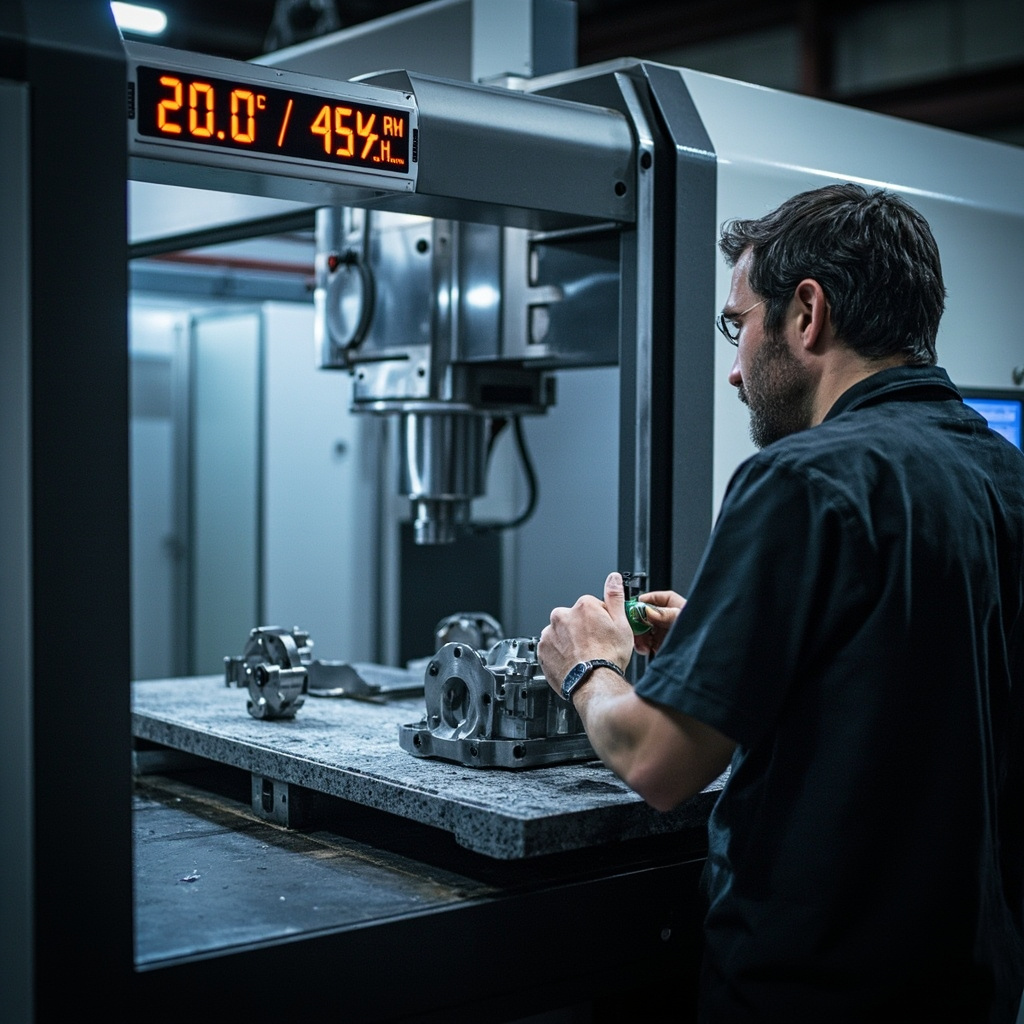
Фундаментальная проблема физики: тепловое расширение. Алюминий расширяется на 23 микрона на метр на каждый градус Цельсия. Размер элемента длиной 100 мм изменяется на 2,3 микрона на каждый градус. В вашем цехе температура составляет 20 °C, но шпиндель нагревается, резка выделяет тепло, а дверь сегодня открывали три раза. При допуске ±0,005 мм эти эффекты можно измерить.
Основные процессы и технологии
Архитектура станков
Точность начинается с «скелета» станка. Станки с линейными направляющими работают быстро, но имеют определенный предел упругости — под нагрузкой они прогибаются на несколько микрон. Станки с коробчатыми направляющими обладают большей жёсткостью и лучше гасят вибрации, но работают медленнее. Для точности ±0,01 мм подойдут оба варианта. Для точности ±0,005 мм лучше использовать коробчатые направляющие или высококлассные роликовые направляющие с обратной связью по стеклянной шкале на всех осях.
Крепление инструмента и биение
При использовании держателя CAT40 с биением 10 мкм соблюдение допуска ±0,005 мм становится лишь несбыточной мечтой. Для обеспечения высокой точности требуются термоусадочные или гидравлические держатели с подтвержденным биением менее 3 мкм. Держатель инструмента — это самый недорогой способ повысить точность, но в то же время — наиболее распространенная причина потери точности.
Зажимные приспособления
Зажимы тисков не шлифовались в течение шести месяцев? Угловая погрешность. Деталь зажата слишком туго, что приводит к деформации? Отверстие на станке измеряется как круглое, а на КИМ — как овальное. Прецизионное закрепление детали заключается в повторяемое зажатие с минимальной нагрузкой — иногда используются специальные приспособления, иногда вакуумные или магнитные для тонких деталей.
Измерение в процессе производства
Сравнение технологической способности
| Технология | Допустимый диапазон отклонений | Лучшее для | Влияние на затраты | Основное ограничение |
|---|---|---|---|---|
| Стандартный вертикальный обрабатывающий центр (без щупа) | ±0,05 – 0,1 мм | Общая механическая обработка | Исходные данные | Дрейф, зависящий от оператора |
| VMC + щуповое измерение + термическая компенсация | ±0,01–0,025 мм | Прецизионные корпуса, отверстия под подшипники | +20-40% | По-прежнему ограничено геометрией станка |
| Высококлассная 5-осевая система (направляющие в корпусе, датчики) | ±0,005–0,01 мм | Авиакосмическая промышленность, полости пресс-форм | +80-150% | Требуется климат-контроль |
| Координатное сверление / координатное шлифование | ±0,002–0,005 мм | Точные схемы расположения отверстий | 3–5 раз выше исходного уровня | Медленная, с ограниченной геометрией |
| Цилиндрическое шлифование | ±0,001–0,005 мм | Шеи вала, диаметры подшипников | 2–4-кратная стоимость поворота | Только цилиндрические элементы |
| Хонингование / Притирка | ±0,0005 – 0,002 мм | Гидравлические отверстия, уплотнительные поверхности | 3–6 раз, вторичная операция | Улучшает геометрию, но не создает её |
Каждое ужесточение в два раза приводит к примерно двукратному увеличению затрат на каком-либо этапе процесса. Переход от ±0,1 мм к ±0,01 мм означает увеличение в 10 раз — стоимость растёт геометрически, а не линейно.
Промышленное применение
| Промышленность | Заявка | Материал | Основное требование | Преимущества nylonplastic.com |
|---|---|---|---|---|
| Аэрокосмическая промышленность | Основания лопаток турбины, топливные форсунки, конструктивные элементы | Инконель 718, Ti-6Al-4V, 17-4 PH | Критические элементы с допуском ±0,01 мм, отчеты по автоматическому визуальному контролю (FAI), полный комплект сертификатов | 5-осевое зондирование + пакеты документации, соответствующие стандарту AS9100 |
| Медицинские приборы | Интерфейсы имплантатов, хирургические инструменты, детали для эндоскопов | Ti-6Al-4V ELI, 316LVM, PEEK | Ra ≤ 0,4 мкм, отслеживаемость партии | Камеры с климат-контролем и проверенными технологическими процессами + полное отслеживание партий |
| Полупроводник | Обработка пластин, вакуумные камеры, газораспределительные коллекторы | 6061-T6, нержавеющая сталь 316L, керамика | Плоскостность 5 мкм на участке длиной 300 мм, отсутствие твердых частиц | Обработка, совместимая с требованиями чистых помещений, с протоколами очистки после обработки |
| Роботизированная автоматизация | Детали гармонического привода, корпуса шарниров, крепления энкодеров | 7075-T6 Al, 440C SS, 4140 | Соосность отверстия под подшипник ≤5 мкм | 5-осевая обработка с одной установкой устраняет суммирование допусков при обработке многогранных элементов |
| Автомобилестроение (HP) | Корпуса форсунок, корпуса турбокомпрессоров, клапанный механизм | Сталь 4140, 6061-T6, нержавеющая сталь 303 | ±0,015 мм — функциональный показатель Cpk при крупносерийном производстве | Производственные ячейки с управлением отклонениями на основе SPC — Cpk ≥ 1,67 |
| Оптика / Приборостроение | Корпуса линз, крепления зеркал, корпуса интерферометров | 6061-T6, Инвар 36, нержавеющая сталь 416 | Осевой биение резьбы ≤5 мкм | Обработка материалов с низким коэффициентом теплового расширения при стабилизированной температуре, проверенная при 20,0 °C |
Общая черта: точность заключается в том, что функциональное требование, Никогда не стремитесь к точности ради самой точности. Если ваша деталь не выполняет функцию, требующую высокой точности, придерживайтесь общепринятых допусков.
Выбор материала — что действительно работает
Алюминий (6061-T6, 7075-T6): «Золотой стандарт» точности. Высокая теплопроводность обеспечивает быструю отвод тепла от стружки, а низкие режущие усилия — меньшее прогибание. Сплав 7075-T6 обладает более высокой прочностью по сравнению с 80% при практически одинаковой обрабатываемости. Главный враг: тепловое расширение — алюминиевая деталь длиной 200 мм изменяет свои размеры примерно на 4,6 мкм на каждый градус Цельсия.
Нержавеющая сталь (303, 304, 316, 17-4 PH): 303 — ваш верный помощник в вопросах точности — сера обеспечивает его стабильное поведение. Стали 304/316 подвергаются упрочнению при обработке; здесь требуются жесткие зажимные приспособления и острый твердосплавный инструмент с покрытием. Нельзя “подкрадываться” к размеру — учитывайте реальный глубину резания (DOC). Сталь 17-4 PH при состоянии H1150 хорошо поддается механической обработке; при состоянии H900 придется шлифовать.
Инструментальные стали (A2, D2, H13): Материал поддается механической обработке в отжиженном состоянии, но после термообработки (58–62 HRC) требуется шлифование. План: черновая обработка отжига с оставлением припуска 0,2–0,5 мм, термообработка, чистовая шлифовка. Попытка достичь точности ±0,01 мм на закаленной инструментальной стали с помощью твердосплавных инструментов — это медленный, дорогостоящий процесс, приводящий к износу инструмента.
Инженерные пластики (PEEK, Delrin, Ultem): Модуль упругости в 50–100 раз ниже, чем у металлов — они прогибаются и возвращаются в исходное положение. Обязательно следует использовать режущие инструменты с острым положительным углом наклона. PEEK — самый предсказуемый материал. Delrin — лучший универсальный пластик для прецизионной обработки. Охлаждающая жидкость может вызывать изменение размеров из-за теплового расширения и поглощения влаги — иногда сухая обработка дает более предсказуемые результаты.
Примечание по снятию напряжения: Прокат, кованые или литые заготовки содержат остаточные напряжения. При механической обработке 60% поперечного сечения напряжения перераспределяются — деталь смещается. Для обеспечения высокой точности при значительных нагрузках следует заказывать материал, прошедший процесс снятия напряжений. Надбавка за 10-15% — это недорогая страховка от ситуации, когда детали, размеры которых соответствуют требованиям на станке, оказываются неверными при измерении на координатно-измерительной машине (КИМ).
Компромиссы между стоимостью и производительностью
Стандартная зона (±0,1 мм): Минимальная цена. Каждый магазин выставляет свою цену. Вы оплачиваете стоимость материалов + время работы оборудования + базовый контроль качества.
Зона точности (±0,025 мм): +30–60% на деталь. Более качественные держатели инструмента, более частая смена инструмента, контроль качества в процессе производства. Число поставщиков сокращается вдвое.
Зона высокой точности (±0,01 мм): В 2–4 раза выше базового уровня. Климат-контроль, специализированные зажимные приспособления, циклы щупания, 100%. Участвовать в тендере могут только ~20% предприятий. Более длительные сроки выполнения заказов.
Зона сверхвысокой точности (±0,005 мм и менее): 5–10x+. Область шлифования, хонингования и притирки. Очень мало мастерских, совершенно иная бизнес-модель.
Фактические диапазоны цен (партия из 100 штук, 6061-T6)
| Тип детали | ±0,1 мм Общие сведения | ±0,025 мм — критическое значение | ±0,01 мм по всей поверхности |
|---|---|---|---|
| Простой кронштейн (3 оси, 2 конфигурации) | $18-25/шт. | $28-35/шт. | $55-75/шт. |
| Корпус с подшипниковыми отверстиями (4-осевой) | $45-60/шт. | $65-85/шт. | $120–160/шт. |
| Сложное многогранное изделие (5-осевое) | $85-120/шт. | $130-180/шт. | $250–350/шт. |
Каждый уровень допуска примерно вдвое увеличивает себестоимость единицы продукции. Кронштейн с общим допуском $22 соответствует допуску $65-75 с погрешностью ±0,01 мм. В этом и заключается разница между кронштейном и прецизионной деталью — убедитесь, что вам это действительно нужно.
Важный фактор, влияющий на затраты, о котором никто не задумывается: риск брака. Более узкие допуски приводят к увеличению количества бракованных партий. Детали с размером +0,009 мм при спецификации ±0,01 мм технически находятся в пределах допуска, но находятся на границе 10% — любая погрешность измерения приведет к их отбраковке. Более широкие диапазоны допусков обеспечивают запас на случай дрейфа технологического процесса и погрешностей.
Стандарты качества и передовой опыт
ISO 2768: Международный стандарт общих допусков. Класс точности «тонкий» (f): ±0,05 мм для размеров до 6 мм, с увеличением до ±0,2 мм для размеров свыше 400 мм. Большинство предприятий, занимающихся прецизионной обработкой, по умолчанию используют стандарт ISO 2768-m для размеров без допусков и оставляют класс «тонкий»/«явно указанный» для критически важных элементов. Укажите этот стандарт в чертеже — это позволит избежать споров.
GD&T: Это особенно важно при выполнении прецизионных работ. Линейная погрешность ±0,01 мм в отверстии — это одно; а точность положения 0,01 мм при использовании MMC — это совсем другое дело. GD&T определяет, какие взаимосвязи имеют значение — перпендикулярность, параллельность, профиль, биение. Для деталей с несколькими взаимосвязанными прецизионными характеристиками использование GD&T является обязательным.
SPC: Разница между утверждениями “мы считаем, что детали качественные” и “процесс стабилен”. Показатель Cpk ≥ 1,33 для прецизионных работ (около 63 бракованных единиц на миллион); ≥ 1,67 для критических характеристик (около 0,57 бракованных единиц на миллион). Разница в уровне дисциплины на производстве, обусловленная этими показателями, весьма значительна.
Первая статья (FAI): Обязательно для аэрокосмической отрасли (AS9102), всё чаще применяется в медицинской и оборонной отраслях. Необходимо измерить все размеры детали #1 и зафиксировать результаты. Дополнительные затраты составляют $100–300. Позволяет выявить проблемы до того, как они проявятся на 100 деталях.
Контрольный список для точного контроля качества:
- Выдержка при заданной температуре: Не менее 2 часов при температуре 20 °C перед окончательной обработкой — особенно в случае алюминия.
- Откалиброванные приборы: Текущие наклейки на микрофонах, штангенциркулях и координатно-измерительной машине.
- Измерение в режиме свободного состояния: Ослабьте зажим, дайте изделию расслабиться, а затем произведите измерение.
- Ключевые элементы документа: Полная проверка — 1 часть/партия; проверка критических размеров — на оставшейся части образца 5-10%.
- Данные о тенденциях: Постепенное смещение отверстия в сторону верхнего предела = износ инструмента. Отрегулируйте смещения до того, как достигнете предела, а не после.
Начало работы — практические шаги
1. Определите “несколько ключевых факторов”.” Выделяйте только те размеры, которые действительно требуют точности — отверстия под подшипники, прессовые посадки, уплотнительные поверхности, места установки штифтов. Если вы не можете объяснить почему Если для какого-то размера требуется точность ±0,01 мм, то, скорее всего, это не так.
2. Используйте GD&T там, где это действительно важно. Фактическое положение с использованием MMC для схем расположения отверстий. Профиль поверхности для контуров. Биение для вращающихся деталей. Эти пояснения отражают функциональные характеристики, а не просто цифры.
3. Указывать требования к качеству поверхности только для функциональных поверхностей. Ra 0,8 мкм на уплотнительных поверхностях: необходимо. Ra 0,8 мкм на внешних декоративных поверхностях, подлежащих окраске: пустая трата денег.
4. Запросите данные о технических возможностях. Не “находятся ли детали в пределах допуска?”, а “каков показатель Cpk для диаметра отверстия?”. Предприятие, способное ответить на этот вопрос, обеспечивает контроль над своим производственным процессом. Предприятие, которое заявляет: “Мы проверяем каждую деталь”, может справляться с общими допусками, но не с прецизионными.
5. Изготовить прототип с соблюдением производственных допусков. Не следует изготавливать прототипы с допуском ±0,1 мм, а затем ужесточать его до ±0,01 мм для серийного производства. Предприятие, способное выполнить первое, может не справиться со вторым. Рассчитывайте стоимость прототипов с учетом серийного допуска, даже если речь идет всего о 5 деталях.
6. Сообщите требования к температуре. Если рабочая температура ваших деталей значительно отличается от 20 °C, то решающее значение имеет точность при рабочей температуре. Обязательно сообщите об этом — это важно для аэрокосмической отрасли и высокопроизводительных систем.
Заключение
Точная обработка на станках с ЧПУ — это не просто покупка более современного станка. Это понимание того, какие размеры определяют функциональность, чёткое их изложение и проверка того, что под контролем находится не только деталь, но и весь процесс в целом.
Дорогая ошибка: допуски ужесточаются в качестве меры предосторожности, а не по инженерным соображениям. Проектировщик не уверен, какой зазор необходим, поэтому все делается с минимальным зазором. Ценовое предложение цеха составляется с учетом этого. Никто не ставит это под сомнение до самого совещания по бюджету.
Разорвите этот круг. Обеспечьте точность там, где этого требует функциональность. Используйте GD&T для обозначения взаимосвязей. Запрашивайте у производственных предприятий данные о технологической способности, а не только отчеты о соответствии. Каждый ноль, который вы добавляете к обозначению допуска, добавляет ноль к сумме счета. И когда надежное производственное предприятие при составлении коммерческого предложения выражает несогласие с ненужными допусками — прислушайтесь. Они пытаются сэкономить вам деньги.
Связанные ресурсы
- Услуги по обработке на станках с ЧПУ — полный обзор возможностей
- Руководство по материалам для обработки на станках с ЧПУ — свойства, показатели обрабатываемости, выбор
- Услуги по обработке поверхностей — от состояния «после обработки» до зеркальной полировки
- Проектирование продукции с учетом технологичности — рекомендации по DFM, позволяющие снизить затраты
Получите расценки на прецизионные детали — без догадок
Загрузите файл STEP и чертеж. Укажите, какие элементы действительно требуют высокой точности, а какие — нет. Мы подготовим коммерческое предложение с учетом ваших реальных потребностей, а не требований чертежа с завышенными допусками. Климат-контролируемые камеры, контроль качества в процессе производства, полная документация FAI по запросу. Инженерные рекомендации предоставляются бесплатно.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
When do tight CNC tolerances actually make sense?
«Точная обработка на станках с ЧПУ: как на самом деле работают жесткие допуски — руководство для инженеров» — это правильный выбор, когда деталь требует высокой точности обработки, контролируемых поверхностей, повторяемости элементов и материала, который можно надежно обрабатывать.
Which dimensions should be tightly toleranced and which should not?
Перед началом производства подтвердите версию чертежа, марку материала, допуски, количество, критические размеры, качество обработки поверхности и требования к контролю.
What usually drives the cost of precision CNC machining?
Стоимость обычно определяется материалом, временем наладки, машинным временем, сложностью допусков, креплением, доступом к инструменту, отделкой, контролем и количеством заказа.
How can buyers reduce risk when specifying tight tolerances?
Риск качества снижается за счет четкой маркировки критических элементов, отказа от излишне жестких допусков, раннего подтверждения технологичности и использования данных контроля важных размеров.