В данном руководстве по ЧПУ-обработке с удалением заусенцев излагаются практические рекомендации по выбору материалов, анализу конструкции, производству и выбору поставщиков.
Однажды у меня был заказчик, который отклонил целую партию из 500 алюминиевых корпусов. Размеры соответствовали требованиям в точности. Качество поверхности было превосходным. Резьба была чистой. В чём же была проблема? Острые кромки в прорези для пальцев, которую никто не догадался указать на чертеже.
Это был урок $12 000, который продемонстрировал одну простую истину: Удаление заусенцев — это не второстепенная операция, а неотъемлемая часть детали. Если у вашей обработанной детали есть кромки, которые могут порезать кожу, зацепиться за провода, создавать очаги концентрации напряжений или мешать сборке, значит, деталь ещё не готова. И точка.
Но вот где дело становится интересным: существует около дюжины способов удаления заусенцев с детали, их стоимость может значительно различаться, а выбор неподходящего метода может привести к порче вполне исправной обработанной детали. Давайте разберемся, что действительно работает, а что нет, и как правильно сформулировать требования к удалению заусенцев, чтобы ваш поставщик предоставил именно то, что вам нужно.
Основные понятия и принципы
Для начала давайте определим, о чём мы на самом деле говорим, ведь термин “удаление заусенцев” часто употребляется так, будто это одно и то же. Но это не так.
Заусенец — это нежелательный материал, остающийся на заготовке после механической обработки. Он образуется на кромках, где режущий инструмент выходит из материала, или в местах, где материал подвергается пластической деформации вместо чистого сдвига. Заусенцы могут представлять собой микроскопические волосовидные линии, которые едва ощущаются на ощупь, а могут быть и толстыми, зубчатыми полосками металла, способными порезать палец.
Образование заусенцев зависит от четырёх основных факторов:
- Тип материала: Вязкие материалы (алюминий, медь, мягкая сталь) образуют более крупные и трудноудаляемые заусенцы. Хрупкие материалы (чугун, некоторые сорта инструментальной стали) обычно образуют более мелкие и ломкие заусенцы.
- Состояние инструмента: Острый инструмент оставляет меньшие заусенцы. Изношенный инструмент не режет материал, а просто сдвигает его, образуя крупные заусенцы с загнутыми краями. На самом деле это единственный и самый важный фактор, который может контролировать любой станочник.
- Параметры резки: Скорость подачи, частота вращения шпинделя и глубина резания — все эти факторы влияют на размер заусенцев. При обработке алюминия более высокие скорости в сочетании с соответствующей скоростью подачи, как правило, приводят к образованию более мелких заусенцев; в случае с нержавеющей сталью может наблюдаться обратная картина.
- Геометрия детали: Острые углы, тонкие стенки и выходные поверхности, в которых инструмент пробивает материал, — все это способствует образованию заусенцев.
Удаление заусенцев — это процесс удаления этих заусенцев. Снятие фасок — это схожее, но отдельное понятие: речь идет о создании небольшой фаски или радиуса на кромке, как правило, в целях безопасности, облегчения сборки или снятия внутренних напряжений. Можно удалить заусенцы, не сглаживая кромку (удалить заусенцы, но оставить острый угол 90°), хотя на практике эти операции часто выполняются одновременно.
Понимание этого различия имеет большое значение, поскольку ваши указания на чертеже определяют, что именно будет делать ваш поставщик. “Удалить заусенцы со всех кромок” и “Скруглить все кромки на 0,2–0,5 мм” — это две разные инструкции, в результате которых получаются две разные детали.
Основные процессы и технологии
Не существует единого “лучшего” метода удаления заусенцев. Правильный выбор зависит от материала, геометрии детали, объема производства и фактического назначения детали. Вот обзор существующих вариантов:
| Метод | Как это работает | Лучшее для | Ограничения | Приблизительная стоимость/влияние на деталь |
|---|---|---|---|---|
| Ручная удаление заусенцев | Ручные инструменты — напильники, скребки, ножи для снятия заусенцев, абразивные губки. Оператор удаляет заусенцы на ощупь и на глаз. | Прототипы, мелкосерийное производство, сложные геометрические формы, детали с труднодоступными кромками | Непоследовательный, трудоемкий, зависимый от оператора, медленный при больших объемах | $ — Низкая стоимость отдельных деталей, высокая стоимость одной детали при больших объемах |
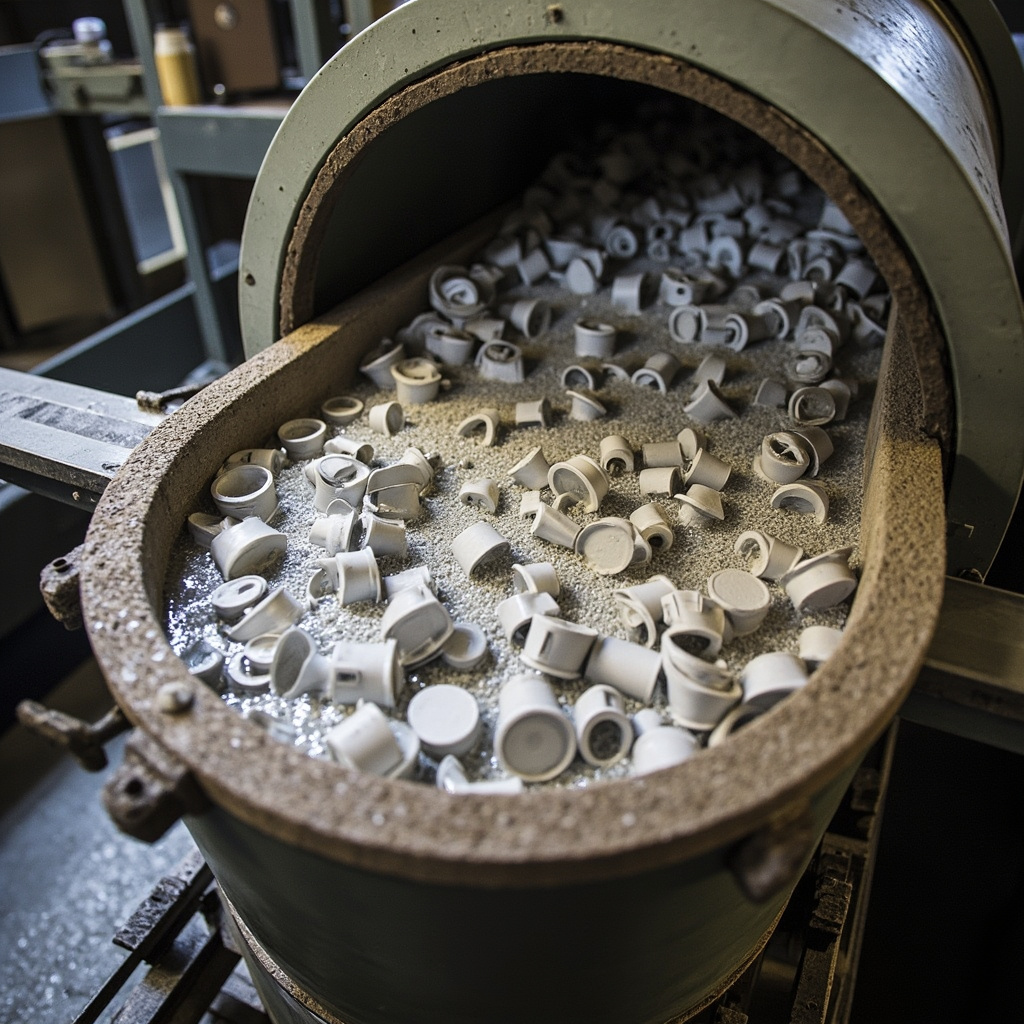
| Вибрационная обработка в барабане | Детали помещаются в вибрационную чашу с абразивным наполнителем. Наполнитель очищает кромки деталей во время их перемешивания. | Мелкие и средние детали, умеренные объемы, нетребовательные к точности кромки | Может сглаживать острые углы, которые вы хотели сохранить; носители могут застревать в отверстиях; не подходит для тонких деталей | $ — Очень низкая стоимость одной детали при крупных партиях |
| Термическая удаление заусенцев (TEM) | Детали помещаются в герметичную камеру, заполненную смесью горючих газов. При воспламенении возникает тепловой импульс длительностью в миллисекунду, который сжигает заусенцы. | Внутренние каналы, пересекающиеся отверстия, глухие элементы | Высокая стоимость оборудования, возможно окисление поверхности, ограничение по толщине заусенцев — не более ~0,3 мм | $$$ — Высокая стоимость наладки, умеренная стоимость единицы продукции |
| Электрохимическая удаление заусенцев (ECD) | Электролитическое растворение позволяет избирательно удалять материал заусенцев. Электрод воздействует на участки с заусенцами, не касаясь самой детали. | Точные кромки, внутренние пересечения, закаленные материалы | Требует использования специальных приспособлений, контроля электролита; работает только с проводящими материалами | $$$ — Высокая стоимость инструмента, низкая себестоимость единицы продукции |
| Удаление заусенцев щеткой | Вращающиеся абразивные щетки проходят по краям детали. Эту операцию можно автоматизировать на станке с ЧПУ или выполнять отдельно. | Ровные поверхности, прямые кромки, равномерная зачистка заусенцев на серийных деталях | Ограниченный доступ к углублениям; износ щетки со временем сказывается на стабильности результатов | $ — Низкая стоимость, умеренная скорость |
| Абразивная струйная обработка (AFM) | Вязкая абразивная среда, проталкиваемая под давлением через внутренние каналы, удаляет заусенцы и сглаживает поверхности. | Внутренние каналы, детали топливной системы, гидравлические коллекторы | Дорого, медленно, требует разработки собственных медиаресурсов, предназначено исключительно для внутренних функций | $$$$ — Наиболее дорогое решение, специализированное применение |
| Водоструйная очистка под высоким давлением | Вода под давлением 500–6000 бар удаляет заусенцы; этот метод особенно эффективен при удалении мелких и хрупких заусенцев. | Тонкие детали, корпуса электронных устройств, детали со множеством мелких элементов | Не позволяет удалять крупные заусенцы, требует этапа сушки, затраты на основное оборудование | $$ — Умеренный |
На практике большинство цехов с ЧПУ сочетают различные методы. Производственный алюминиевый кронштейн может пройти следующий цикл: обработка на станке → вибрационная обработка (сглаживание краёв) → ручная доработка (критические поверхности) → очистка → контроль качества. Вибрационная обработка выполняет 90% работы за копейки за деталь; ручная доработка занимается 10%, которые имеют значение.
Промышленное применение
В разных отраслях промышленности требования к удалению заусенцев кардинально различаются. То, что считается приемлемым для кронштейна внутри промышленного станка, применительно к медицинскому оборудованию привело бы к немедленному отбраковке деталей.
| Промышленность | Заявка | Материал | Основное требование | Преимущества nylonplastic.com |
|---|---|---|---|---|
| Медицинские приборы | Корпуса хирургических инструментов, корпуса имплантируемых устройств, компоненты эндоскопов | Нержавеющая сталь 316L, Ti-6Al-4V, PEEK | Отсутствие остаточных заусенцев, шероховатость поверхности Ra ≤ 0,4 мкм, отсутствие застрявших частиц, поверхность, готовая к пассивации | Многоступенчатая удаление заусенцев с визуальным контролем 100% под увеличением; отделка, соответствующая требованиям чистых помещений |
| Аэрокосмическая промышленность | Гидравлические коллекторы, детали топливной системы, конструкционные кронштейны | Алюминий 7075, Ti-6Al-4V, нержавеющая сталь 15-5 PH | Отсутствие заусенцев в каналах для жидкости, контролируемые скругления кромок в соответствии с техническими требованиями, полная прослеживаемость | Абразивная струйная обработка внутренних каналов с документированной проверкой скругления кромок на элементах, определяющих качество (CTQ) |
| Автомобили | Кронштейны двигателя, корпуса датчиков, детали коробки передач | Алюминий 6061, сталь 4140, литой алюминий | Стабильное качество кромок при больших объемах производства, отсутствие отслоившихся заусенцев, которые могли бы попасть в системы подачи жидкости | Автоматизированный вибрационный контроль качества + целенаправленный ручной контроль; готовые к серийному производству процессы в промышленных масштабах |
| Электроника | Ребра радиатора, края корпуса РЧ-устройства, корпуса разъемов | Алюминий 6061, медь, латунь | Отсутствие острых кромок, которые могли бы повредить провода; чистые контактные поверхности; минимальный радиус кромок на уплотнительных поверхностях | Селективная удаление заусенцев — интенсивная обработка кромок, щадящая обработка функциональных поверхностей |
| Роботизированная автоматизация | Пальцы конечного эффектора, детали шарниров, крепления датчиков | Алюминий 7075, нержавеющая сталь 304, нейлон 6/6 | Безопасные кромки для монтажников, отсутствие заусенцев на соприкасающихся поверхностях, которые могут повлиять на повторяемость позиционирования | Удаление заусенцев с учетом особенностей конкретного применения — мы понимаем, какие кромки подлежат обработке, а какие — сборке |
| Промышленное оборудование | Рабочие колеса насосов, корпуса клапанов, гидравлические блоки | Ковкий чугун, 17-4 PH, нержавеющая сталь 316 | Чистота внутреннего канала, отсутствие заусенцев, которые могут отколоться под действием давления или вибрации | Комбинированные термические и механические процессы для обработки внутренних элементов; очищенные и прошедшие испытания под давлением |
Особого внимания заслуживают медицинская и аэрокосмическая отрасли. В медицинских приложениях застрявший заусец, отломавшийся внутри тела пациента, приводит к катастрофическому отказу. В гидравлических системах аэрокосмической отрасли отколовшийся заусец может заблокировать отверстие размером в микроны и вызвать отказ системы. Речь здесь идет не о косметических проблемах — удаление заусенцев является функциональным требованием, напрямую влияющим на безопасность.
Выбор материала — что действительно работает
Выбор материала определяет стратегию удаления заусенцев. У некоторых материалов заусенцы прекрасно удаляются с помощью вибрационной обработки, а с другими приходится бороться на каждом этапе.
Материалы, с которых легко удаляются заусенцы:
- Алюминий 6061-T6: Хорошо поддается практически любому способу удаления заусенцев. Вибрационная обработка с использованием керамических насадок даёт отличные результаты. Ручное удаление заусенцев осуществляется быстро, поскольку материал мягкий. Термическое удаление заусенцев хорошо подходит для тонких заусенцев.
- Латунь (C360): Очень хорошо поддается механической обработке, очень легко удаляются заусенцы. По своим свойствам напоминает алюминий.
- POM (Delrin) и большинство инженерных пластиков: Заусенцы, как правило, небольшие и легко удаляются. Криогенная удаление заусенцев (замораживание деталей для придания пластику хрупкости) исключительно эффективно при сложной геометрии.
- Мягкая сталь (1018, 1045): Заусенцы удается устранить стандартными методами. Вибрационная обработка в барабане эффективна, хотя время цикла при этом больше, чем в случае с алюминием.
Материалы, требующие более пристального внимания:
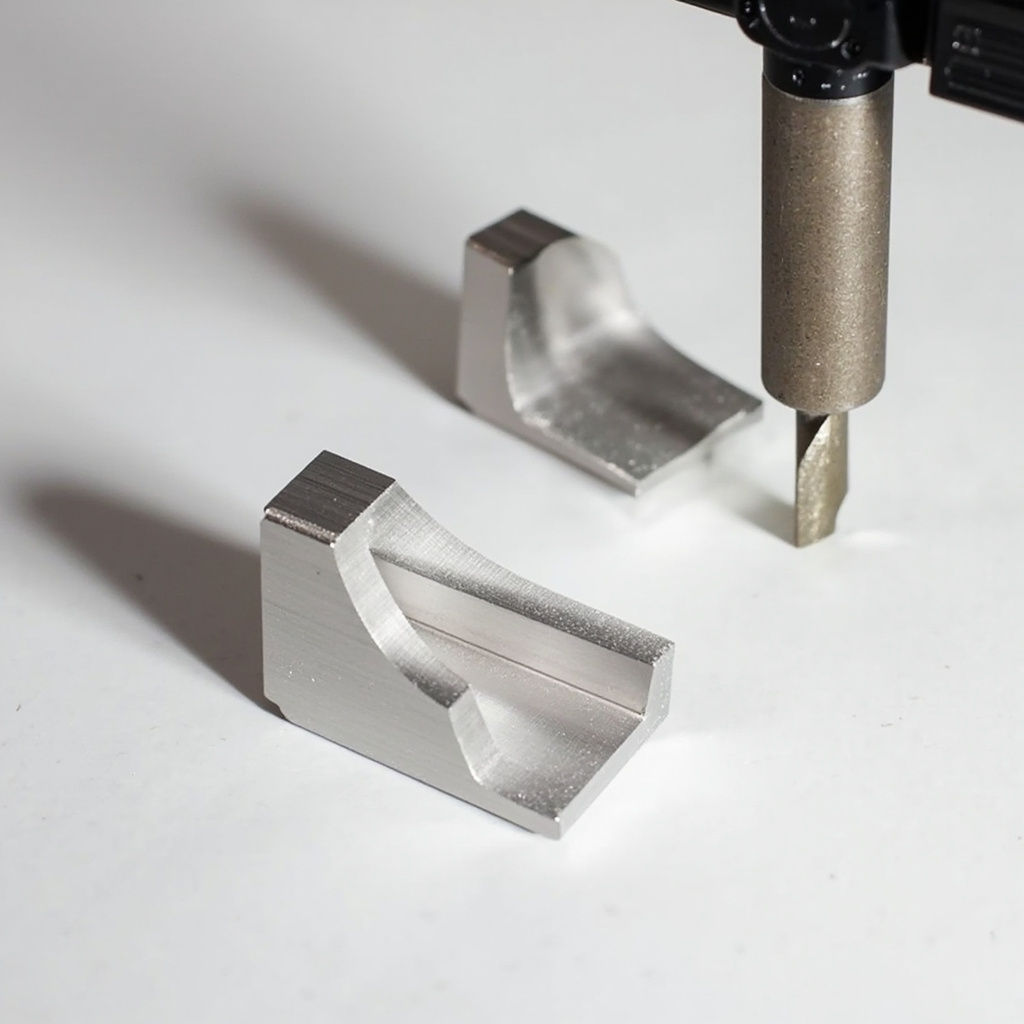
- Нержавеющая сталь марок 304 и 316: В процессе механической обработки происходит упрочнение, что также влияет на прочность заусенцев. Заусенцы на нержавеющей стали отличаются высокой прочностью и требуют более интенсивной обработки. Электрохимическая удаление заусенцев в данном случае является оптимальным решением, поскольку не зависит от упрочнения материала.
- Титан (Ti-6Al-4V): Заусенцы могут быть твердыми и острыми. Термическая удаление заусенцев дает хорошие результаты, но высокие температуры могут повредить альфа-слой. Ручное удаление заусенцев — процесс медленный, поскольку титан оказывает абразивное воздействие на режущие инструменты, в том числе на инструменты для удаления заусенцев.
- Инконель и никелевые сплавы: Настоящий кошмар. Заусенцы твердые, прочные и трудно поддаются механическому удалению. Практичным решением являются электрохимическая очистка (ECD) или термические методы; ручное удаление заусенцев с инконеля — это настоящее испытание терпения.
Взаимосвязь между материалом и процессом удаления заусенцев — это аспект, который конструкторы часто упускают из виду. Если ваша деталь имеет десятки кромок, требующих удаления заусенцев, и вы выбираете инконель вместо нержавеющей стали марки 316, которая вполне подошла бы, то вы просто увеличили затраты на удаление заусенцев в 3–5 раз. Выбор материала — это и есть стратегия удаления заусенцев.
Компромиссы между стоимостью и производительностью
Затраты на удаление заусенцев варьируются от долей пенни за деталь до сумм, превышающих саму стоимость механической обработки. Вот как выглядит экономическая сторона вопроса:
Ручная удаление заусенцев: Для небольших партий (1–50 штук) ручная зачистка заусенцев зачастую является самым экономичным вариантом, поскольку затраты на наладку отсутствуют. Однако этот метод не подходит для крупных объемов. При объеме 500 штук вы платите квалифицированным работникам за выполнение повторяющихся операций, что сказывается на стабильности качества. В зависимости от сложности заложите $2-15 на каждую деталь для ручной зачистки.
Вибрационная обработка в барабане: Надежный помощник в промышленной обработке заусенцев. После приобретения станка (стоимость $5 000–50 000 в зависимости от размера) и подходящего абразивного материала себестоимость одной детали снижается до нескольких центов. Но — и это очень важное «но» — вы можете скруглить кромки, которые хотели бы сохранить острыми. Вибрационная обработка — это массовый процесс; он не делает различия между кромками, которые нужно скруглить, и теми, которые нужно сохранить.
Термическая удаление заусенцев (TEM): Высокие постоянные затраты ($100 000+ на оборудование), очень низкие переменные затраты. Это целесообразно, когда речь идет о тысячах деталей с внутренними каналами, к которым невозможно получить доступ механическим способом. Тепловой импульс длительностью в миллисекунды сжигает заусенцы, не затрагивая основную часть детали — здесь физика на вашей стороне, поскольку у заусенцев соотношение площади поверхности к объёму гораздо выше, чем у основного материала.
Электрохимическая удаление заусенцев (ECD): Дорогостоящее изготовление инструментов для каждого семейства деталей ($5 000–50 000 на изготовление нестандартных электродов и приспособлений), а затем — считанные центы за каждую деталь. Оптимальным вариантом является высокоточная обработка больших партий, когда требуется удалить заусенцы с определенных элементов, не затрагивая соседние поверхности.
Скрытые затраты: чрезмерная зачистка заусенцев. Я видел, как в цехах зачищают детали слишком агрессивными абразивными материалами, сглаживая прецизионные кромки и нарушая допуски на размеры. Я видел, как операторы чрезмерно зачищают кромки соприкасающихся поверхностей, в результате чего в сборочных узлах появляются зазоры. Самая дорогостоящая ошибка при удалении заусенцев — это не то, что остаются заусенцы, а то, что удаляется материал, который нужно было сохранить.
Для большинства деталей, обрабатываемых на станках с ЧПУ, наиболее экономически эффективным подходом является гибридный метод: массовая обработка (вибрационная или щеточная) для 90% кромок и целенаправленная ручная обработка критически важных элементов. Это позволяет сбалансировать стоимость, скорость и качество практически при любом разумном объеме производства.
Стандарты качества и передовой опыт
Если и есть что-то, что чаще всего приводит к браку при удалении заусенцев, так это нечеткие технические требования. Фраза “удалить заусенцы со всех кромок” для каждого оператора-станочника, который её читает, означает что-то своё. Вот как сформулировать требования достаточно конкретно, чтобы ваши детали были изготовлены правильно с первого раза.
Создание подписей к рисункам, которые действительно работают:
- Вместо “удалить заусенцы со всех кромок” → “Скруглить все наружные кромки на 0,2–0,4 мм под углом 45°. Внутренние углы: удалить видимые заусенцы, сохранить острый угол”.”
- Вместо “без острых краёв” → “Все рабочие кромки: радиус или фаска не менее 0,3 мм. Соприкасающиеся поверхности: переходная кромка — не более 0,1 мм”.”
- Вместо “очистить все потоки” → “После удаления заусенцев необходимо отшлифовать все просверленные отверстия. На входе и выходе резьбы не должно быть заусенцев”.”
методы по области применения:
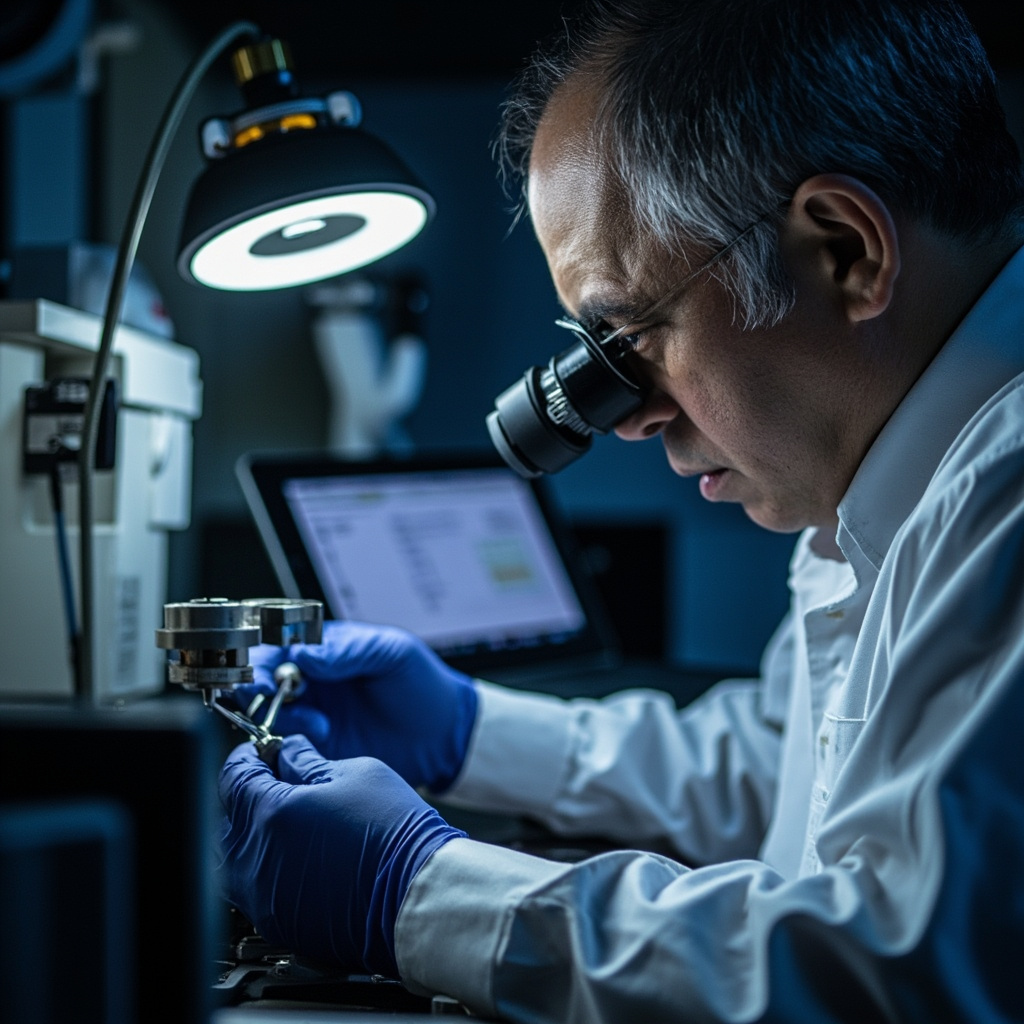
- Визуально при увеличении менее чем в 10 раз: Стандартная обработка для большинства серийных деталей. Удаляет заусенцы, закрученные края и загрязнения с поверхности.
- Проверка кончиками пальцев: Просто, эффективно и на удивление надежно. Если край зацепится за кончик пальца в перчатке, изделие считается бракованным. Не смейтесь — это реальный этап контроля качества на многих предприятиях.
- Тест с ватным тампоном: Для высокоточных жидкостных каналов. Проведите ватной палочкой по каналу; если волокна зацепились и оторвались, значит, есть заусенец. Широко применяется в гидравлических узлах авиакосмической отрасли.
- Борескоп: Для внутренних элементов и сквозных отверстий, к которым невозможно получить прямой визуальный доступ.
- Измерение радиуса кромки: Использование компараторов или систем контурного измерения для кромок, где размер излома имеет решающее значение для работоспособности.
Распространенные дефекты при удалении заусенцев, на которые следует обратить внимание:
- Встроенные медиафайлы: Осколки керамических или пластиковых абразивных элементов, застрявшие в отверстиях или углублениях. Настоящий кошмар для деталей гидросистемы.
- Сглаженные заусенцы: Вместо того чтобы удалить заусенец, оператор загнул его в отверстие. Снаружи всё выглядит аккуратно, но внутри проход заблокирован.
- Края с избыточным радиусом: Время вибрационной обработки было слишком длительным, в результате чего кромки были скруглены за пределы допустимых отклонений.
- Поцарапанные поверхности: Агрессивные инструменты для удаления заусенцев или загрязнённые абразивные материалы, оставляющие следы на эстетических или функциональных поверхностях.
Начало работы — практические шаги
Независимо от того, разрабатываете ли вы новую деталь или решаете проблему удаления заусенцев на уже существующей, вот последовательность действий, которая дает результат:
- Определите, какие грани действительно имеют значение. Не каждая кромка вашей детали требует одинаковой обработки. Сделайте пометки на чертеже или 3D-модели: красным цветом обозначьте кромки, критичные с точки зрения безопасности (острая кромка = риск травмирования), желтым — функциональные кромки (влияющие на сборку или рабочие характеристики), зеленым — кромки, имеющие исключительно эстетическое значение. Это поможет оператору станка понять, на чем следует сосредоточить внимание.
- Укажите граничные условия на чертеже. Используйте приведенные выше форматы выносок. Если некоторые кромки должны оставаться острыми (режущие кромки, уплотнительные поверхности, ориентиры), укажите это явно. “НЕ СЛОМАТЬ” — вполне допустимая примечание к чертежу в отношении конкретных кромок.
- Учтите необходимость удаления заусенцев ещё на этапе проектирования. Не могли бы вы сделать небольшую фаску на том внутреннем углу, где инструмент всегда оставляет заусеницу? Не могли бы вы изменить угол подхода к этой детали так, чтобы инструмент выходил с нефункциональной поверхности? Небольшие изменения в конструкции могут полностью устранить заусеницы, что обходится дешевле, чем их удаление впоследствии.
- Перед составлением коммерческого предложения обсудите вопрос удаления заусенцев со своим поставщиком. Пришлите фотографии или чертежи с пометками. Спросите: “Как бы вы удалили заусенцы с этой детали?” Хорошая мастерская даст конкретный ответ: “Мы бы провели вибрационную обработку в барабане в течение 30 минут с использованием керамических абразивных элементов, а затем вручную доработали уплотнительные поверхности”. Плохое производственное предприятие скажет: “Мы удалим заусенцы”.”
- Запросите образцы первой партии с документальным подтверждением метода удаления заусенцев. Как только метод пройдет проверку, внедрите его в производственный процесс. Смена материала для удаления заусенцев или время цикла должны требовать повторной валидации, точно так же, как и изменение траектории режущего инструмента.
Заключение
Решение несложное: четко указывайте в чертежах свои требования, выбирайте метод удаления заусенцев, подходящий для вашего материала и геометрии, и сотрудничайте с предприятием, которое рассматривает удаление заусенцев как четко определенный процесс, а не как второстепенную задачу. Ваши детали будут более безопасными, сборка узлов пройдет гладче, и вам не придётся получать звонки по поводу острых кромок, которые следовало обнаружить ещё шесть месяцев назад.
Вам нужны детали, на которых заусенцы удалены должным образом, а не просто “удалены”? Мы рассматриваем обработку кромок как неотъемлемую часть процесса механической обработки, а не как дополнительную операцию. Независимо от того, требуется ли вам качество поверхности хирургического уровня для 5 деталей или стабильная и экономически оптимизированная удаление заусенцев для 5 000 деталей, мы подберем метод, соответствующий вашим задачам, и задокументируем весь процесс. Пришлите нам свою модель и технические характеристики — давайте обсудим, что на самом деле требуется для ваших деталей. Получите расчет стоимости уже сегодня →
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Когда следует прибегать к удалению заусенцев при ЧПУ-обработке: методы, стандарты и что на самом деле требуется для ваших деталей?
«Удаление заусенцев при обработке на станках с ЧПУ: методы, стандарты и то, что действительно необходимо для ваших деталей» — это правильный выбор, если деталь требует высокой точности обработки, контролируемых поверхностей, повторяемости элементов и материала, поддающегося надёжной обработке.
Что необходимо уточнить перед заказом услуги удаления заусенцев при ЧПУ-обработке: методы, стандарты и что на самом деле требуется для ваших деталей?
Перед началом производства подтвердите версию чертежа, марку материала, допуски, количество, критические размеры, качество обработки поверхности и требования к контролю.
Что обычно влияет на стоимость удаления заусенцев при ЧПУ-обработке: методы, стандарты и что на самом деле требуется для ваших деталей?
Стоимость обычно определяется материалом, временем наладки, машинным временем, сложностью допусков, креплением, доступом к инструменту, отделкой, контролем и количеством заказа.
Как снизить риски, связанные с качеством, при удалении заусенцев в процессе ЧПУ-обработки: методы, стандарты и что на самом деле требуется для ваших деталей?
Риск качества снижается за счет четкой маркировки критических элементов, отказа от излишне жестких допусков, раннего подтверждения технологичности и использования данных контроля важных размеров.
Какие требования к удалению заусенцев с пластиковых деталей должны быть указаны в запросе предложений?
Определите допустимые изломы кромок, острые функциональные кромки, уплотнительные поверхности, внутренние каналы и требования к чистоте. Предоставьте чертеж или образец, на котором показано, что можно удалить, а что должно остаться. Уточните, включает ли коммерческое предложение удаление заусенцев, очистку и осмотр недоступных элементов. Общее указание на удаление всех острых кромок может привести к повреждению уплотнения, нарушению посадки или повреждению резьбы.
Related Reading
- Услуги по обработке на станках с ЧПУ — от прототипа до серийного производства
- Обработка и индивидуальная отделка поверхностей — анодирование, гальваника, варианты покрытий
- Материалы для обработки на станках с ЧПУ — металлы, пластмассы и руководство по выбору
- Проектирование продукции с учетом технологичности — передовые методы DFM
- Услуги по фрезерованию с ЧПУ: 3-осевое и 5-осевое фрезерование — что действительно нужно для ваших деталей
- Обработка алюминия на станках с ЧПУ: марки, скорости и что на самом деле работает
- 3D-печать против ЧПУ-обработки: когда что использовать — практическое руководство по принятию решений