Позвольте мне рассказать вам о том, чему я научился на собственном горьком опыте около 10 лет назад, работая на производстве.
У нас была готова новая партия заготовок из алюминия 7075-T6 для изготовления кронштейнов для дронов. Чертеж в CAD выглядел великолепно — тонкие ребра, узкие углубления, допуски ±0,02 мм. Заказчик сказал: “Просто обрабатывайте их так же, как 6061”. И мы так и сделали.
Через два часа мы выбросили три детали. Фреза визжала, повсюду летели сварные стыки стружки, а качество поверхности выглядело так, будто по ней протащили грабли.
Вот в чём дело: обработка алюминия на станках с ЧПУ — один из самых “терпимых” процессов в субтрактивном производстве. Но “терпимый” не означает «безошибочный». Разница между идеальной деталью и металлоломом часто сводится к тому, чтобы знать, какой сорт материала вы обрабатываете, какие скорости действительно подходят для вашего станка, а также когда нужно усиливать давление, а когда — ослаблять.
Это руководство написано с позиции практиков, а не как учебник. Никакой маркетинговой чепухи. Только то, что действительно работает.
Основные понятия и принципы
Прежде чем перейти к рассмотрению конкретных марок, давайте определимся с основными принципами. Алюминий — самый широко обрабатываемый цветной металл в мире, и на то есть веские причины.
Три основных преимущества:
1. Обрабатываемость. По сравнению со сталью или титаном большинство алюминиевых сплавов режутся как масло. Можно использовать более высокие скорости вращения шпинделя, выполнять более глубокую резку и сократить время цикла. Стружка отламывается ровно (при использовании подходящего сплава), а срок службы инструмента значительно превышает аналогичный показатель при обработке нержавеющей стали.
2. Отношение прочности к массе. При сопоставимой массе алюминий 7075-T6 не уступает мягкой стали по прочности на разрыв, при этом весит примерно в три раза меньше. Именно поэтому инженеры из аэрокосмической отрасли и автоспорта уделяют ему столь пристальное внимание.
3. Теплопроводность. Алюминий быстро отводит тепло. Это палка о двух концах: с одной стороны, это хорошо, так как не требуется обильное охлаждение при каждой операции; с другой — это может создать проблемы, поскольку тепловое расширение может сыграть злую шутку при выполнении работ с жесткими допусками в жарком цехе.
Но вот о чём вам никто не говорит с самого начала:
Алюминий — это жевательный. При неправильном угле наклона или неверных значениях подачи и скорости резания стружка не раздробляется, а размазывается. Накопление стружки на кромке режущего инструмента (BUE) превращается в настоящий кошмар. Качество поверхности ухудшается до неузнаваемости. А при обработке глубоких карманов стружка может за считанные секунды полностью забить полость, если схема подачи охлаждающей жидкости не продумана должным образом.
Какое ключевое понятие отличает профессионалов от тех, кто просто нажимает на кнопки? Управление микросхемой. Если ваши стружки имеют форму лент, а не аккуратных маленьких кусочков в виде цифр «6» и «9», значит, вы что-то делаете не так. Алюминий требует достаточно агрессивной резки, чтобы стружка срезалась чисто — осторожничание с крошечными переходами и осторожными подачами на самом деле хуже, чем решительная резка.
Основные процессы и технологии
Не все виды обработки алюминия одинаковы. Выбранный вами процесс — или, точнее, подход которое вы выбираете при ЧПУ-обработке, — существенно влияет на качество деталей, их стоимость и сроки изготовления.
Вот как выглядят основные подходы в сравнении:
| Процесс | Лучшее для | Типичный допуск | Поверхностная шероховатость (Ra) | Относительная стоимость | Переломный момент |
|---|---|---|---|---|---|
| 3-осевой фрезерный станок с ЧПУ | Призматические детали, пластины, кронштейны, корпуса | ±0,025 мм | 0,8–1,6 мкм | $ | 3–7 дней |
| 4-осевой фрезерный станок с ЧПУ | Детали с боковыми элементами, угловыми отверстиями, обводящими элементами | ±0,025 мм | 0,8–1,6 мкм | $$ | 4–8 дней |
| 5-осевое фрезерование с ЧПУ | Сложные контуры, рабочие колеса, конструкции для аэрокосмической отрасли | ±0,015 мм | 0,4–1,2 мкм | $$$ | 5–12 дней |
| Токарная обработка с ЧПУ | Вал, втулки, прокладки, круглые детали | ±0,015 мм | 0,4–0,8 мкм | $ | 2–5 дней |
| Швейцарная токарная обработка | Небольшие, длинные, тонкие прецизионные детали | ±0,005 мм | 0,2–0,8 мкм | $$ | 3–7 дней |
| Высокоскоростная обработка (HSM) | Тонкие стенки, глубокие карманы, полости формы | ±0,02 мм | 0,3–0,8 мкм | $$$ | 4–10 дней |
Что действительно имеет решающее значение? Стратегия.
Выбор охлаждающей жидкости имеет большее значение, чем вы думаете. Для большинства операций по обработке алюминия отлично подходит туманное или заливное охлаждение. Однако при глубокой выемке карманов — особенно в случае вязких марок, таких как 5052 — сквозное охлаждение шпинделя (TSC) под давлением 70+ бар оправдывает все затраты. Она выдувает стружку из зоны резания, благодаря чему вам не приходится повторно обрабатывать её — а это самый быстрый способ одновременно испортить качество поверхности и износить инструмент.
Промышленное применение
Алюминиевые детали, изготовленные с помощью ЧПУ, можно встретить повсюду — от телефона в вашем кармане до спутника, вращающегося над головой. Вот в каких областях наши клиенты применяют обработанный алюминий:
| Промышленность | Заявка | Материал | Основное требование | Преимущества nylonplastic.com |
|---|---|---|---|---|
| Автомобили | Крепления двигателя, детали подвески, корпуса аккумуляторных батарей для электромобилей | 6061-T6, 7075-T6 | Высокая прочность, коррозионная стойкость, свариваемость | 5-осевая обработка сложных геометрических форм с точностью ±0,015 мм; анодирование на собственном производстве |
| Аэрокосмическая промышленность | Конструктивные ребра, лонжероны крыла, корпуса авиационной электроники | 7075-T7351, 2024-T351 | Устойчивость к усталости, прослеживаемость, обеспечение качества на уровне NADCAP | Полные сертификаты на материалы с возможностью отслеживания партии по термической обработке; исключительно заготовки, прошедшие снятие напряжений |
| Медицинские приборы | Корпуса хирургических инструментов, корпуса оборудования для визуализации | 6061-T6, 5052-H32 | Биосовместимые покрытия, упаковка, пригодная для использования в чистых помещениях | Варианты электрополировки и пассивации; документация по стандарту ISO 13485 |
| Электроника | Радиаторы, корпуса для радиочастотного оборудования, компоненты серверных шасси | 6061-T6, 6063-T5 | Теплопроводность, экранирование от электромагнитных помех, высокая плоскостность | Обработка тонкостенных деталей толщиной до 0,5 мм; отзывы по проектированию систем теплоотвода |
| Промышленное оборудование | Пневматические коллекторы, корпуса датчиков, детали конвейеров | 6061-T6, 5083-H111 | Износостойкость, химическая совместимость | Твёрдое анодирование с толщиной слоя до 50 мкм; опыт в области резьбы NPT/BSPP |
| Роботизированная автоматизация | Рабочие устройства, звенья манипулятора, монтажные пластины | 7075-T6, 6061-T6 | Легкий вес, высокая жесткость, стабильная точность | В отчеты по КИМ на уровне деталей включены данные о динамической балансировке (при необходимости) |
Закономерность должна быть очевидна: нет такого сплава, который подходил бы для всех случаев. Область применения определяет выбор материала, а материал — технологический процесс. Если игнорировать эту логическую цепочку, придется заплатить за это дважды — сначала в виде сложностей при механической обработке, а затем в виде отказов в эксплуатации.
Выбор материала — что действительно работает
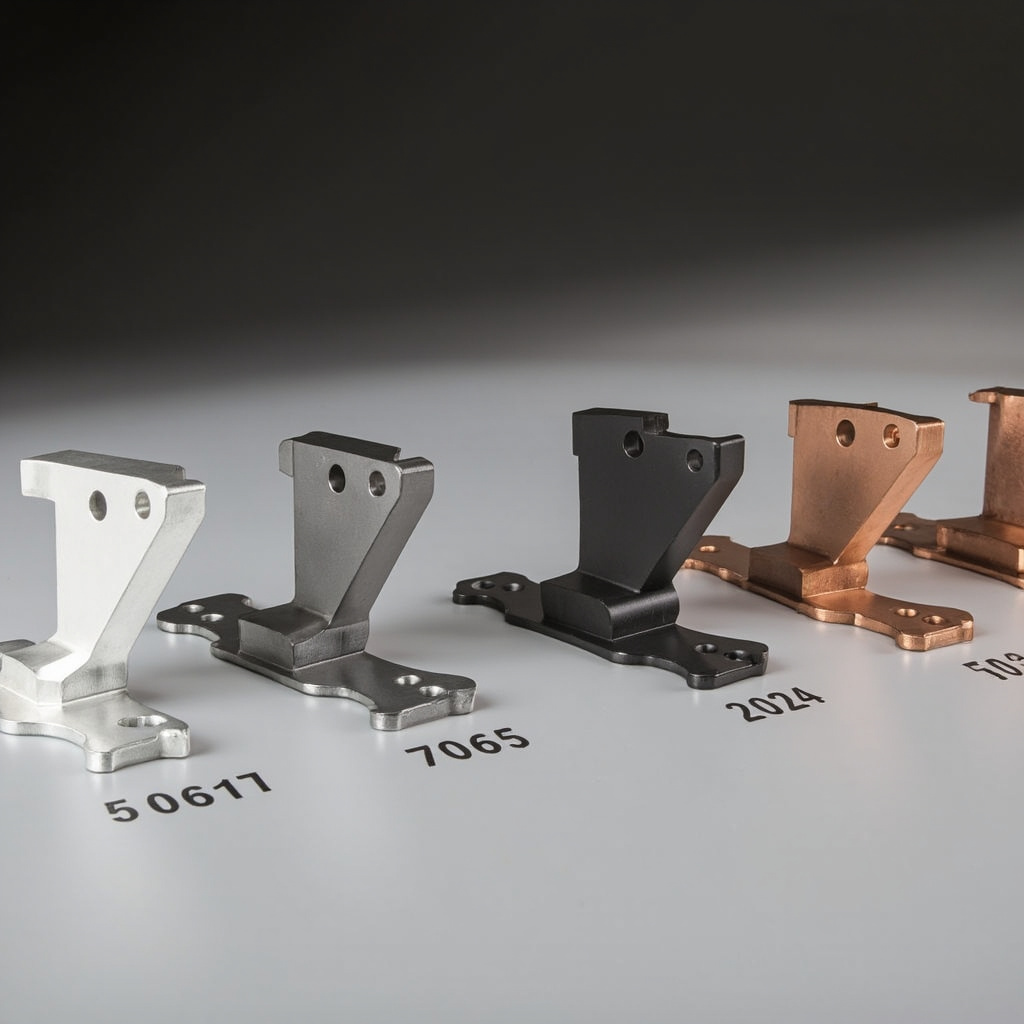
Давайте отбросим лишнюю информацию из технических паспортов и поговорим о четырёх марках алюминия, которые используются в 90% при обработке на станках с ЧПУ. Я расскажу вам, как они на самом деле ведут себя на станке, а не только о том, что указано в таблице химического состава сплава.
6061-T6: «Рабочая лошадка»
Если вы когда-либо обрабатывали алюминий, то наверняка сталкивались с маркировкой 6061. Не зря она считается стандартом: приличная прочность (310 МПа при растяжении), отличная коррозионная стойкость, прекрасно сваривается и обрабатывается практически без каких-либо сложностей. Управление стружкой происходит отлично; при разумных скоростях подачи и резания получаются классические стружки в форме цифр «6» и «9».
В чем его преимущества: Конструкционные детали общего назначения, рамы, кронштейны, коллекторы — всё, что подвергается анодированию. Если у вас нет особых причин использовать что-то другое, выбирайте сплав 6061.
Будьте осторожны: При толщине стенок менее 1 мм алюминий 6061 может подвергаться вибрации и дребезжанию в большей степени, чем 7075, поскольку он менее жесткий. Это не является критическим недостатком, просто нужно учитывать этот момент при разработке зажимных приспособлений.
7075-T6: «Сильный»
И вот тут дело становится серьёзным. Прочность на разрыв сплава 7075-T6 составляет ~570 МПа — это сопоставимо с некоторыми марками стали. Авиакосмическая отрасль просто не обходится без этого материала. Он заметно тверже и менее вязкий, чем 6061, поэтому стружка снимается лучше. Можно увеличить подачу, не опасаясь образования наплавленного края.
В чем его преимущества: Детали, подвергающиеся высоким нагрузкам, компоненты дронов и БПЛА, гоночные автомобили, снаряжение для скалолазания, военная техника — везде, где снижение веса сочетается с требованиями к прочности.
Будьте осторожны: Он подвержен коррозии. Оставьте деталь из сплава 7075 без покрытия на улице на один сезон — и она придет в ужасное состояние. Для любого контакта с внешней средой потребуется анодирование или покрытие «Алодин». Кроме того, он плохо сваривается — если в дальнейших планах предусмотрена сварка, лучше вернуться к сплавам 6061 или 5052.
2024-T351: Специалист в области аэрокосмической отрасли
Обладает превосходной усталостной прочностью и более высокой прочностью, чем сплав 6061, однако в качестве компромисса имеет худшую коррозионную стойкость и более сложную механическую обработку. Он немного более вязкий, чем сплав 7075, поэтому необходимо уделять особое внимание удалению стружки. Широко применяется в обшивках самолетов и несущих элементах, где основной проблемой являются циклические нагрузки.
В чем его преимущества: Конструкционные детали самолетов, подверженные усталостным нагрузкам вращающиеся узлы, детали военной техники, подвергающиеся вибрационным нагрузкам.
Будьте осторожны: Снова вопрос о коррозии — хуже, чем у 7075. Покрытие (Alclad) помогает, но усложняет механическую обработку, так как при резке можно прорезать защитный слой. К тому же оно дороже, поэтому не стоит его указывать в технических требованиях, если вам действительно не нужны такие характеристики усталостной прочности.
5052-H32: «Тот, кого можно формировать»
Это самый необычный представитель группы. Он не отличается высокой прочностью (~230 МПа), но обладает невероятной формуемостью и лучшей коррозионной стойкостью среди всех. Морская среда просто обожает 5052. С точки зрения механической обработки это «липкий» материал — здесь главным врагом является контроль стружки. Вам понадобятся острые инструменты, более высокие подачи, чем кажется удобным, и отличная подача охлаждающей жидкости.
В чем его преимущества: Детали из листового металла, судовая фурнитура, топливные баки, емкости для химикатов — все, что подвергается гибке или формовке после механической обработки.
Будьте осторожны: Не пытайтесь выполнять чистовую обработку поверхности при низких скоростях подачи. Вы только испортите поверхность. Увеличьте скорость подачи, используйте полированные твердосплавные пластины и обеспечьте непрерывную подачу охлаждающей жидкости.
Компромиссы между стоимостью и производительностью
Стоимость материалов — это первая цифра, на которую обращают внимание все, но она редко бывает самой важной. Давайте разберемся, что на самом деле определяет цену алюминиевой детали, изготовленной на станке с ЧПУ.
Стоимость материалов: обзор в целом. Стоимость листа 6061-T6 составляет примерно $6-8/кг. Для 7075-T6 — $10-14/кг. У 2024-T351 этот показатель составляет $15–20/кг. Эти различия имеют значение для заготовки весом 50 кг, но для кронштейна весом 200 г? Разница в стоимости материала измеряется в центах. Не оптимизируйте не ту переменную.
Время обработки: общая картина. Настоящим фактором, определяющим затраты, является время вращения шпинделя. Изготовление детали, на которое уходит 12 минут при обработке сплава 6061, может занять 8 минут при обработке сплава 7075, поскольку при этом можно применять более высокие нагрузки без заклинивания. Это сокращение времени цикла на 33% на станке, эксплуатация которого обходится в $80–120/ч. Посчитайте сами.
Затраты на инструментарий — это реальные расходы. Алюминий марок 7075 и 2024 более изнашивает инструмент — вам придется чаще заменять твердосплавные концевые фрезы 20-30%. Это не станет серьезным ударом по бюджету, но при серийном производстве затраты накапливаются. На обработку алюминия следует заложить в бюджет $3-8 на одну деталь, в зависимости от сложности и количества.
Расходы на отделку поверхности быстро накапливаются.
- В состоянии после механической обработки: Бесплатно (входит в стоимость резки). Подходит для многих внутренних компонентов.
- Дробеструйная обработка: $2-8 на одну деталь. Устраняет следы от инструментов, придает поверхности однородный матовый вид.
- Прозрачное анодирование (тип II): $3-15 за деталь. Стандарт в области защиты от коррозии и внешнего вида.
- Твёрдое анодирование (тип III): $8-30 на деталь. Износостойкое покрытие на алюминии 6061, темно-серый цвет, толщина 40–60 мкм.
- Цветное анодирование: $5-20 за штуку. Черный, красный, синий — цвета носят чисто эстетический характер, но пользуются популярностью в товарах, предназначенных для конечных потребителей.
- Химическая обработка (Alodine/Iridite): $2-6 на одну деталь. Проводящий, тонкий, хорошо подходящий для грунтования перед окраской — соответствует аэрокосмическим стандартам.
Матрица честных компромиссов:
| Если для вас важнее всего… | Выберите… | И примите… |
|---|---|---|
| Наименьшая совокупная стоимость | 6061-T6, 3-осевая обработка, в состоянии после обработки | Умеренная прочность, заметные следы от инструмента |
| Максимальная прочность | 7075-T6, 5-осевая обработка, если этого требует геометрия | Более высокая стоимость, требуется нанесение антикоррозионного покрытия |
| Срок службы при усталостных нагрузках | 2024-T351, оптимизированная версия | Высокая стоимость материала, сложная механическая обработка |
| Коррозионная стойкость | 5052-H32 или 6061-T6 + анодирование | Меньшая прочность по сравнению с 5052 |
| Внешний вид | 6061-T6 + цветное анодирование | Для пакетного подбора цветов требуется скоординированная работа |
Стандарты качества и передовой опыт
Допуски при обработке алюминия — это не “то, что позволяет станок”. Это те значения, которые указаны в чертеже вашего заказчика, — и вам лучше быть готовым доказать, что вы их соблюли.
Стандарт, на который ссылаются все:
Стандарт ISO 2768-m является базовым для обработанного алюминия — ±0,1 мм для размеров до 30 мм, ±0,2 мм для размеров от 30 до 120 мм, ±0,3 мм для размеров до 400 мм. Это тот случай, когда на любом приличном станке с ЧПУ при обработке алюминия можно сказать: “Даже не спрашивайте, мы точно уложимся”.
Когда погрешность достигает ±0,025 мм и меньше, вы попадаете в зону, где все имеет значение: термическая стабильность станка, компенсация износа инструмента, жесткость, метод измерения и даже температура окружающей среды в отделе контроля качества. Алюминий расширяется примерно на 23 мкм на метр на каждый градус Цельсия. Размер детали 200 мм, измеренный при 30 °C, при 20 °C будет отличаться примерно на 0,05 мм. Этого достаточно, чтобы выйти за пределы допуска ±0,025 мм.
Передовые методы работы на производстве, которые действительно дают результат:
- Подождите, пока уровень запасов придет в норму. Если деталь только что сошла с ленточной пилы или была доставлена из горячего грузовика, дайте ей полежать в цехе несколько часов. Термические градиенты внутри плиты при выравнивании температуры приведут к её деформации.
- Сначала черновая обработка, затем финишная. При обработке с жесткими допусками сначала удалите основной объем материала, дайте детали нормализоваться (15–30 минут), а затем выполните чистовую обработку. Это позволяет снять внутренние напряжения перед окончательной обработкой.
- Нумерация и отслеживание инструментов. Каждой концевой фрезе в рамках производственного задания присваивается номер инструмента. При достижении предельного срока службы инструмента (зависит от марки: ~4 часа для 6061, ~3 часа для 7075, ~2,5 часа для 2024) следует заменить его независимо от того, имеет ли деталь дефекты или нет. Износ инструмента зачастую незаметен, пока не станет явным.
- Всегда с первой буквы (FAI). ККМ: первая деталь из новой партии. Это не просто проверка с помощью штангенциркуля — а полноценный отчет ККМ. Процедура занимает 15 минут и избавляет вас от необходимости браковать всю партию.
- Немедленно удалите заусенцы. Алюминиевые заусенцы упрочняются под воздействием окружающей среды. Заусенец, который сразу после обработки отламывается ровно, через ночь превращается в трудноудаляемый, упрочнённый обломок. По возможности обломайте заусенцы, пока деталь ещё находится в станке, или, по крайней мере, в течение той же смены.
Начало работы — практические шаги
Если вы отправляете алюминиевые детали на обработку на станках с ЧПУ — или выполняете эту работу собственными силами — вот рабочий процесс, который позволяет избежать 90% проблем, с которыми я сталкивался на протяжении многих лет.
Шаг 1: Сначала зафиксируйте сплав. Don’t spec “aluminum” on a drawing. Spec “Aluminum 6061-T6 per ASTM B209” or the equivalent. The T-number matters — T6 isn’t T651 isn’t T0. If you don’t know the difference, ask. We’ll tell you.
Step 2: Design for the process, not just the part. Internal corners need radii — a sharp 90° corner is physically impossible with a rotating cutter. The minimum inside radius equals the tool radius. A 6mm end mill leaves a 3mm radius. For deep pockets (depth > 3× diameter), you need to account for tool reach, deflection, and chip evacuation. We wrote more about this in our DFM guide — link at the bottom.
Step 3: Decide on surface finish up front. Don’t design a part assuming “it’ll get anodized” without checking if anodizing will change critical dimensions. Type II anodizing adds ~5-15µm per surface (half that in growth, half outward). Type III adds 25-50µm. If you’ve got a bearing bore at H7 tolerance, anodizing will push it right out of spec unless you machine the bore undersized to compensate.
Step 4: Choose a partner who asks questions. The best CNC shops don’t just quote your drawing — they ask “what’s this for?” If the shop goes silent and sends you a price in 20 minutes, they’re button-pushers. If they come back with “hey, this pocket ratio is going to chatter,” “have you considered 7075 instead of 6061 for this load case?” or “this thin wall is going to warp during anodizing,” you’ve found real machinists.
Шаг 5: Закажите первый образец. Even on a 500-part production run, get one piece first. Inspect it. Fit it. Test it. It costs a few hundred bucks and a few extra days. Scrapping 500 parts because of a drawing error costs thousands and weeks.
Заключение
Aluminum is the closest thing to a “free lunch” in CNC machining. It cuts fast, wears tools slowly, and hits tolerances that would make a stainless steel machinist weep with envy. But the free lunch comes with rules — and I’ve seen too many engineers learn them the expensive way.
The alloy you pick determines everything downstream: how fast you can cut, what tooling you need, whether the part needs coating, and what it costs. Don’t default to 6061 because it’s familiar. Don’t jump to 7075 because the tensile number is bigger. Pick the alloy that actually fits the application — who cares if it’s 30% stronger on paper if it corrodes in the field?
And find a machining partner who will have these conversations with you. The best parts come from shops that treat your project like their own, not a line item on a production schedule.
Связанные ресурсы
- Услуги по обработке на станках с ЧПУ — полный обзор возможностей — See the full range of our CNC equipment, tolerances, and material capabilities.
- Руководство по материалам для обработки на станках с ЧПУ — Compare aluminum against steel, stainless, titanium, brass, and engineering plastics for your next project.
- Центр выбора материалов — Interactive tool to narrow down the right material based on your specific application requirements.
- Варианты отделки поверхности — Everything from as-machined to Type III hard anodizing, explained clearly.
Ready to get your aluminum parts machined? Whether you need five prototypes or 50,000 production parts, our team knows aluminum inside and out. Send us your STEP file and we’ll come back with a quote — plus real engineering feedback if we spot something that could save you money or improve the part. No obligation, no sales pitch. Get a quote →
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Когда целесообразно прибегать к ЧПУ-обработке алюминия: марки, скорости и что действительно работает?
«Обработка алюминия на станках с ЧПУ: марки, скорости и что действительно работает» — это правильный выбор, когда деталь требует высокой точности обработки, контролируемых поверхностей, повторяемости элементов и материала, который можно надежно обрабатывать.
Что необходимо уточнить перед заказом обработки алюминия на станках с ЧПУ: марки, скорости и что на самом деле работает?
Перед началом производства подтвердите версию чертежа, марку материала, допуски, количество, критические размеры, качество обработки поверхности и требования к контролю.
Что обычно влияет на стоимость ЧПУ-обработки алюминия: марки, скорости и что на самом деле работает?
Стоимость обычно определяется материалом, временем наладки, машинным временем, сложностью допусков, креплением, доступом к инструменту, отделкой, контролем и количеством заказа.
Как снизить риски, связанные с качеством, при обработке алюминия на станках с ЧПУ: марки, скорости и что действительно работает?
Риск качества снижается за счет четкой маркировки критических элементов, отказа от излишне жестких допусков, раннего подтверждения технологичности и использования данных контроля важных размеров.
Related Reading
- Что такое обработка с ЧПУ? Как это на самом деле работает в современном производстве — практическое руководство
- 3D-печать против ЧПУ-обработки: когда что использовать — практическое руководство по принятию решений
- Удаление заусенцев при обработке на станках с ЧПУ: методы, стандарты и то, что действительно необходимо для ваших деталей