Индивидуальный подбор материалов для форм при изготовлении прецизионного инструмента
Сравните инструментальные стали, алюминиевые сплавы, бериллиевую медь, карбид вольфрама и материалы для изготовления пресс-форм методом аддитивного производства по таким параметрам, как твердость, теплопроводность, полируемость, срок службы инструмента и стоимость — чтобы для изготовления каждой пресс-формы с самого начала использовалась подходящая основа, соответствующая объёму производства и требованиям к детали.
Материал формы — это основа, на которой строится всё остальное
Качество пресс-формы напрямую зависит от качества стали (или алюминия, или карбида), из которой она изготовлена. Время цикла, стабильность качества деталей, интервал технического обслуживания инструмента и себестоимость единицы продукции — все это зависит от этого единственного решения. Неправильный выбор материала невозможно исправить ни с помощью более качественной механической обработки, ни с помощью более строгого контроля технологического процесса.
На этой странице представлен полный перечень всех материалов для изготовления пресс-форм и инструментов, доступных через нашу цепочку поставок — от стандартной закаленной стали P20 для пресс-форм общего назначения до марагеновой стали для вставок конформного охлаждения, изготовленных методом 3D-печати, — с практическими рекомендациями о том, в каких случаях использование каждого из них оправдывает затраты. Используйте эту информацию, чтобы согласовать технические характеристики вашей формы с объемом производства, типом смолы, требованиями к качеству поверхности и бюджетом.
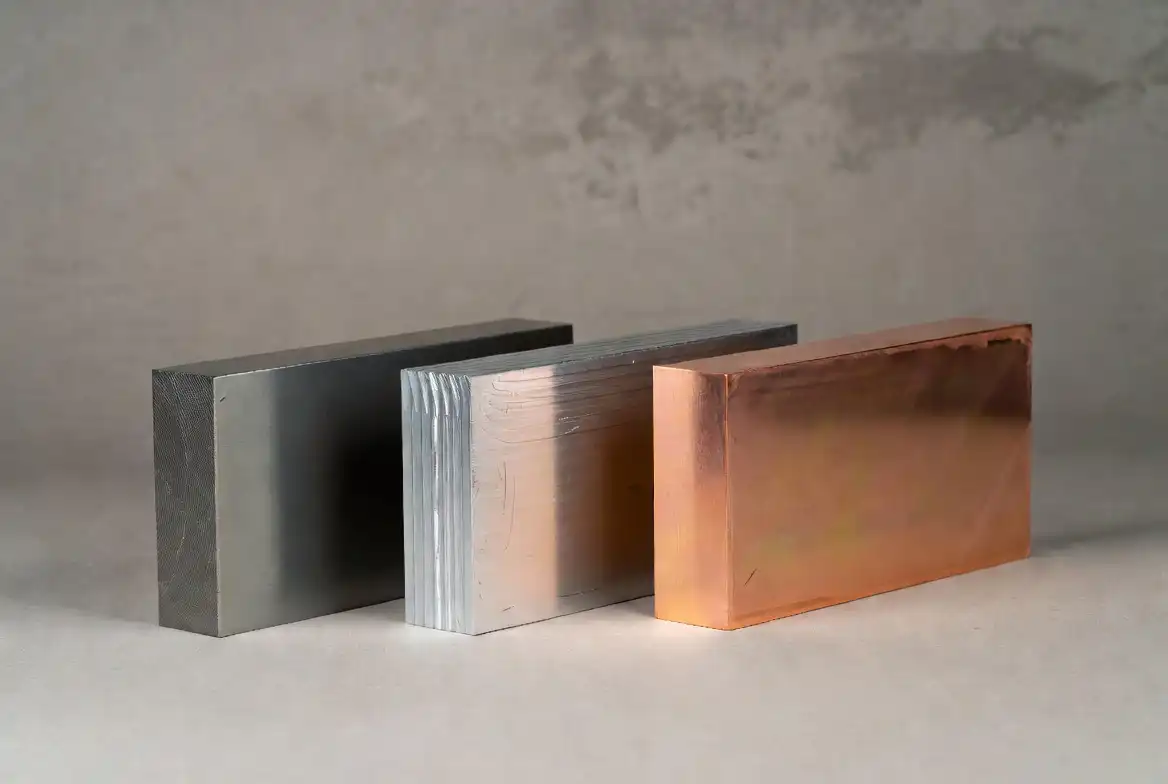
Полное сравнение материалов для изготовления пресс-форм
Технические характеристики стандартных, закаленных и специальных материалов для изготовления пресс-форм. Выбор по твердости, износостойкости, теплопроводности, полируемости и относительной стоимости инструмента.
| Материал | Твёрдость (HRC) | Теплопроводность. | Возможность полировки | Типичный срок службы инструмента | Относительная стоимость | Лучшее для |
|---|---|---|---|---|---|---|
| P20 (1,2311) | 28–32 (уровень «pre-hard») | Умеренный | Хорошо (B-1+) | 200–500 тысяч снимков | $$ | Стандартные пресс-формы для литья под давлением, средние объемы производства |
| H13 (1,2344) | 48–52 (закаленные) | Умеренный | Хорошо | 500 тыс.–1 млн+ снимков | $$$ | Литье под давлением в условиях высокой износостойкости и высоких температур |
| 420 SS (1.2083) | 48–52 (закаленные) | Нижний | Отлично (A-1) | 500 тыс.–1 млн+ снимков | $$$ | Прозрачные детали, ПВХ, коррозионно-активные смолы |
| 718H | 33–38 (уровень «pre-hard») | Хорошо | Очень хорошо (A-2) | 300–600 тысяч снимков | $$$ | Глянцевая полировка, крупногабаритные пресс-формы, автомобилестроение |
| NAK80 | 37–43 (уровень «pre-hard») | Хорошо | Отлично (A-1+) | 300–500 тысяч снимков | $$$ | Зеркальная полировка, оптическая, косметическая |
| Алюминий 7075-T6 | ~150 HB (по шкале Бринелля) | Превосходно | Хорошо (B-1) | 5 тыс.–50 тыс. выстрелов | $ | Прототипы, мелкосерийное производство, быстрые сроки выполнения заказов |
| AlMg3 (Аймонте) | ~80 по шкале ХБ | Превосходно | Хорошо | 3–20 тысяч снимков | $ | Прозрачные прототипы, концептуальные модели |
| Бериллиевая медь | 36–42 (возраст) | 3–4x сталь | Хорошо | 200 тыс.+ (в качестве вкладышей) | $$$$ | Вставки для высокой температуры, зоны быстрого охлаждения |
| Карбид вольфрама | 88–92 HRA | Высокий | Ограниченный | Более 2 млн снимков | $$$$$ | Абразивные смолы, армированные стекловолокном, длинные отрезки |
| Мартенситно-стареющая сталь (1.2709) | 50–54 (возраст) | Умеренный | Очень хорошо | 200–500 тысяч снимков | $$$$ | Формы для конформного охлаждения, напечатанные на 3D-принтере |
| Покрытие DLC | >80 HRC (поверхность) | Н/Д | Гладкая (с низким коэффициентом трения) | Увеличивает базу в 2–5 раз | $$$ | Клейкие смолы (TPE/TPU), антиадгезив |
Инструментальная сталь: основной материал для производства инструментов
На долю инструментальных сталей приходится более 80% производства форм для литья под давлением. Каждая марка оптимизирована с учетом индивидуального соотношения твердости, вязкости, обрабатываемости и полируемости.
P20 — Готовый к работе универсальный специалист
Поставляются с твердостью 28–32 HRC, готовы к непосредственному использованию без термообработки. Идеально подходят для форм средних объемов (200 тыс.–500 тыс. отливок) из ПЭ, ПП, АБС и ненаполненного нейлона. Подходят для полировки по стандарту SPI B-1 и нанесения стандартных текстур.
Термическая обработка не требуетсяХорошая обрабатываемость
H13 — Чемпион по горячим работам
После черновой обработки закаливается до 48–52 HRC. Обладает исключительной горячей твердостью и стойкостью к термической усталости. Является стандартом для литья под давлением, высокотемпературных инженерных полимеров (PEEK, PPS) и композитов с абразивным наполнителем.
Предназначен для работы при высоких температурахИзносостойкий
Нержавка 420 — защита от коррозии
Закалена до 48–52 HRC, обладает отличной полируемостью в соответствии со стандартом SPI A-1. Устойчива к коррозии, вызванной выделением газов из ПВХ, добавками, замедляющими горение, а также влажными условиями эксплуатации. Является стандартным материалом для изготовления форм в медицинской и оптической отраслях.
Глянцевая полировкаУстойчивость к коррозии
Алюминиевые формы: скорость и экономичность
Алюминиевые пресс-формы обеспечивают скорость за счет снижения срока службы. Форма из сплава 7075-T6 обрабатывает материал 70% быстрее, чем P20, а её теплопроводность, в 3–4 раза превышающая теплопроводность P20, позволяет сократить время цикла на 15–25%. Экономическая эффективность делает этот материал предпочтительным для изготовления прототипов, временных инструментов и мелкосерийного производства.
| Недвижимость | Алюминий 7075-T6 | Инструментальная сталь P20 | Победитель |
|---|---|---|---|
| Время обработки | 1x (исходное значение) | в 2,5–4 раза дольше | Алюминий — на 60–75% быстрее |
| Теплопроводность | 130–160 Вт/м·К | 28–34 Вт/м·К | Алюминий — охлаждение в 3–5 раз лучше |
| Типичный срок службы инструмента | 5 000–50 000 выстрелов | 200 000–500 000 выстрелов | Сталь — в 10–40 раз дольше |
| Польский потолок | SPI B-1 (мелкозернистая полуглянцевая) | SPI A-2 (высокоглянцевая полировка) | Сталь — возможен более высокий уровень блеска |
| Ремонт и сварка | Более сложный, с меньшей интенсивностью | Стандартный ремонт сварных швов | Сталь — проще в обслуживании |
| Стоимость инструмента (при одинаковой геометрии) | $5 000–$15 000 | $15 000–$40 000 | Алюминий — 50–70% нижний |
| Сокращение времени цикла | 15–25% — более быстрое охлаждение | Исходные данные | Алюминий — более низкая стоимость одной детали |
Срок службы инструмента в зависимости от материала и объема производства
Предполагаемое количество циклов в нормальных условиях эксплуатации при стандартном техническом обслуживании. Агрессивные смолы (со стекловолокном, с минеральным наполнителем, огнестойкие) снижают эти показатели на 30–50%.
Специальные материалы: когда стандартных решений недостаточно
При экстремальных тепловых нагрузках, использовании абразивных составов, сложных геометрических формах систем охлаждения и проблемах с отрывом липких материалов — эти материалы позволяют решать задачи, с которыми не справляются материалы P20 и H13.
Вставки из бериллиевой меди
Теплопроводность 105–130 Вт/м·К — в 3–4 раза выше, чем у инструментальной стали. Устанавливаются в качестве вставок в полости в «горячих точках», где время цикла ограничивается скоростью охлаждения. Типичный срок окупаемости: сокращение времени цикла при изготовлении толстостенных деталей на 15–30%.
Самое быстрое охлаждениеСтратегия вставки
Полости из карбида вольфрама
Твёрдость 88–92 HRA при исключительной износостойкости. Используется для изготовления вставок литниковых каналов, блоков литниковых каналов и полных полостей при литье стеклонаполненного нейлона 30%+, PPS или PEEK. Срок службы инструмента превышает 2 миллиона циклов даже при использовании абразивных смесей.
Максимальная износостойкостьСверхдлительный срок службы
Марагинг-сталь (1.2709), напечатанная на 3D-принтере
Технология лазерной плавки в порошковой среде (LPBF) позволяет создавать конформные каналы охлаждения, повторяющие контур полости, что невозможно при традиционном сверлении. Это сокращает время цикла на 20–30% и повышает качество деталей за счет устранения «горячих точек» и уменьшения коробления.
Конформное охлаждениеСложная геометрия
Как правильно выбрать материал для пресс-формы
Три фактора, которые необходимо определить до начала проектирования пресс-формы.
Определить объем производства
Общее количество выстрелов менее 10 000? Алюминий — почти наверняка правильный выбор. От 50 000 до 300 000? Закаленная сталь P20 или 718H. Более 500 000? H13 или нержавеющая сталь 420 с закаленными вставками для зон износа. Разница в стоимости материала незначительна по сравнению со стоимостью пресс-формы, которая изнашивается в середине производственного цикла.
Проанализировать смолу
Каждый класс пластмасс оказывает на форму своеобразную нагрузку. ПВХ выделяет коррозионный HCl — требуется использование нержавеющей стали марки 420 или хромированного покрытия. Нейлон, армированный стекловолокном, обладает абразивными свойствами — в местах вливания требуется закаленная сталь или карбид. ТПЭ/ТПУ прилипают — покрытие DLC окупается уже за счет сокращения количества циклов нанесения разделительного средства. Неармированные ПП/ПЭ непредъявляют высоких требований — достаточно P20.
Определить требования к качеству поверхности
Если для детали требуется степень полировки SPI A-2 или выше, материал пресс-формы должен обеспечивать достижение такой степени полировки. Нержавеющая сталь 420 и NAK80 являются «золотым стандартом» для зеркальной полировки. Степень полировки P20 достигает максимум уровня B-1. Алюминий не позволяет достичь степеней полировки SPI A. Текстуру (VDI, кожаная текстура, геометрические узоры) можно наносить на любую стальную форму, однако на алюминиевой она может иметь более короткий срок службы.
Материалы для изготовления форм в разбивке по отраслям промышленности
Часто задаваемые вопросы
Насколько дороже стоит форма из закаленной стали по сравнению с алюминиевой?
При одинаковой геометрии детали форма из алюминия (7075-T6) обычно обходится на 50–70% дешевле, чем форма из стали P20, и на 65–80% дешевле, чем форма из закаленной стали H13 или нержавеющей стали 420. Однако при серийном производстве амортизация инструмента в расчёте на одну деталь меняет ситуацию на противоположную: алюминиевая форма при 10 000 циклов обходится в $0,50–$1,50 на деталь в виде амортизации инструмента, тогда как стальная форма при 300 000 циклов обходится в $0,05–$0,13 на деталь. Точка пересечения, при которой сталь становится более экономичной в расчёте на одну деталь, обычно находится в диапазоне от 8 000 до 20 000 циклов, в зависимости от сложности геометрии.
Можно ли начать с алюминия, а потом перейти на сталь?
Да — это распространенная и рекомендуемая стратегия, называемая «переходным инструментом». Используйте алюминиевую форму для производства первых 5 000–10 000 деталей с целью проверки конструкции, тестирования на рынке и получения разрешений регулирующих органов. Как только конструкция будет утверждена, изготовьте стальную серийную форму. Стоимость алюминиевой формы рассматривается как инвестиция, снижающая риски. Одно предостережение: алюминиевые формы изнашиваются иначе, чем стальные, поэтому остатки литника, заусенцы на линии разъема и ухудшение текстуры станут заметны раньше — планируйте переход на стальную форму до того, как качество станет проблемой, а не после.
Какой материал для пресс-формы следует использовать для стеклонаполненного нейлона (PA6-GF30)?
Нейлон, армированный стекловолокном, является одной из наиболее абразивных распространенных литьевых смол. При объемах производства свыше 50 000 выпусков следует использовать закаленную сталь H13 (48–52 HRC) для сердечника и полости, а в зонах литника и литникового канала, где наблюдается наибольший износ, — вставки из карбида вольфрама или закаленной стали D2. Азотирование поверхности полости из H13 увеличивает поверхностную твёрдость на 15–25 мкм (до ~900 HV) и продлевает срок службы на 40–60%. Для тиражей прототипов менее 5 000 выстрелов сталь P20 может подойти, если вы готовы смириться с некоторым износом литникового канала и отклонением размеров к концу серии.
Готова ли к серийному производству форма, изготовленная с помощью 3D-печати (из марагеновой стали)?
Мартенситно-стареющая сталь (1.2709), полученная методом лазерной аддитивной печати на порошковой подушке, готова к серийному производству в качестве вставок с конформным охлаждением и сложных сердечников, в которых традиционная механическая обработка не позволяет добиться требуемой геометрии охлаждающих каналов. Пока что она не может полностью заменить традиционно обрабатываемые стали H13 или нержавеющую сталь 420 — поверхность напечатанной детали требует последующей механической обработки для достижения уровней чистоты поверхности, соответствующих стандарту SPI, а стоимость за кубический сантиметр в 3–5 раз превышает стоимость традиционной стали. Окупаемость инвестиций максимальна в тех случаях, когда конформное охлаждение сокращает время цикла на 20–30% при производстве сложных деталей, выпускаемых большими партиями, где затраты на инструмент окупаются в течение нескольких месяцев за счет увеличения производительности.
Нужна рекомендация по выбору материала для формы?
Сообщите нам, из какого материала изготовлена деталь, какой объем производства и какую поверхность вы хотите получить. Мы порекомендуем оптимальный материал для изготовления пресс-формы и предоставим смету на изготовление пресс-формы с вариантами материалов в разных ценовых диапазонах.
Мы не продаем, не обмениваем и не сдаем в аренду ваши личные данные. Вы можете связаться с нами в любое время, чтобы запросить, обновить или удалить свою информацию.