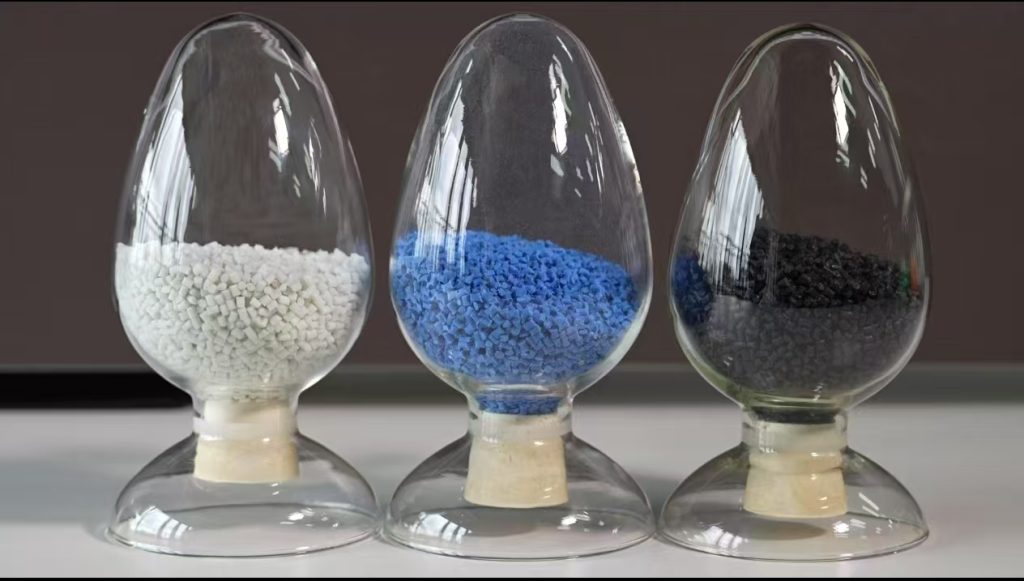
Выбор PA6, или нейлона 6, начинается с определения конкретной марки, состояния по влажности, температуры и механических требований предполагаемого применения.
PA6 (нейлон 6) — прочный, износостойкий конструкционный термопласт, используемый для формованных и механически обработанных деталей. Ниже сравниваются его плотность, температура плавления, реакция на влагу, доступные марки, требования к переработке и критерии закупки.
Марки PA6 используются для изготовления литых деталей, экструдированных профилей, волокон и пленок. В случае литых деталей необходимо проверить их жесткость и размеры после кондиционирования по влажности, а затем сопоставить конкретную марку смолы с нагрузками и температурными режимами, которым будет подвергаться деталь.

Кратко о закупке PA6
Подходит ли PA6 для вашей детали?
PA6 часто подходит для деталей, которым необходимы вязкость, усталостная прочность и износостойкость. Производственная спецификация должна содержать не только название «PA6», но и конкретную марку, армирование, условия эксплуатации, состояние по влажности и критические размеры.
Краткий обзор свойств материала PA6
Эти типовые значения из технического паспорта относятся к двум конкретным маркам: BASF Ultramid B3K в качестве эталона для PA6 и WanHan WHG30A в качестве эталона для PA6 GF30. Перед использованием какого-либо значения в техническом задании на закупку необходимо уточнить марку материала, метод испытания и условия подготовки образца.
| Недвижимость | PA6 B3K | PA6 GF30 WHG30A | Метод испытания |
|---|---|---|---|
| Плотность | 1,13 г/см³ | 1,36 г/см³ | ISO 1183 |
| Температура плавления | 220 °C | — | DSC, ISO 11357-1/-3 |
| Модуль упругости при растяжении | 3 100 / 1 000 МПа (в сухом состоянии / в кондиционированном состоянии) | — | ISO 527-1/-2 |
| Растягивающее напряжение | 80 / 40 МПа при пределе текучести (в сухом состоянии / после кондиционирования, 50 мм/мин) | Предел прочности при растяжении 165 МПа (условия испытания не указаны) | ISO 527-1/-2 (B3K), ISO 527-2 (WHG30A) |
| Поглощение влаги | 2,6–3,4 % при 23 °C / 50 % относительной влажности | — | Аналогично стандарту ISO 62 (B3K) |
| Насыщение водой | 9–10 % в воде при температуре 23 °C | — | Аналогично стандарту ISO 62 (B3K) |
| Термическая деформация при давлении 0,45 МПа | 180 °C | 175 °C | ISO 75-1/-2 (B3K), ISO 75-2/B (WHG30A) |
Прочерк обозначает данные, пропущенные в данном сравнении. В строках, посвящённых испытаниям на растяжение, в исходных таблицах используются разные определения. Для материала WHG30A не указаны условия подготовки образцов. У материала B3K температура HDT составляет 60 °C при давлении 1,8 МПа, поэтому при сравнении значений HDT необходимо указывать испытательную нагрузку.
Как задать марку PA6 в закупочной спецификации
PA6, полиамид 6 и нейлон 6 — названия одного семейства базовых полимеров, но сами по себе они не определяют конкретную производственную марку. В чертеже или закупочной спецификации также следует указать армирование, модификацию ударной прочности, термостабилизацию, УФ-стабилизирующие добавки, класс горючести, цвет и состояние кондиционирования, если эти параметры влияют на свойства изделия.
| Описание марки | На какие свойства обычно влияет | Что указать в запросе цены |
|---|---|---|
| PA6 без наполнителя | Вязкость, усталостная прочность и износостойкость при заметной чувствительности к влаге | Точная марка, цвет, условия кондиционирования и критические размеры |
| PA6-GF30 или другая доля стеклонаполнителя | Более высокая жёсткость, меньшая усадка при формовании и зависимость свойств от направления | Доля волокна, элементы, чувствительные к его ориентации, и требования к поверхности |
| PA6 с модификацией ударной вязкости | Более высокая ударная вязкость при низкой температуре или при наличии надреза, часто при меньшей жёсткости | Условия испытания на удар, температура и минимальные требуемые показатели прочности |
| Термостабилизированный, УФ-стабилизированный или огнестойкий PA6 | Долговременная стойкость к условиям эксплуатации или характеристики, значимые для нормативных требований | Воздействующие факторы, срок службы, класс горючести и необходимые декларации |
Что касается гранул для литья под давлением, сравните PA6 GF15 и PA6 GF30. На странице GF30 приведены сведения о WHG30A, а также доступны техническое описание и форма запроса предложения. Если вы предлагаете альтернативу утвержденному сорту, укажите код текущего сорта или приложите его техническое описание, чтобы можно было сравнить предлагаемый вариант с ним.
Не согласовывайте замену материала только на основании общего обозначения «PA6». Сопоставьте технический паспорт поставщика, состояние по влажности, метод испытаний и номинальную толщину, затем проверьте выбранную марку в реальных условиях формования и эксплуатации.
Если требуется заменить уже утверждённую марку PA6, используйте контрольный список для замены марок конструкционных пластмасс чтобы выбрать конкретную марку-кандидата, зафиксировать условия испытания пресс-формы и проверить готовые детали до согласования замены.
Что такое PA6?
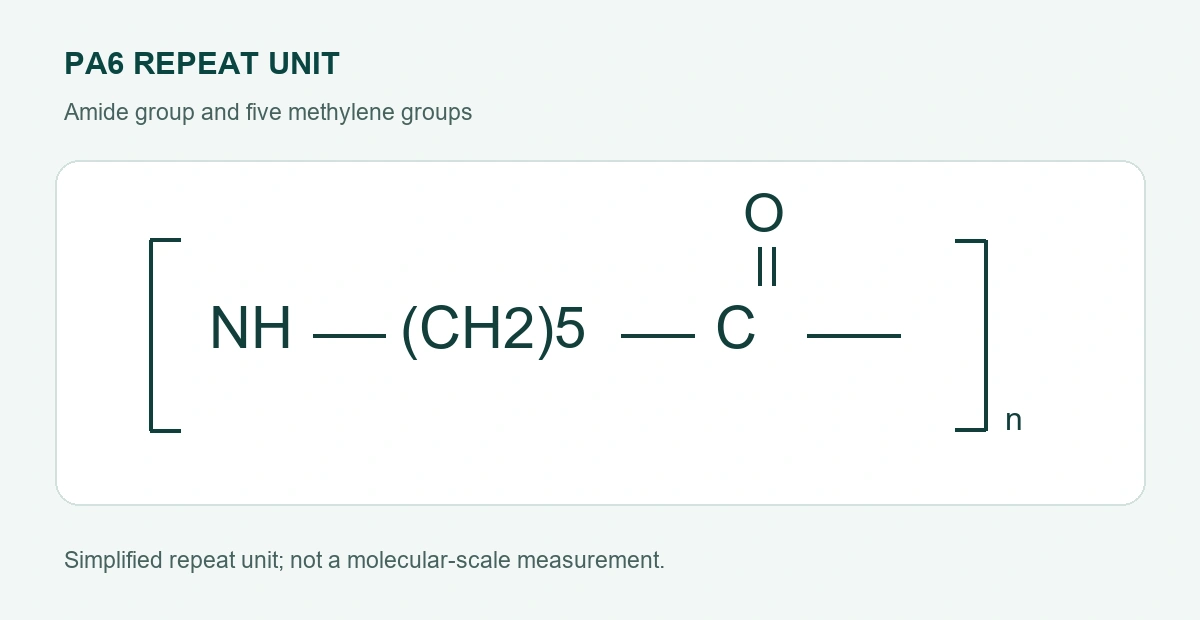
PA6 — полукристаллический термопластичный полиамид, получаемый полимеризацией с раскрытием цикла капролактама, циклического мономера с шестью атомами углерода. Отсюда название «нейлон 6». При полимеризации образуются длинные цепи с повторяющимися амидными группами (-CO-NH-), соединёнными пентаметиленовыми участками. Химическую структуру можно представить как -[NH-(CH2)5-CO]n-.
Равномерное расположение амидных групп вдоль полимерного остова обеспечивает образование прочных межмолекулярных водородных связей между соседними цепями. Именно эти водородные связи обусловливают высокую температуру плавления PA6 (около 220 градусов по Цельсию), превосходную механическую прочность и хорошую химическую стойкость. Степень кристалличности литых деталей обычно колеблется от 25 до 45 процентов в зависимости от скорости охлаждения и добавок, способствующих зародышеобразованию, и именно эта кристалличность напрямую определяет жесткость, прочность, термостойкость и химическую стойкость материала.
Крупные производители выпускают PA6 по всему миру под различными торговыми наименованиями. Доступен широкий выбор марок: неармированные для литья и экструзии общего назначения; стеклонаполненные, обычно с 15, 25, 30 или 50 процентами GF, для высокопрочных конструкционных деталей; с минеральным наполнителем для размерной стабильности; ударопрочные модификации для применения с высокими требованиями к вязкости; огнестойкие для электротехники и электроники; термостабилизированные для работы при повышенных температурах.
О наших поставках инженерных пластиков
Являясь производителем и экспортером инженерных пластиков, сертифицированным по стандарту ISO 9001 и базирующимся в Китае, мы специализируемся на поставках высококачественного нейлона (PA6, PA66, PA12), полиацетала (POM), термопластичного полиуретана (TPU), полипропилена (PP) и специальных инженерных компаундов промышленным покупателям по всему миру. Наша продукция включает марки, армированные стекловолокном, наполненные углеродным волокном, огнестойкие, а также модифицированные по индивидуальному заказу в соответствии с требованиями вашей области применения. Благодаря собственным испытательным лабораториям и специализированной команде по исследованиям и разработкам мы гарантируем стабильное качество каждой партии. Независимо от того, нужны ли вам стандартные марки или индивидуальные рецептуры, мы поставляем надёжные материальные решения для применения в автомобилестроении, электронике, промышленности и производстве потребительских товаров.
Основные физические, механические и тепловые свойства
Свойства PA6 существенно различаются в зависимости от того, испытывают ли материал в сухом состоянии после формования (DAM) или после влажностного кондиционирования. Поскольку PA6 поглощает влагу из окружающей среды, при проектировании зачастую важнее показатели кондиционированного материала, соответствующие его обычному состоянию в эксплуатации.
Физические свойства
Плотность неармированного PA6 составляет от 1,12 до 1,15 грамма на кубический сантиметр, что делает его одним из самых лёгких инженерных термопластов. Температура плавления этого материала составляет 220 градусов Цельсия, а температура стеклования (Tg) в сухом состоянии — примерно от 50 до 60 градусов Цельсия; при насыщении влагой она снижается почти до 0 градусов Цельсия. Равновесное поглощение влаги при 23 °C и относительной влажности 50 %, а также насыщение в воде представляют собой различные условия испытаний. В качестве примера для конкретного сорта можно привести Технический паспорт продукта BASF Ultramid B3K Согласно данным, усадка составляет 2,6–3,4 % в состоянии равновесия и 9–10 % при полном насыщении водой. Эти цифры относятся к марки B3K, а не ко всем маркам PA6. Усадка при формовании составляет от 1,0 до 1,5 % для неармированных марок и снижается до 0,2–0,5 % для марок, армированных стекловолокном на 30 %.
Механические свойства (в сухом состоянии после формования)
Предел текучести неармированного PA6 обычно составляет от 70 до 85 МПа, тогда как у марок, армированных стекловолокном на 30 %, этот показатель достигает 160–180 МПа. Модуль упругости при растяжении увеличивается с примерно 3 000 МПа (неармированный) до 9 500–11 000 МПа (PA6 GF30). Прочность на изгиб демонстрирует аналогичную динамику: от 100 до 115 МПа для неармированного материала против 240–270 МПа для GF30. Ударная вязкость по Шарпи с надрезом для неармированного PA6 составляет от 4 до 6 кДж на квадратный метр в сухом состоянии, но этот показатель может резко увеличиться до 15–30 кДж на квадратный метр после кондиционирования влагой, поскольку поглощённая вода действует как внутренний пластификатор. Относительное удлинение при разрыве составляет от 20 до 50 процентов для неармированного сухого PA6, а в кондиционированном состоянии этот показатель превышает 200 процентов.
Тепловые свойства
Температура тепловой деформации характеризует деформацию под заданной испытательной нагрузкой. Температура плавления описывает фазовый переход. В случае детали, подвергающейся длительному воздействию высокой температуры, необходимо запросить данные о температурном старении или ползучести для выбранного сорта материала и проверить, как нагрузка, время и условия воздействия влияют на деталь. Для PA6, армированного стекловолокном, следует учитывать тепловое расширение вдоль и поперек направления течения, если важна точность посадки.
Другие важные свойства
Материал PA6 можно использовать для изготовления изнашиваемых деталей и корпусов электрооборудования. Необходимо проверить коэффициент трения и износа с учетом конкретной соприкасающейся поверхности, нагрузки и смазки. При применении в электротехнике следует убедиться в соответствии требуемого класса воспламеняемости конкретному сорту материала и испытанной толщине. Например, в спецификации листа B3K указаны значения HB при толщине 1,5 мм и V-2 при толщине 3,05 мм.
Водопоглощение: причины, влияние и контроль
Водопоглощение — важнейшая особенность поведения PA6. Понимание этого свойства необходимо для правильного проектирования изделия и переработки материала.
Почему PA6 впитывает воду?
The amide groups (-CO-NH-) along the PA6 polymer chain are highly polar and readily form hydrogen bonds with water molecules. In the dry state, these groups hydrogen-bond to neighboring polymer chains. When exposed to humidity, water molecules compete for these hydrogen-bonding sites, inserting themselves between polymer chains. This process is reversible: drying the material drives off the absorbed water and restores the original mechanical properties. At equilibrium with 50 percent relative humidity at 23 degrees Celsius, PA6 absorbs approximately 2.5 to 3.0 percent water by weight. At full immersion in water, saturation can reach 8 to 10 percent.
Влияние на механические свойства
Поглощённая вода действует как внутренний пластификатор, повышая подвижность цепей и ослабляя межмолекулярные силы. Практические последствия этого значительны: прочность на разрыв и модуль упругости снижаются на 30–50 процентов при переходе из сухого состояния в состояние, в котором материал находится в равновесии с окружающей средой, в то время как ударная вязкость и относительное удлинение при разрыве резко возрастают — зачастую в 3–5 раз. Температура стеклования падает с примерно 55 градусов Цельсия до значений, близких к 0 градусам Цельсия, при насыщении. Типичные изменения линейных размеров при переходе из сухого состояния в состояние равновесного увлажнения составляют от 0,5 до 0,8 процента. Эти изменения не являются дефектами; они заложены в процессе выбора материала, и при окончательном проектировании деталей следует использовать значения, полученные в состоянии равновесного увлажнения.
Контроль водопоглощения
Several strategies exist for managing the effects of moisture absorption. During processing, always dry PA6 thoroughly before molding: if the residual moisture content exceeds 0.2 percent, dry at 80 degrees Celsius for 3 to 4 hours using a desiccant dryer. If the material has been exposed to ambient air for more than 8 hours, vacuum drying at 105 degrees Celsius for 1 to 2 hours is recommended. For design, use the conditioned mechanical property values rather than dry-as-molded values for final part validation. Glass fiber reinforcement reduces total water absorption proportionally to filler content, since the glass does not absorb water — PA6 GF30 absorbs roughly 1.5 to 2.0 percent versus 2.5 to 3.0 percent for unreinforced PA6. For applications where water absorption is unacceptable, consider PA66 (which absorbs slightly less, at 2.0 to 2.5 percent), polyolefins, or specialty low-moisture polyamides such as PA12 or PA610.
Рекомендации по переработке PA6
Правильная переработка необходима для полного использования свойств PA6. Этот материал допускает некоторые отклонения режима лучше, чем ряд других конструкционных термопластов, однако внимание к сушке, контролю температуры и конструкции пресс-формы существенно повышает качество деталей.
Требования к сушке
Гранулы PA6 обладают гигроскопичностью, поэтому перед переработкой в расплаве их необходимо высушить до уровня остаточной влажности ниже 0,15–0,20 % по массе. Стандартная процедура сушки заключается в выдержке при температуре 80 градусов Цельсия в течение 3–4 часов в осушительной сушилке с точкой росы не выше минус 30 градусов Цельсия. Для марок, армированных стекловолокном, рекомендуется время сушки от 4 до 6 часов. Если материал находился под воздействием влажности окружающей среды более 8 часов, наиболее эффективным методом является вакуумная сушка при температуре 105 градусов Цельсия в течение 1–2 часов. Недостаточная сушка приводит к появлению поверхностных разводов (серебристых полос), снижению механических свойств из-за гидролитического разложения и повышенной хрупкости. При использовании печи с горячим воздухом вместо осушителя с поглотителем влаги следует использовать лотки глубиной не более 25 миллиметров и увеличить время сушки до 8–12 часов.
Параметры литья под давлением
Рекомендуемый диапазон температур переработки для неармированного PA6 составляет от 230 до 280 градусов Цельсия. Для стекловолоконно-армированных марок этот диапазон должен составлять от 250 до 280 градусов Цельсия, чтобы обеспечить надлежащее пропитывание и распределение волокон. Типичный профиль температуры цилиндра для неармированного PA6: задняя зона — от 230 до 240 градусов Цельсия, средняя зона — от 240 до 260 градусов Цельсия, передняя зона — от 250 до 270 градусов Цельсия, а сопло — от 245 до 265 градусов Цельсия. Для армированных марок этот профиль следует сместить в сторону повышения примерно на 10–15 градусов Цельсия.
Mold temperature is a particularly important parameter for PA6. For unreinforced grades, a mold temperature of 80 to 90 degrees Celsius is recommended to achieve adequate crystallization and dimensional stability. For glass-fiber-reinforced grades, mold temperature should be greater than 80 degrees Celsius, typically 90 to 100 degrees Celsius, to promote good fiber encapsulation and surface finish. For parts with wall thickness above 3 millimeters, mold temperature can be reduced to 20 to 40 degrees Celsius for unreinforced PA6 to shorten cycle time, though this will produce a less crystalline, less dimensionally stable part. For reinforced grades with thick walls, 60 to 80 degrees Celsius is a practical minimum.
Скорость впрыска должна быть от средней до высокой, чтобы предотвратить преждевременное затвердевание, особенно в случае тонкостенных деталей. Давление удержания, составляющее от 50 до 70 процентов давления впрыска и поддерживаемое в течение 5–15 секунд в зависимости от толщины стенок и геометрии литника, компенсирует относительно высокую объемную усадку неармированного PA6. Противодавление от 0,5 до 1,0 МПа способствует однородности расплава без чрезмерного нагрева за счет сдвига. Скорость вращения шнека следует поддерживать на умеренном уровне — от 50 до 150 об/мин — для предотвращения деградации.
Рекомендации по проектированию пресс-форм
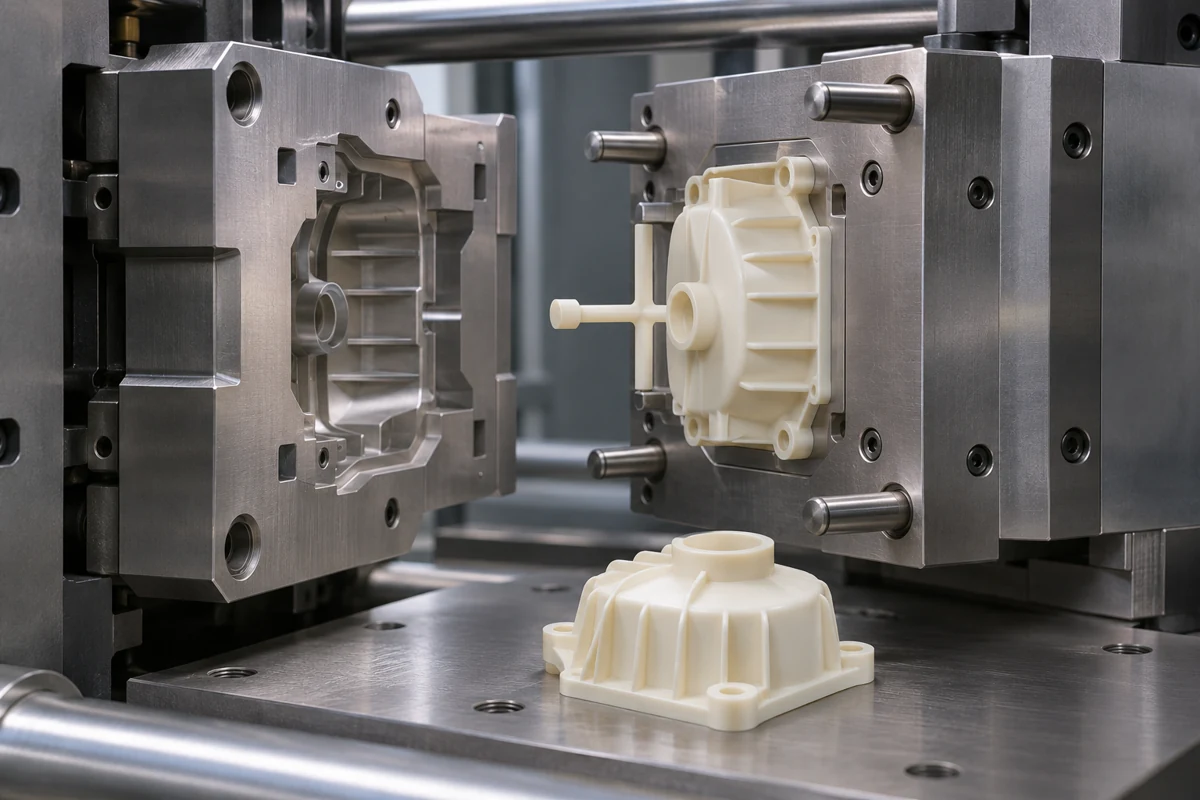
Конструкция литникового канала должна сводить к минимуму ограничения потока. Рекомендуется использовать литниковые каналы больших размеров с длиной перемычки не более 0,5–1,0 миллиметра. Для предотвращения следов газового ожога, особенно на линиях сварки и в конце заполнения, важно обеспечить вентиляционные отверстия глубиной от 0,01 до 0,03 миллиметра. Углов скоса от 0,5 до 1 градуса обычно достаточно. Поскольку PA6 быстро кристаллизуется, охлаждение формы должно быть равномерным, чтобы избежать дифференциальной усадки и коробления. Для марок, армированных стекловолокном, при объемах производства, превышающих 50 000 циклов, рекомендуется использовать твёрдную (по шкале Роквелла C 54 или выше) сталь для форм, чтобы противостоять абразивному износу от стекловолокна. Системы литников должны иметь большие размеры и оптимизированную форму для минимизации падения давления.
Марки PA6 со стекловолокном и минеральным наполнителем
Неармированный PA6 — универсальный материал, а армирование значительно расширяет область его применения.
PA6, армированный стекловолокном (PA6 GF)
Стеклоармирование, как правило, повышает жесткость и изменяет усадку в продольном и поперечном направлениях. PA6 GF30 содержит 30 % стекловолокна по массе. Уточняйте фактические значения жесткости, температуры деформации при нагревании (HDT), плотности и диапазона температур переработки для выбранного сорта. Расположение литникового канала и ориентация волокон влияют на коробление, а открытые волокна могут повлиять на внешний вид поверхности. Типичные области применения включают конструкционные кронштейны и корпуса инструментов.
PA6 с минеральным наполнителем
Минеральные наполнители — как правило, карбонат кальция, тальк или волластонит — добавляются в PA6 в первую очередь для повышения стабильности размеров и снижения себестоимости. Марки с минеральным наполнителем демонстрируют значительно меньшую и более изотропную усадку при формовании, чем неармированный PA6: значения усадки составляют от 0,5 до 0,8 процента против 1,0–1,5 процента. Качество поверхности лучше, чем у марок, армированных стекловолокном, а материал оказывает меньшее абразивное воздействие на инструмент. Минеральные наполнители не обеспечивают такого же уровня повышения прочности, как стекловолокно; прочность на разрыв, как правило, увеличивается лишь незначительно — до 75–95 МПа. Эти марки обычно назначаются для деталей, для которых важна точность форм, но которые не несут высоких конструктивных нагрузок, таких как корпуса, крышки и элементы внутренней отделки.
Гибридное армирование (GF плюс GB)
Композиции со стекловолокном и стеклянными микросферами, например PA6 GF GB30, позволяют сочетать прочность волокнистого армирования с размерной стабильностью сферического наполнителя. Такие материалы всё чаще используют для точных автомобильных и электронных компонентов, которым одновременно необходимы конструкционная прочность и точность размеров. Подробнее о PA6 GF GB30 читайте в нашей отдельной статье об этом материале.
Ударопрочные и специальные марки
Марки с повышенной ударопрочностью подходят для деталей, подвергающихся ударам с надрезом или эксплуатации в условиях низких температур. Марки, стабилизированные к воздействию высоких температур и ультрафиолета, предназначены для различных условий эксплуатации. Для обеспечения огнестойкости или защиты от электростатического разряда (ESD) необходимо указать требуемый класс или диапазон сопротивления и запросить документацию по предлагаемому составу.
Применение в различных отраслях
PA6 используется в литых деталях, волокнах, пленках и заготовках. При закупке сначала определите требуемую форму, а затем сравните марки, предназначенные для данного производственного процесса.
Текстильные волокна
Основное применение PA6 — в производстве синтетических текстильных волокон. Волокна PA6 используются в производстве одежды (спортивной одежды, чулочно-носочных изделий, нижнего белья, верхней одежды), ковров (как бытовых, так и коммерческих) и промышленного текстиля (конвейерных лент, ремней безопасности, подушек безопасности, канатов и лямок). Волокна PA6 обладают высокой прочностью на разрыв, превосходной эластичностью, хорошей стойкостью к истиранию и возможностью окрашивания в широкий спектр цветов. Впитываемость влаги этим материалом, которая часто является недостатком в инженерных применениях, в текстильной промышленности, напротив, является преимуществом, поскольку способствует комфорту пользователя.
Корд для шин
Корд из PA6 — важный армирующий материал в шинной промышленности. Его применяют в каркасе и покровных слоях шин легковых автомобилей, грузовиков и внедорожной техники. Высокая прочность, хорошая адгезия к резиновым смесям и отличная усталостная стойкость корда PA6 повышают долговечность шин и их характеристики на высокой скорости.
Инженерные пластики
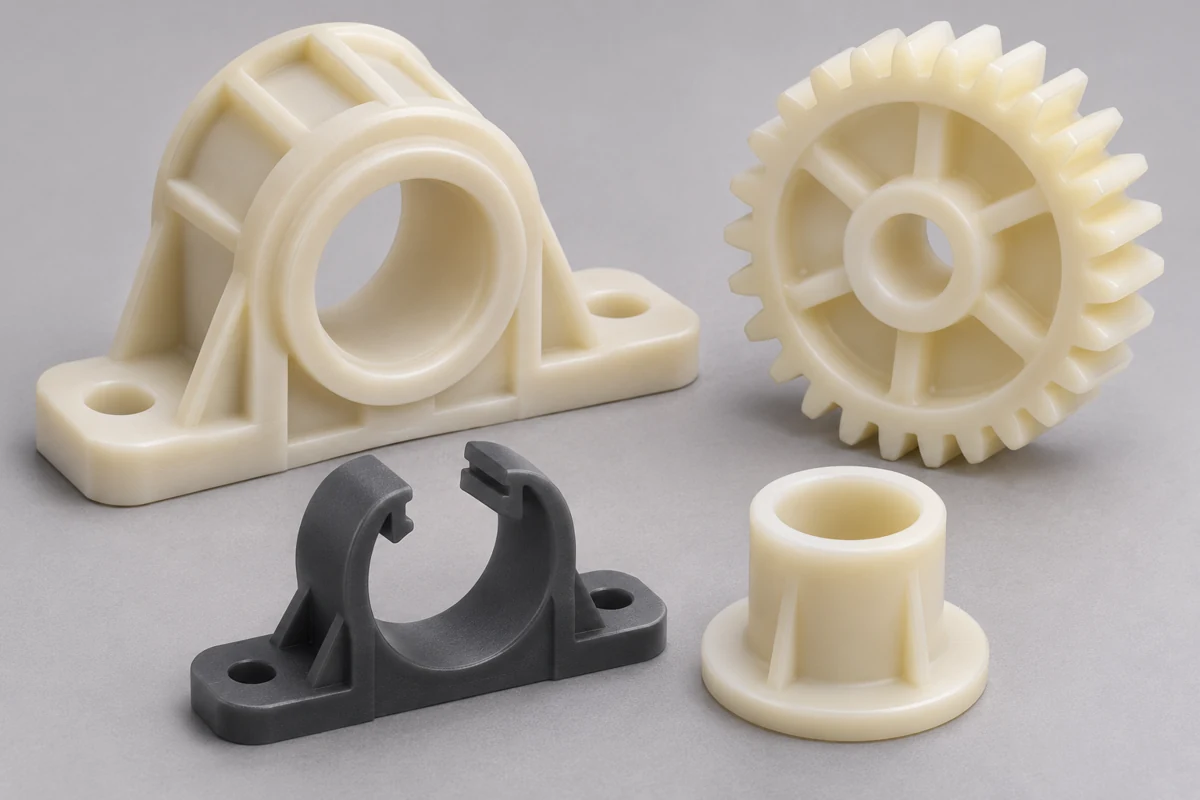
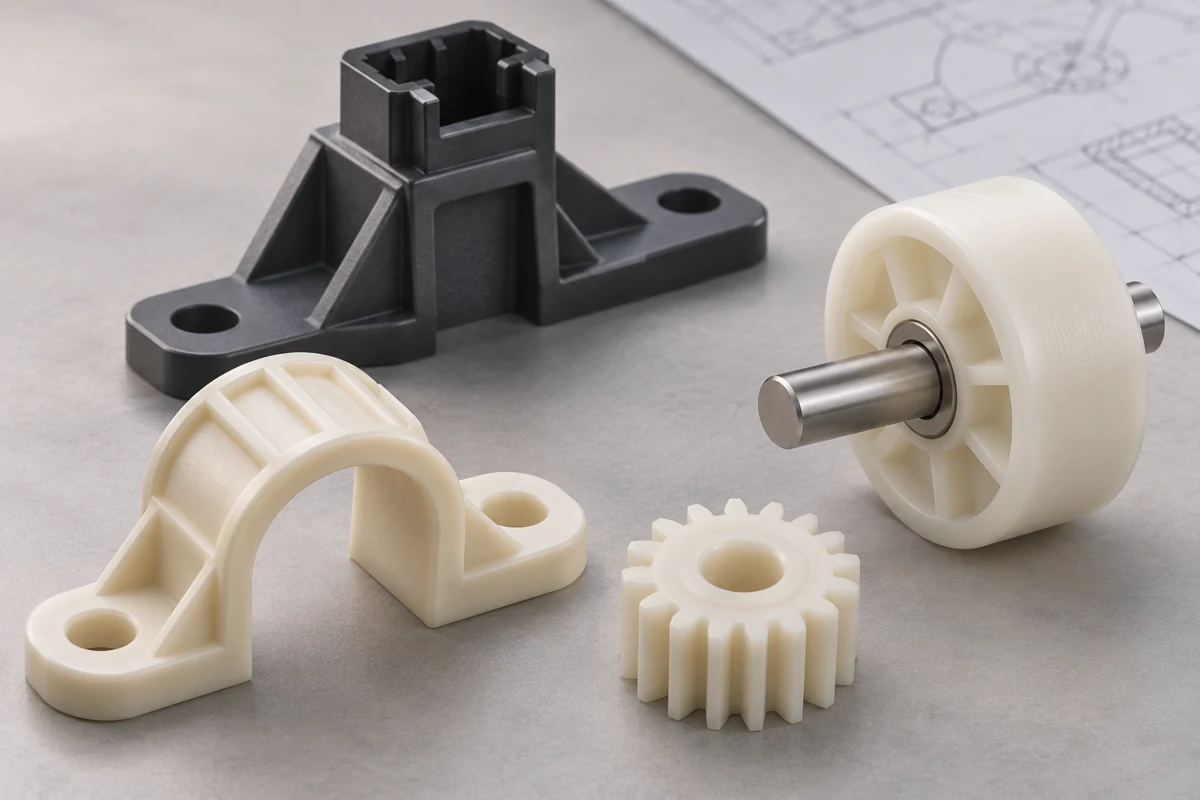
В автомобилестроении PA6 используют для крышек двигателя, впускных коллекторов, бачков радиаторов, лопастей вентиляторов охлаждения, компонентов топливной системы, дверных ручек, корпусов зеркал, педальных узлов и кабельных стяжек. В электротехнике и электронике из PA6 изготавливают разъёмы, автоматические выключатели, каркасы катушек, клеммные колодки, кабельные вводы, корпуса переключателей и электроинструмента. В промышленных и потребительских изделиях его применяют для шестерён, подшипников, кулачков, корпусов насосов, трубных фитингов, мебельных роликов, застёжек-молний и фурнитуры для багажа.
Рыболовные сети
Монофиламентные и мультифиламентные нити из PA6 широко используются в промысловых рыболовных сетях, садках для аквакультуры и спортивных сетях. Сочетание высокой прочности, хорошей устойчивости узлов, износостойкости и низкой стоимости делает этот материал предпочтительным выбором для этих сложных морских применений.
Пленка BOPA
Двухосноориентированная полиамидная плёнка (BOPA), изготовленная из смолы PA6, широко используется в пищевой упаковке в качестве барьерного слоя. Она обеспечивает отличные барьерные свойства по отношению к кислороду и ароматическим веществам, хорошую стойкость к проколу и раздиранию, а также высокую прозрачность. Её часто ламинируют полиэтиленом для получения многослойных упаковочных плёнок для мяса, сыра, снеков и кормов для домашних животных.
Штапельные волокна и полуфабрикаты
Штапельное волокно PA6 используют в нетканых материалах, фильтрующих средах и смесовой пряже. Экструдированные прутки, ленты и профили из PA6 служат заготовками для механической обработки деталей общего машиностроения, а также обвязочными лентами для тяжёлой упаковки.
PA6 и PA66: когда выбирать каждый материал
На PA6 и PA66 вместе приходится подавляющая часть мирового потребления полиамидов. Несмотря на многие общие свойства, различия между ними могут оказаться решающими для конкретного применения.
Химическая структура и кристалличность
PA66 обладает несколько более симметричной химической структурой, чем PA6: амидные группы расположены через равные промежутки вдоль цепей, образованных на основе гексаметилендиамина и адипиновой кислоты. Эта симметрия обеспечивает более высокую степень кристалличности (от 35 до 50 процентов по сравнению с 25–45 процентами у PA6) и более высокую температуру плавления (260 градусов Цельсия по сравнению с 220 градусами Цельсия). Более высокая температура плавления PA66 является его единственным и наиболее важным преимуществом по эксплуатационным характеристикам по сравнению с PA6.
Механические характеристики
В состоянии «сухого излитка» PA66 демонстрирует несколько более высокую прочность на разрыв (от 80 до 90 МПа по сравнению с 70–85 МПа для неармированного материала) и модуль упругости (от 3 200 до 3 500 МПа по сравнению с примерно 3 000 МПа). Однако разница в характеристиках значительно сокращается после кондиционирования влажности, и для многих областей применения эти два материала с механической точки зрения взаимозаменяемы. PA6, как правило, обладает лучшей ударной вязкостью, особенно при низких температурах, и лучшей усталостной прочностью.
Тепловые характеристики
PA66, как правило, имеет более высокую температуру плавления, чем PA6. Сравните значения HDT при одинаковой испытательной нагрузке и воспользуйтесь данными по старению и ползучести для конкретного сорта, чтобы оценить допустимую длительную температуру при ожидаемой нагрузке. Перед выбором полимера уточните условия эксплуатации и время воздействия.
Водопоглощение и стабильность размеров
PA6 поглощает больше воды в состоянии равновесия, чем PA66 (от 2,5 до 3,0 процента против 2,0–2,5 процента при относительной влажности 50 процентов и температуре 23 градуса Цельсия). Для применений, требующих высокой стабильности размеров, более низкое поглощение влаги у PA66 обеспечивает преимущество в плане стабильности. Однако PA6 компенсирует это лучшей маслостойкостью и более низкими температурами переработки.
Обработка и стоимость
PA6, как правило, перерабатывается при более низких температурах плавления, чем PA66. Для сравнения затрат используйте коммерческие предложения по предлагаемым маркам материала и учитывайте затраты на сушку, продолжительность цикла, отходы, а также требования к проверке качества деталей.
Руководство по выбору материала для конкретного применения
Рекомендуется рассматривать PA6 в тех случаях, когда условная жесткость, ударопрочность и диапазон технологических параметров соответствуют требованиям детали. Если при выборе материала определяющую роль играют такие факторы, как термостойкость, ползучесть или стабильность размеров, сравните подходящие марки PA6 и PA66, используя одинаковые условия испытаний. Если в чертеже указана утвержденная марка, следуйте процедуре замены, установленной заказчиком.
Частые вопросы о PA6
В каких случаях материал PA6 подходит для изготовления детали?
Материал PA6 подходит для изготовления детали, если его грузоподъёмность, диапазон рабочих температур, устойчивость к воздействию влаги, износостойкость и метод обработки соответствуют реальным условиям эксплуатации.
Какие свойства PA6 следует проверить перед оформлением заказа?
Проверить прочность, жесткость, ударопрочность, термостойкость, влагопоглощение, стабильность размеров, коэффициент трения, износостойкость и химическую совместимость.
Можно ли выбрать марку PA6, опираясь исключительно на данные из технического паспорта?
Воспользуйтесь техническим паспортом, чтобы составить предварительный список подходящих марок. Затем проверьте деталь в реальных условиях влажности и температуры, особенно в тех случаях, когда важны такие факторы, как посадка, нагрузка или длительное воздействие.
В каких условиях следует проводить испытания детали из PA6 в условиях эксплуатации?
Проведение испытаний рекомендуется в случаях, когда деталь подвергается воздействию нагрузок, высоких температур, химических веществ, влаги, должна соответствовать жестким допускам, нормативным требованиям или эксплуатироваться в новых условиях.
Запрос о материале PA6
Подберите подходящую марку PA6
Предоставьте информацию, влияющую на выбор материала. При запросе, касающемся исключительно материала, предоставление чертежа не является обязательным.
Технический обзор и источники данных
Технический автор и рецензент: Техническая команда WanHan
Last Technical Review: September 28, 2026
- Технический паспорт WanHan PA6 WHG30A служит примером конкретной коммерческой марки материала.
- Сайт Руководство по техническому паспорту PA6 GF30 поясняет указанные методы ISO, ограничения по кондиционированию и различия между данными конкретной марки и диапазонами разных поставщиков.
- Общие значения PA6 в этом руководстве являются справочными диапазонами и зависят от поставщика, марки, процесса и кондиционирования. Проверьте актуальный технический паспорт (TDS) выбранной марки.