Почему качество поверхности имеет значение в литье под давлением
При проектировании пластиковых деталей инженеры, как правило, уделяют основное внимание геометрии, толщине стенок и выбору материала. Однако требования к качеству поверхности имеют не менее важное значение — они влияют на все: от эстетического вида детали и тактильных ощущений до стоимости пресс-формы, продолжительности цикла и долговечности изделия. Правильно подобранная текстура может скрыть вмятины и линии сварки, улучшают адгезию краски, снижают трение и даже повышают воспринимаемое качество продукции. Неправильно выбранный материал может привести к проблемам с выталкиванием изделия, увеличить сроки изготовления пресс-формы на несколько недель или удвоить бюджет на изготовление пресс-формы.
Качество поверхности при литье под давлением не выражается одним числом. Это целая система — в отрасли действуют два основных стандарта: SPI (Общество предприятий пластмассовой промышленности) стандарты качества поверхности, широко применяемые в Северной Америке, и VDI 3400 стандарты текстуры, принятые в Европе и Азии. Понимание обоих этих аспектов, а также их последствий для последующих этапов — извлечения из формы, окраски и вторичной обработки — имеет решающее значение для всех, кто занимается разработкой технических заданий на изготовление пластиковых деталей.
В данном руководстве подробно рассмотрены все аспекты обработки поверхности пластиковых деталей: классы SPI от A до D с указанием значений Ra и областей применения, таблица текстур VDI 3400 с требованиями к углу наклона, методы придания текстуры в пресс-форме и связанные с ними компромиссы, варианты окраски и вторичной отделки, а также практическая шкала затрат, отражающая взаимосвязь между классом отделки и влиянием на бюджет производства пресс-формы.
Стандарты SPI по качеству поверхности: полная классификация
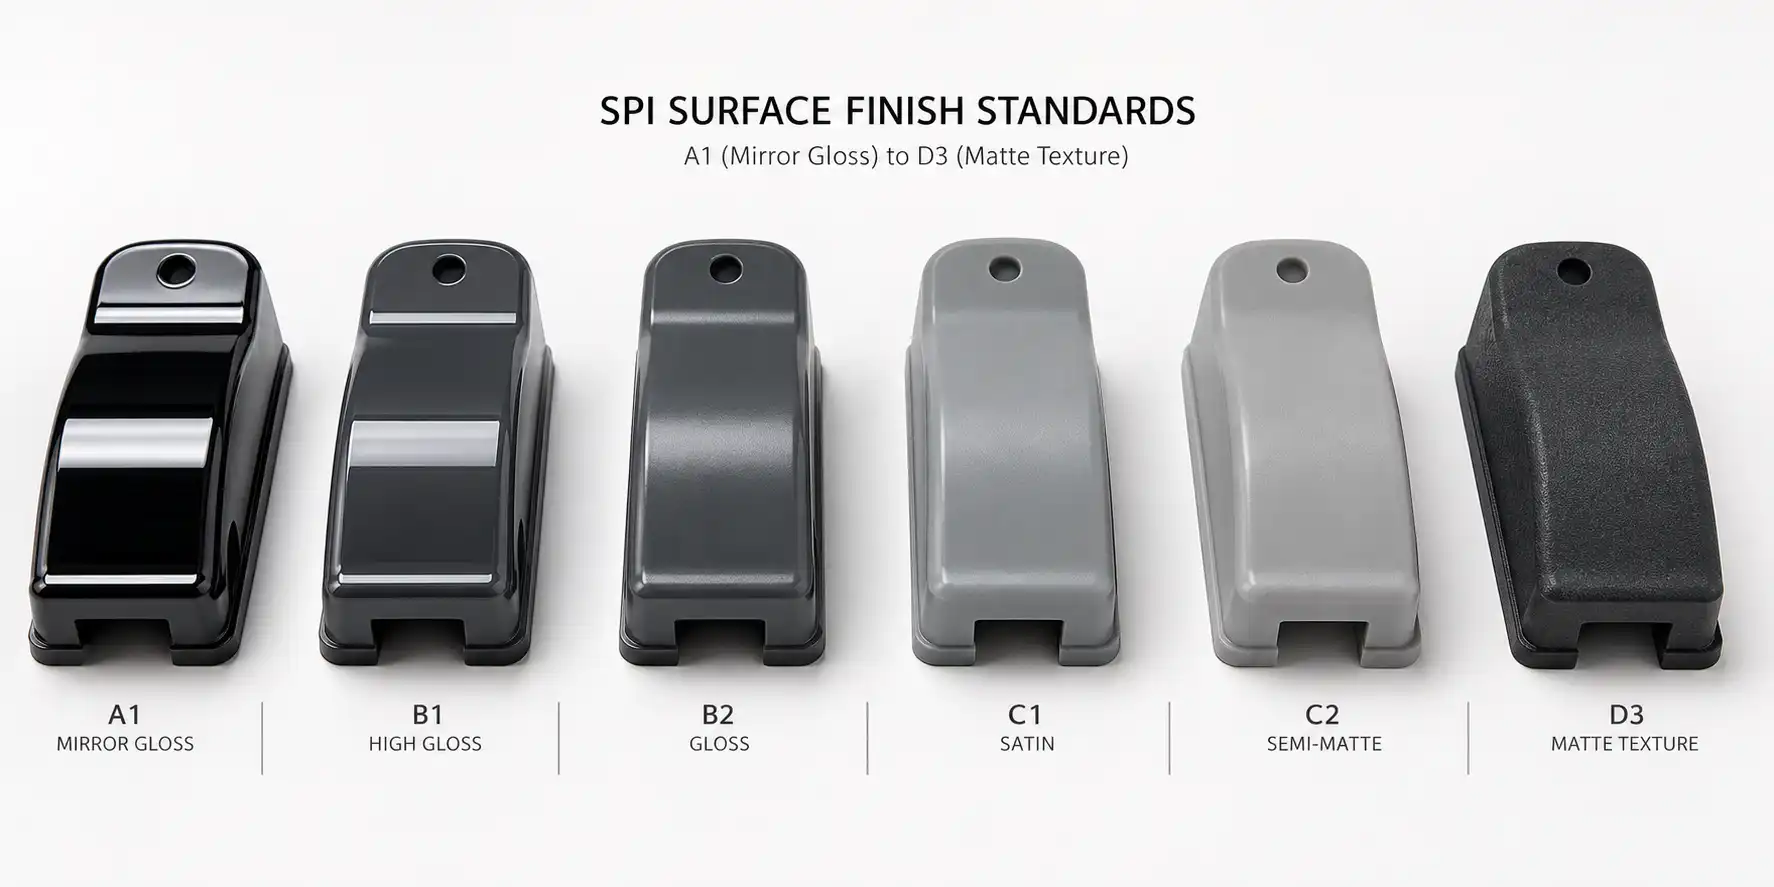
Стандарт SPI (ныне Ассоциация производителей пластмасс) по качеству поверхности классифицирует поверхности форм для литья под давлением на четыре группы — A, B, C и D — каждая из которых соответствует отдельному методу обработки и диапазону шероховатости поверхности. Эта система имеет иерархическую структуру: алмазная полировка класса A обеспечивает самые гладкие и отражающие поверхности; сухая пескоструйная обработка класса D — самые шероховатые и матовые поверхности.
Каждому классу соответствует конкретное значение Ra (средняя шероховатость), измеряемое в микродюймах (?in) и микрометрах (?m). Ra представляет собой среднее арифметическое отклонений профиля поверхности от средней линии — наиболее распространенный параметр для определения текстуры поверхности в производстве. Более низкие значения Ra означают более гладкие поверхности; более высокие значения — более шероховатые поверхности.
| Уровень SPI | Метод отделки | Ра (?ин) | Ра (?м) | Типовые применения |
|---|---|---|---|---|
| A-1 | Абразивный диск «Grade #3 Diamond Buff» | 0-1 | 0-0.025 | Оптические линзы, зеркала, прозрачные детали, акриловые витрины |
| A-2 | Абразивный диск «Grade #6 Diamond Buff» | 1-2 | 0.025-0.05 | Косметические детали с высоким уровнем глянца, прозрачные линзы, корпуса медицинского оборудования |
| A-3 | Абразивный диск «Grade #15 Diamond Buff» | 2-3 | 0.05-0.08 | Корпуса для косметических изделий, прозрачные детали, бытовая электроника |
| B-1 | Наждачная бумага зернистостью 600 | 2-3 | 0.05-0.08 | Основные декоративные поверхности, фасады бытовой техники, отделка салона автомобилей |
| B-2 | Наждачная бумага зернистостью 400 | 4-5 | 0.10-0.127 | Вторичные косметические поверхности, корпуса электроинструментов, товары широкого потребления |
| B-3 | Наждачная бумага зернистостью 320 | 9-10 | 0.23-0.25 | Косметические зоны, малозаметные с визуальной точки зрения, внутренние конструктивные элементы |
| C-1 | Шлифовальный камень зернистостью 600 | 10-12 | 0.25-0.30 | Функциональные поверхности с умеренными эстетическими требованиями |
| C-2 | Шлифовальный камень зернистостью 400 | 25-28 | 0.63-0.71 | Некосметические функциональные детали, кожухи для промышленного оборудования |
| C-3 | Абразивный камень зернистостью 320 | 38-42 | 0.96-1.07 | Промышленные детали, скрытые внутренние поверхности, детали под капотом автомобиля |
| D-1 | Стеклошарик Dry Blast #11 | 32-38 | 0.81-0.96 | Сатиновая отделка, скрытые поверхности, текстурированные товары широкого потребления |
| D-2 | Dry Blast #240 Оксид алюминия | 42-47 | 1.07-1.19 | Текстурированные поверхности для удобного захвата, антибликовые поверхности, товары длительного пользования |
| D-3 | Dry Blast #24 — оксид алюминия | 100-120 | 2.54-3.05 | Тяжелая текстура, промышленное (некосметическое) назначение, поверхности с максимальным сцеплением |
Практическое правило: Отделка класса «А» предназначена для деталей, которые должны выглядеть как стекло ??линзы, прозрачные крышки, высококачественные косметические поверхности. В-класс охватывает большинство деталей, предназначенных для потребителей, где важен внешний вид, но не требуется идеального качества. C-класс является основным элементом функциональных деталей, которые будут на виду, но не будут подвергаться оценке. D-класс используется для скрытых поверхностей, текстур рукояток или в тех случаях, когда требуется создать эффект матовости или шероховатости.
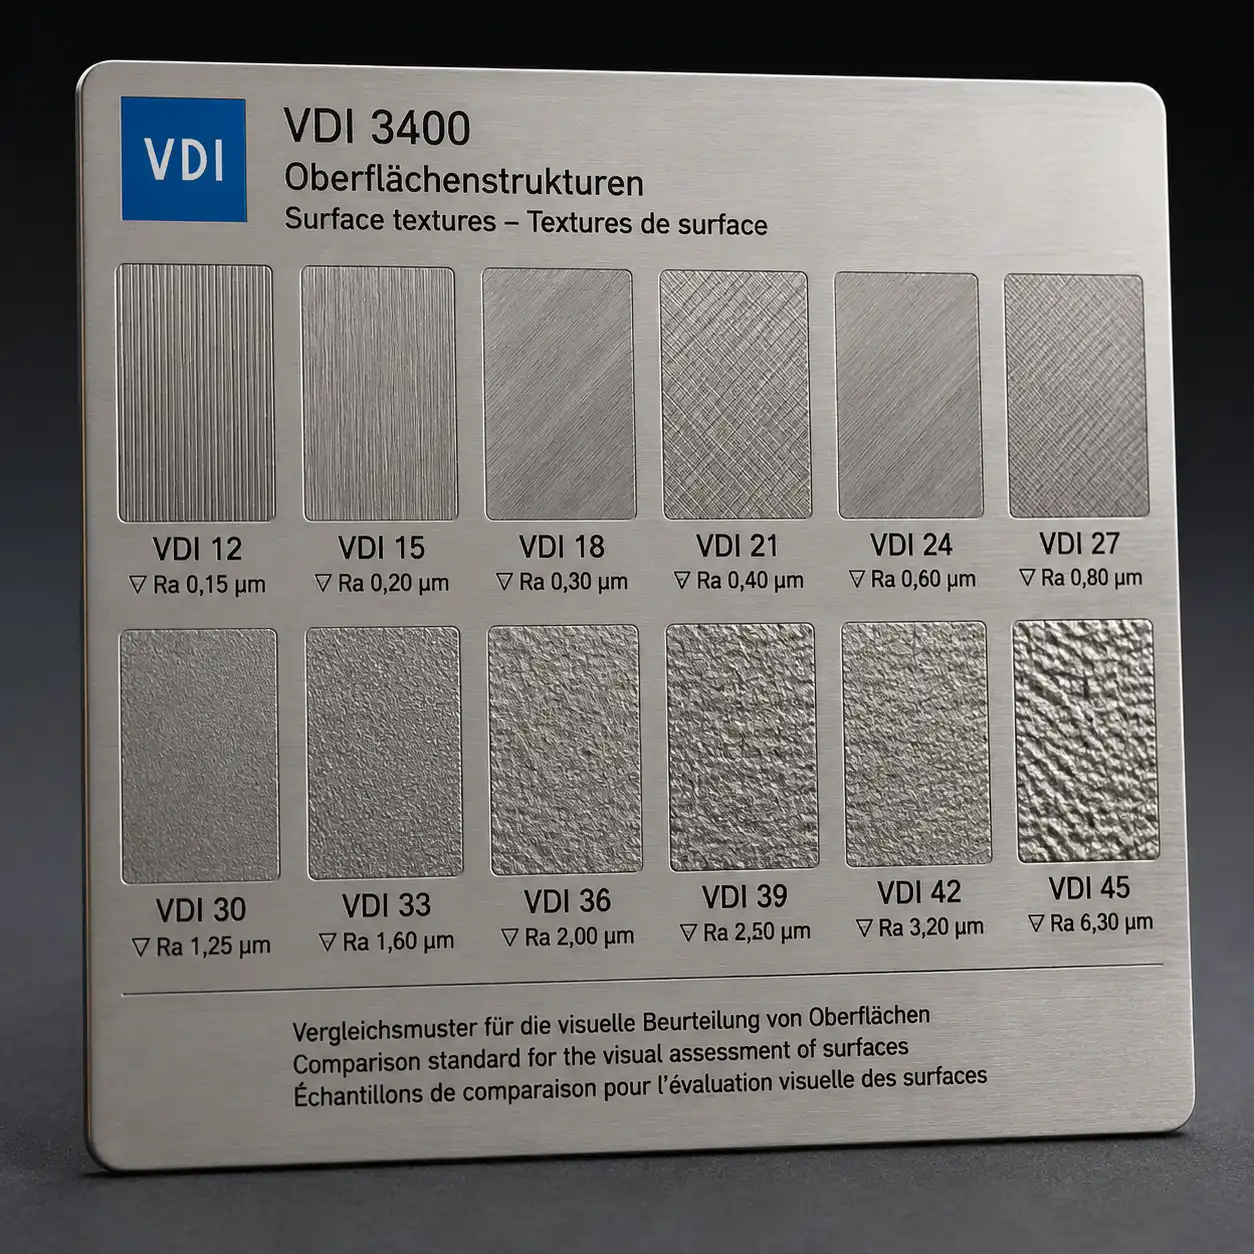
Стандарты текстур VDI 3400: европейская система
Хотя стандарт SPI преобладает в спецификациях пресс-форм в Северной Америке, VDI 3400 Стандарт (опубликованный Ассоциацией немецких инженеров (Verein Deutscher Ingenieure, VDI)) является основным эталоном для определения текстуры поверхности в Европе и большей части Азии. В отличие от стандарта SPI, в котором классификация осуществляется по методу отделки, стандарт VDI 3400 определяет текстуры поверхности с помощью числовых классов, соответствующих конкретным параметрам шероховатости — в первую очередь Ra (среднеарифметическая шероховатость) и Rz (средняя высота от пика до впадины).
Текстуры VDI создаются путем химического травления или электроэрозионной обработки (EDM) на поверхности пресс-формы и варьируются от VDI 12 (очень мелкая, примерно эквивалентная SPI B-3) до VDI 45 (очень грубая текстура с глубоким рисунком). Важным моментом при работе с текстурами VDI является то, что более глубокие узоры требуют больших углов наклона для успешного извлечения детали — этот фактор необходимо учитывать при проектировании геометрии детали с самого начала.
| Уровень VDI | Ра (?м) | Rz (?m) | Глубина текстуры (мм) | Минимальный угол наклона | Сопоставимый SPI |
|---|---|---|---|---|---|
| VDI 12 | 0.40 | 1.50 | 0.002 | 0,5° | B-3 / C-1 |
| VDI 15 | 0.56 | 2.20 | 0.003 | 0,5° | C-1 |
| VDI 18 | 0.80 | 3.20 | 0.004 | 0,5° | C-1 / C-2 |
| VDI 21 | 1.12 | 4.50 | 0.006 | 0,5° | C-2 |
| VDI 24 | 1.60 | 6.30 | 0.009 | 1,0° | C-3 |
| VDI 27 | 2.24 | 9.00 | 0.013 | 1,0° | D-1 |
| VDI 30 | 3.15 | 12.5 | 0.018 | 1,5° | D-2 |
| VDI 33 | 4.50 | 18.0 | 0.025 | 2,0° | D-2 / D-3 |
| VDI 36 | 6.30 | 25.0 | 0.035 | 2,5° | D-3 |
| VDI 39 | 9.00 | 36.0 | 0.050 | 3,0° | D-3 |
| VDI 42 | 12.5 | 50.0 | 0.070 | 4,0° | D-3 |
| VDI 45 | 18.0 | 70.0 | 0.100 | 5,0° | D-3 |
Обратите внимание на экспоненциальная зависимость между числом VDI и углом наклона: для текстуры VDI 24 требуется всего 1 градус наклона, а для VDI 45 — 5 градусов?? Это пятикратное увеличение всего за 21 ступень шкалы VDI. В случае глубоких ребер, выступов или высоких вертикальных стенок это может кардинально изменить геометрию детали и конструкцию пресс-формы. При определении текстур VDI выше 30 всегда заблаговременно привлекайте к работе производителя пресс-форм.
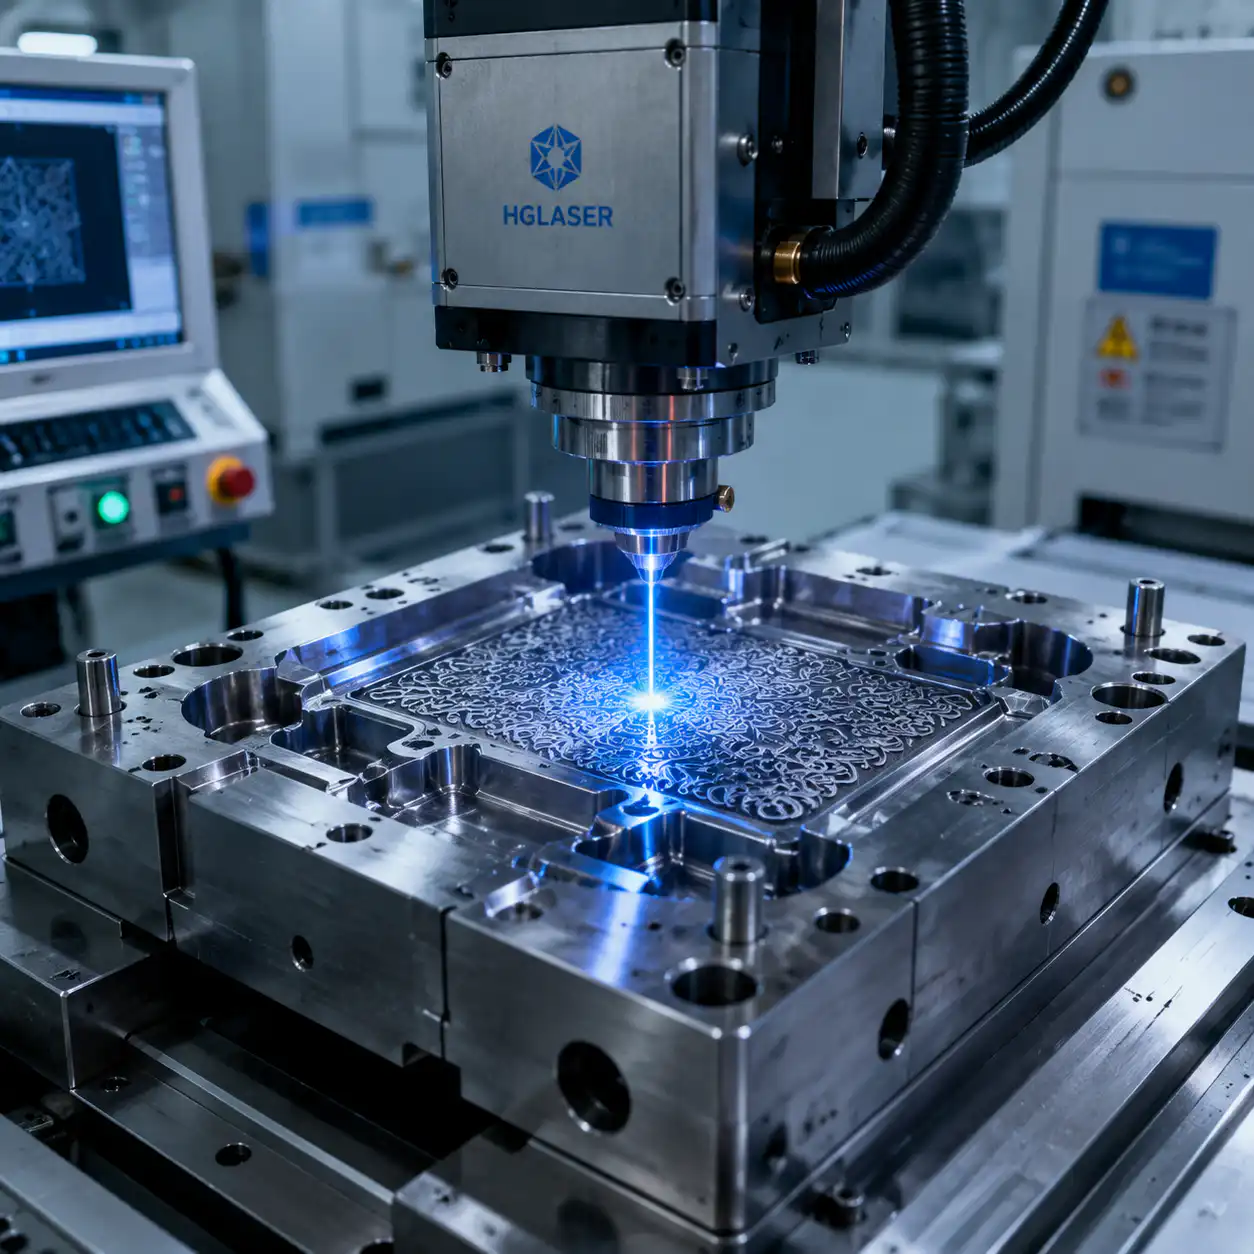
Сравнение методов текстурирования плесени
Нанесение текстуры на полость формы — это специализированная операция, выполняемая после обработки основной полости. В промышленной практике преобладают четыре основных метода, каждый из которых имеет свои преимущества, ограничения и стоимость. Выбор метода нанесения текстуры зависит от материала формы, желаемой сложности рисунка, объема производства и бюджета.
| Метод | Процесс | Преимущества | Ограничения | Относительная стоимость |
|---|---|---|---|---|
| Химическое травление | На форму наносится кислотостойкая маска; кислотная ванна растворяет открытую сталь на заданную глубину | Однородный рисунок на сложной геометрии; широкий выбор стандартных узоров; умеренная стоимость | Менее точна, чем лазерная; применима только к кислотостойким сталям для литейных форм; требуется получение экологического разрешения | $$ |
| Текстурирование в EDM | Графитовый или медный электрод с обратным рисунком текстуры разрушает поверхность формы посредством электрического разряда | Works on any conductive mold material including hardened steels; consistent depth control | Slower process; electrode wear requires monitoring; less suitable for very fine details | $$$ |
| Laser Texturing | 5-axis CNC laser system ablates mold surface in micron-scale layers following digital pattern data | Highest precision and repeatability; unlimited pattern complexity including logos and micro-textures; digital workflow enables rapid iterations | Highest equipment and processing cost; slower for very large surface areas; requires specialized CAM programming | $$$$ |
| Sandblasting | Compressed air propels abrasive media (glass beads, aluminum oxide, silicon carbide) at mold surface | Fastest method; lowest cost; good for uniform matte surfaces and SPI D-grade finishes | Least consistent across production runs; limited to simple uniform textures; cannot create directional patterns | $ |
Laser texturing has gained significant adoption over the past decade, particularly in automotive interiors where complex leather-grain and geometric patterns are required. The main barrier remains cost ??a laser-textured mold insert can cost 2-3 times more than the chemically etched equivalent. However, for high-volume production where pattern consistency across multiple mold cavities is critical, the investment typically pays back through reduced scrap and fewer quality issues.
How Texture Affects Demolding
Surface texture creates mechanical interlock between the molded part and the mold cavity wall during cooling. As the plastic shrinks onto the core, any texture peaks and valleys increase the force required to eject the part. If draft angles are insufficient, the part will drag, scuff, or even seize in the mold ??damaging both the part surface and the mold texture itself.
The fundamental relationship between texture depth and required draft angle follows this formula:
Minimum Draft Angle = arctan(Texture Depth / Ejection Stroke per Degree)
In practice, a simpler design rule applies: add 1 degree of draft for every 0.025 mm (0.001 inch) of texture depth, with a minimum of 0.5 degrees for the smoothest finishes. This means a VDI 27 texture with 0.013 mm depth needs approximately 1 degree of draft, while a VDI 42 texture with 0.070 mm depth demands at least 3 degrees.
Critical risk zones for texture-related ejection problems:
- Deep ribs and bosses: Plastic shrinks onto these features with high force; inadequate draft on textured ribs is the most common cause of ejection failure.
- Tall vertical walls: The cumulative contact area of a tall wall amplifies the friction effect of texture. Walls taller than 50 mm with VDI 30 or coarser texture should be reviewed carefully.
- Undercut regions: Texture effectively creates micro-undercuts. If a feature already has a mechanical undercut, adding texture can make it impossible to eject without lifters or slides.
- Thin-walled sections: Thin walls cool and shrink faster, gripping the core more tightly. Combined with texture, this can lead to part distortion during ejection.
If your part design constrains draft angles below what the texture requires, consider these mitigation strategies: polish the texture directionally along the ejection axis (reduces drag by 20-30%), use a mold release coating such as PTFE-impregnated nickel, or switch to a lower roughness grade that still provides the desired visual effect.
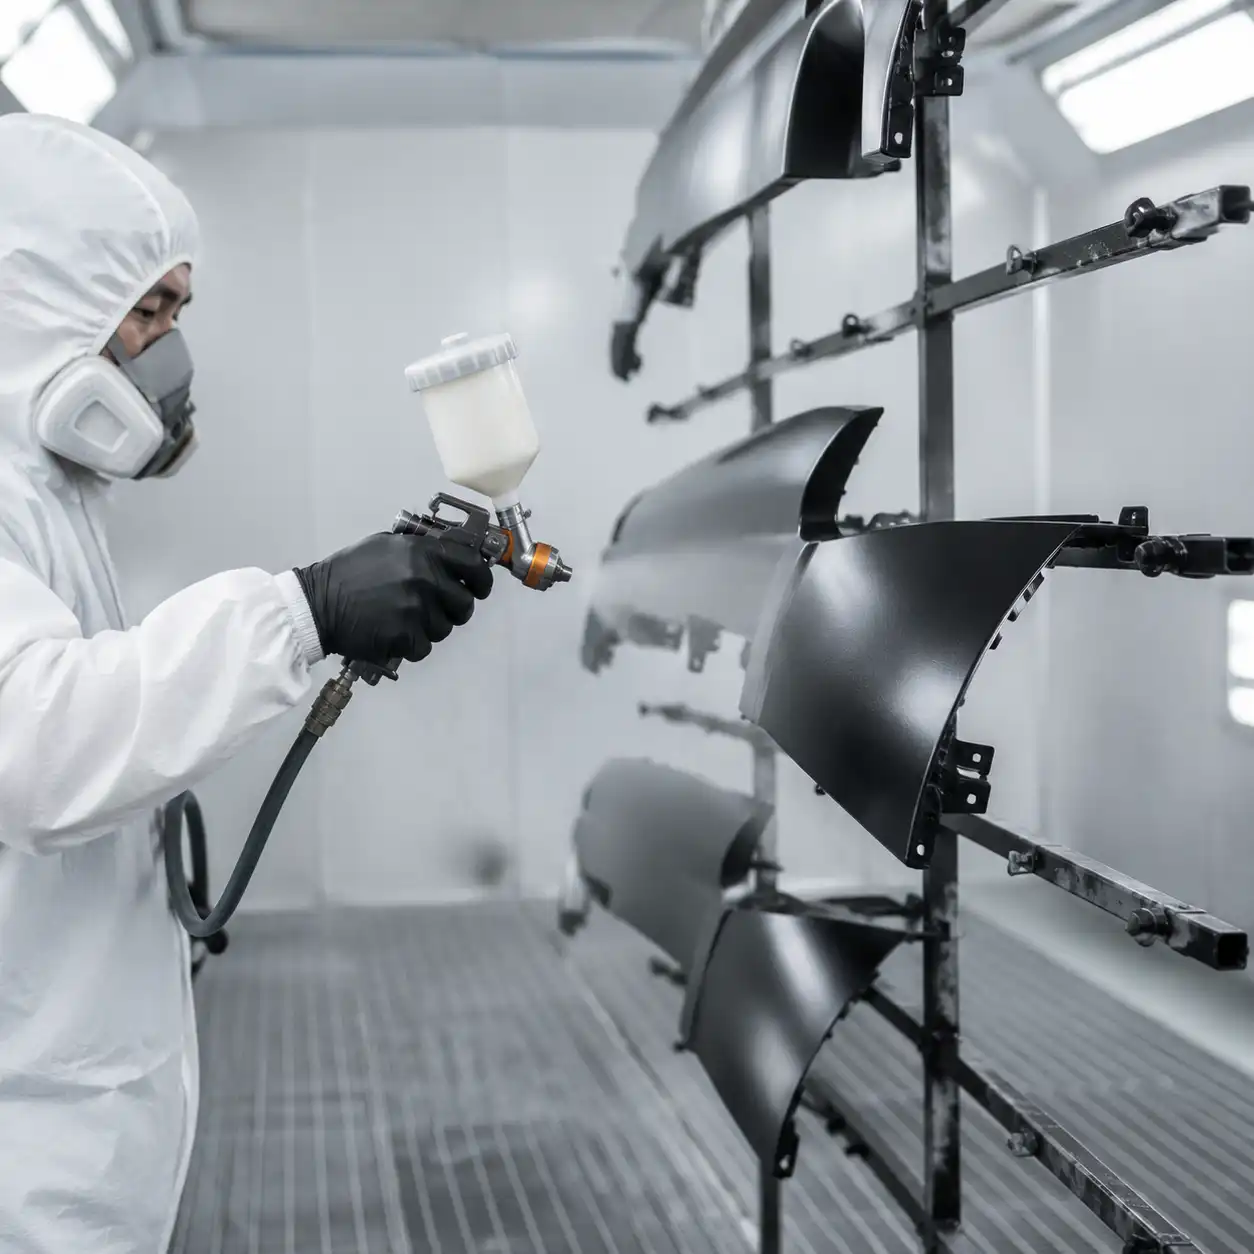
Plastic Part Painting: Surface Preparation and Paint Selection
Many injection molded parts require painting for color matching, UV protection, or premium cosmetic finish. However, plastics present unique adhesion challenges ??most polymers have inherently low surface energy, meaning paint does not readily wet or bond to the surface without pretreatment.
Surface Preparation Methods
Flame treatment: A controlled flame passes over the plastic surface, oxidizing the outermost molecular layer. This increases surface energy from approximately 30 dynes/cm (untreated polypropylene) to over 45 dynes/cm, well above the minimum 38-40 dynes/cm typically required for paint adhesion. Flame treatment is fast, inexpensive, and works well on large flat surfaces, but its effectiveness degrades over time ??parts should be painted within hours of treatment.
Plasma treatment: Low-pressure or atmospheric plasma bombards the surface with ionized gas, creating reactive sites that chemically bond with paint molecules. Plasma achieves higher and more uniform surface energy than flame treatment ??often exceeding 50 dynes/cm ??and its effect lasts longer (days rather than hours). The trade-off is higher equipment cost and cycle time.
Chemical primers and adhesion promoters: For materials like nylon and polypropylene, chlorinated polyolefin (CPO) primers act as a bridge layer ??they bond to the low-energy plastic surface while providing a paintable top layer. These are applied as thin wipe-on or spray-on coatings before painting.
Paint Selection by Plastic Type
| Plastic Type | Surface Energy (untreated) | Recommended Prep | Compatible Paint Systems |
|---|---|---|---|
| Нейлон (PA6/PA66) | 36-42 dynes/cm | Primer + light sanding; or plasma treatment | 2K polyurethane, epoxy primers, water-based acrylics |
| Полипропилен (PP) | 29-31 dynes/cm | Flame or plasma treatment + CPO primer; mandatory for adhesion | CPO-primed acrylics, 2K polyurethane, TPO-specific paints |
| Поликарбонат (PC) | 42-46 dynes/cm | Solvent wipe + light abrasion; avoid aggressive solvents that craze PC | Acrylic lacquers, 2K polyurethane, UV-curable coatings |
| ABS | 38-42 dynes/cm | Solvent wipe; generally good adhesion without primer | Acrylics, alkyd enamels, 2K polyurethane, water-based systems |
| POM (ацеталь/Дельрин) | 34-38 dynes/cm | Chemical etch or plasma; one of the most difficult plastics to paint | Specialty primers + 2K polyurethane; test adhesion thoroughly |
Other Finishing Techniques for Plastic Parts
Beyond painting, several secondary finishing processes add functional or decorative value to injection molded parts. Each technique suits specific geometries, production volumes, and aesthetic requirements.
Тампопечать: Uses a silicone pad to transfer ink from an etched plate to the part surface. Ideal for curved or irregular surfaces where labels or decals would not apply flat. Common applications include keyboard keycaps, medical device markings, and automotive control buttons. Pad printing achieves line widths down to 0.1 mm and can print multiple colors with registration accuracy of 0.05 mm.
Горячее тиснение: A heated die presses a foil carrier film against the part surface, transferring a thin metallic or pigmented layer. Produces bright metallic finishes (gold, silver, chrome) that are difficult to achieve with paint. Common on cosmetic packaging, automotive emblems, and appliance trim. Hot stamping requires a flat or gently curved surface and works best on thermoplastics that can tolerate brief contact with the 120-180 degree Celsius die temperature.
Electroplating on plastics: Deposits a metallic layer (typically chrome, nickel, or copper) onto a plastic substrate through an electroless plating process followed by electroplating. ABS is the most plateable plastic due to its butadiene phase, which provides etch sites for catalyst adhesion. Plated plastic parts achieve the look and feel of metal at a fraction of the weight and cost. The process requires careful mold design with generous radii (minimum 0.5 mm) and no sharp corners to ensure uniform plating thickness.
PVD (Physical Vapor Deposition): A vacuum coating process that deposits thin films of metals or ceramics onto plastic surfaces. PVD produces extremely durable, wear-resistant coatings as thin as 1-5 microns. Unlike electroplating, PVD is an environmentally clean process with no liquid chemical waste. Common in premium automotive interior trim, watch components, and high-end consumer electronics where a metallic appearance must withstand frequent handling without wearing through.
Cost vs. Finish Grade: What You Pay For
The relationship between surface finish quality and mold cost is not linear ??it is exponential at the high end. An SPI A-1 mirror finish can add 150-250% to the mold finishing cost compared to a baseline SPI D-3 texture, because each grade jump requires progressively more skilled labor, finer abrasives, and longer polishing time. It can also affect mold schedule, which is why our Руководство по срокам выполнения заказов calls texture specification one of the most common late delays.
| Уровень SPI | Cost vs. D-3 Baseline | Finishing Time (typical cavity) | Best Value For |
|---|---|---|---|
| D-3 | Исходные данные | 15-30 min | Non-cosmetic industrial parts, internal brackets |
| D-2 | +5-10% | 20-40 min | Hidden surfaces that need grip or scratch resistance |
| D-1 | +10-15% | 30-60 min | Satin-finish consumer products, power tool housings |
| C-3 | +15-20% | 45-90 min | Industrial equipment covers, functional visible parts |
| C-2 | +20-30% | 1-2 hr | General functional parts with moderate appearance needs |
| C-1 | +30-40% | 1.5-3 hr | Entry-level cosmetic visible surfaces |
| B-3 | +40-50% | 2-4 hr | Secondary cosmetic surfaces with cost sensitivity |
| B-2 | +50-65% | 3-5 hr | Consumer goods where appearance drives purchase decisions |
| B-1 | +65-80% | 4-8 hr | Primary cosmetic surfaces, premium consumer products |
| A-3 | +80-100% | 6-12 hr | High-gloss consumer electronics, premium appliance fascias |
| A-2 | +100-150% | 8-16 hr | Mirror-finish cosmetic parts, medical device display covers |
| A-1 | +150-250% | 12-24+ hr | Optical-grade lenses, transparent medical components |
The cost impact is most dramatic when transitioning from stone-polished C grades to diamond-polished A grades. Each A-grade step requires a separate diamond compound, cleaning between compounds to avoid cross-contamination, and inspection under magnification. For a multi-cavity mold with 4-8 cavities, these costs multiply ??making A-grade specification a significant budget decision that should be justified by clear product requirements.
A practical recommendation: specify the finish you need only where you need it. Many successful designs use SPI A-2 or A-3 on visible exterior surfaces, B-2 on secondary surfaces, and C-2 or D-1 on internal features. Your mold drawing should explicitly call out different finish grades for different cavity regions rather than applying a single grade to the entire mold.
Часто задаваемые вопросы
Какое покрытие SPI является стандартным для большинства деталей, изготовленных методом литья под давлением?
SPI B-2 (400 grit paper polish) is the most common default specification for general-purpose injection molded parts. It provides a smooth, uniform surface at reasonable cost ??adding approximately 50-65% to the finishing cost over a baseline D-3 texture. B-2 hides minor flow lines and sink marks effectively while being achievable on most mold steels, including P20 and H13. For consumer-facing parts where appearance directly influences buyer perception, B-1 or A-3 is more common. For internal structural components, C-2 or C-3 is standard. Always match the finish grade to the part’s visibility and functional requirements rather than defaulting to one grade for everything.
Влияет ли текстура поверхности на прочность детали?
Да, текстура поверхности действительно влияет на прочность детали, но в первую очередь за счет воздействия на концентрацию напряжений и зарождение трещин, а не за счет изменения объемных свойств материала. Более шероховатая текстура (более высокие значения Ra) создает больше неровностей поверхности, которые действуют как очаги концентрации напряжений, что может снизить усталостную прочность и ударную вязкость. Этот эффект наиболее выражен в хрупких материалах, таких как полистирол и поликарбонат без наполнителя, где шероховатая поверхность класса D-3 может снизить ударную вязкость на 10–15% по сравнению с полированной поверхностью класса A. В пластичных материалах, таких как полипропилен и нейлон, этот эффект менее значителен. Для конструкционных деталей, подвергающихся циклическим нагрузкам или ударам, рекомендуется более гладкая поверхность. Кроме того, текстура, создающая острые выступы на поверхности пресс-формы, может вызывать эффект надреза, если эти выступы ориентированы перпендикулярно основному направлению напряжений.
Можно ли изменить текстуру SPI после вырезания формы?
Текстуру можно изменить после изготовления формы, но при этом существуют важные ограничения. Всегда можно перейти от более гладкой поверхности к более шероховатой — например, с SPI B-2 на C-2 или D-1 — поскольку для придания поверхности шероховатости требуется лишь дополнительная обработка абразивом или дробеструйная обработка. Действовать в обратном направлении — от шероховатой поверхности к гладкой — гораздо сложнее: для этого требуется постепенная полировка через все промежуточные степени, чтобы удалить более глубокие царапины, что отнимает много времени и может изменить размеры полости, если потребуется удалить значительный объём материала. Текстуры, нанесенные методом травления по стандарту VDI, можно удалять химическим способом и наносить заново, но при каждом цикле удаляется тонкий слой стали формы (обычно 0,005–0,010 мм), который накапливается и в конечном итоге приводит к выходу полости за пределы допуска. Лазерные текстуры можно модифицировать цифровым способом, но этот процесс по-прежнему предполагает удаление существующей текстуры перед нанесением новых узоров. Лучшая практика заключается в том, чтобы окончательно согласовать спецификацию текстуры до начала изготовления пресс-формы и использовать текстурную пластину или образец для утверждения.
Какой номер VDI соответствует матовой поверхности?
Матовая (с низким уровнем блеска, неотражающая) поверхность пластиковой детали, как правило, соответствует показателям от VDI 24 до VDI 30 в зависимости от конкретного материала и желаемой степени матовости. VDI 24 (соответствует примерно стандарту SPI C-3) обеспечивает тонкий сатиново-матовый эффект, который рассеивает свет настолько, что устраняет большинство отражений, но при этом на ощупь поверхность остаётся относительно гладкой. VDI 27 обеспечивает более выраженную матовую текстуру с слегка ощутимой на ощупь шероховатостью — именно этот диапазон чаще всего встречается на панелях салона автомобилей и корпусах бытовой электроники. VDI 30 создает заметно текстурированную матовую поверхность, которая выглядит и ощущается на ощупь шероховатой; она часто используется на рукоятках инструментов и поверхностях, требующих надежного сцепления. Для создания матового эффекта «soft-touch», популярного в салонах автомобилей премиум-класса, производители часто наносят матовую краску или покрытие «soft-touch» на текстурированную основу с показателем VDI 24–27, а не полагаются исключительно на текстуру, поскольку такое покрытие обеспечивает более однородную поверхность и может содержать добавки, улучшающие тактильные ощущения.