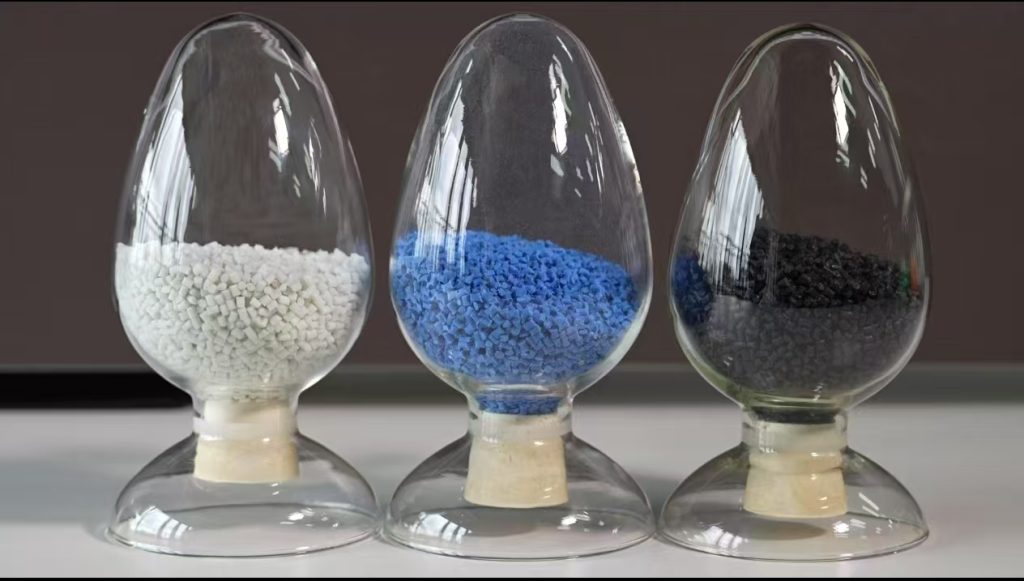
Добавление стекловолокна к нейлону превращает прочный и износостойкий инженерный пластик в конструкционный материал, который может составить конкуренцию металлам, полученным литьем под давлением. При содержании стекловолокна 30% прочность на разрыв PA66-GF30 удваивается (с 80 до 165–185 МПа), модуль упругости при изгибе утраивается (с 2,8 до 8–9 ГПа), и повышает температуру тепловой деформации с 75 °C до более чем 240 °C. Эти цифры объясняют, почему стеклонаполненный нейлон заменил алюминий в автомобильных впускных коллекторах, корпусах электроинструментов и несущих кронштейнах во всех отраслях промышленности, где снижение веса сочетается с требованиями к прочности конструкции.
For grade selection and production planning
Compare Glass-Filled Nylon Grades Before You Specify a Material
Tell us whether you are comparing PA6 or PA66 and GF20, GF30 or GF50. Share the application, operating temperature, load, moisture or chemical exposure, color, and required documents. We can identify the exact grade and technical data sheet that should be reviewed before purchase or part approval.
Однако стекловолокно — это палка о двух концах: оно придает нейлону анизотропность (прочность зависит от направления потока), делает его абразивным по отношению к формам и инструментам, а также повышает его хрупкость при низких температурах. В данном руководстве рассматриваются марки материала, правила проектирования и особенности обработки, которые позволяют отличить надёжную деталь из стекловолоконного нейлона от той, которая разрушается на линии сшивки.
Если вам предстоит принять первое решение — усиливать ли деталь вообще, — начните с нашего Сравнение нейлона, армированного стекловолокном, и нейлона без армирования перед выбором режима загрузки волокна.
Примечание к техническому паспорту: Приведенные ниже значения представляют собой типичные диапазоны и не заменяют технический паспорт конечной марки. На результат могут влиять такие факторы, как матричная смола, пропитание волокон, направление испытания, влажность, термическая стабилизация, модификация ударопрочности и цвет.
GF20, GF30 и материалы с более высоким содержанием стекла
| Загрузка | Типичная причина выбора | Основной компромисс |
|---|---|---|
| GF15–GF20 | Умеренное повышение жесткости при сохранении более высокой вязкости и текучести | Более низкая структурная маржа по сравнению с GF30 |
| GF30 | Общий баланс для литых деталей конструкционных элементов | Более выраженная анизотропия, абразивность и видимая текстура волокон |
| GF40–GF50 | Максимальная жесткость или минимальная усадка при соблюдении требуемой геометрии | Более интенсивная обработка, меньшая ударопрочность и более интенсивный износ инструмента |

Содержание стекловолокна: что дает каждый процент
PA66-GF15: Often selected when moderate reinforcement and retained toughness matter. PA66-GF30: A common structural loading when stiffness, molding behavior and availability must be balanced. PA66-GF50: Considered when a qualified part still needs more stiffness. Higher glass loading can reduce flow, increase anisotropy and tooling wear, and change impact behavior. Compare exact-grade datasheets tested by the same impact method and conditioning state; the table below is a screening reference, not proof that GF50 has a fixed impact penalty versus GF30.
Сравнение объектов недвижимости по площади остекления
| Недвижимость | PA66 без наполнителя | PA66-GF15 | PA66-GF30 | PA66-GF50 | Алюминий (ссылка) |
|---|---|---|---|---|---|
| Прочность на разрыв (МПа) | 80-85 | 120-130 | 165-185 | 210-230 | 240-320 |
| Модуль упругости (ГПа) | 2.8-3.0 | 5.0-6.0 | 8.0-9.0 | 14.0-16.0 | 70 |
| Температура стеквания (HDT) при давлении 1,82 МПа (°C) | 70-80 | 230-240 | 240-250 | 250-255 | Н/Д |
| Изод с надрезом (кДж/м²) | 4-6 | 5-7 | 8-12 | 10-14 | Н/Д |
| Плотность (г/см³) | 1.14 | 1.23 | 1.37-1.38 | 1.55-1.57 | 2.70 |
| Усадка при формовании (%) | 1.5-2.0 | 0.4-0.8 | 0.2-0.6 | 0.1-0.3 | Н/Д |
| CTE (10⁻⁶/град. С) | 70-90 | 30-40 | 20-30 | 15-20 | 21-24 |
Ориентация волокон: скрытая переменная проектирования
Во время литья стекловолокна выравниваются по направлению потока расплава, что приводит к появлению анизотропных механических свойств. Прочность на разрыв пробника из PA66-GF30, испытанного параллельно направлению потока, составляет 180 МПа; прочность того же материала, испытанного перпендикулярно направлению потока, составляет 80–100 МПа — снижение на 45–55%. Эту анизотропию необходимо учитывать при проектировании детали и проведении анализа методом конечных элементов (FEA). Рекомендации по проектированию: размещайте деталь в пресс-форме таким образом, чтобы основной путь передачи нагрузки совпадал с направлением потока. Используйте несколько литниковых каналов для управления ориентацией волокон при многоосевых нагрузках, но имейте в виду, что линии слияния (места встречи фронтов потока) не содержат перемычек из волокон и обладают прочностью, составляющей лишь 50–60% от базовой прочности.
Правила проектирования изделий из нейлона, армированного стекловолокном
- Учтите анизотропную усадку: Нейлон GF дает усадку в поперечном направлении в 2–4 раза больше, чем вдоль направления течения. Элемент длиной 100 мм, расположенный параллельно направлению течения, может дать усадку 0,3 мм; тот же элемент, расположенный перпендикулярно, может дать усадку 1,0 мм. При проектировании пресс-формы следует применять разные коэффициенты усадки для направлений течения и поперечного направления либо использовать моделирование течения в пресс-форме для прогнозирования дифференциальной усадки.
- Старайтесь избегать острых углов на линиях вязки: Линии вязания в нейлоне GF не содержат волоконных мостиков — два фронта потока соприкасаются на границе раздела фаз исключительно через матричный полимер. Радиус не менее 0,5 мм в местах линий вязания снижает концентрацию напряжений с Kt = 3–4 до Kt = 1,5–2. Переместите линии вязания подальше от зон высоких напряжений, изменив расположение литников.
- Укажите марку закаленной стальной стали для литейных форм: Материал GF30 и выше обладает абразивными свойствами. Сталь P20 (HRC 28–32) подвергается заметному износу после 50 000–100 000 выстрелов. Для полостей, срок службы которых, как ожидается, превысит 100 000 циклов, используйте сталь H13 (HRC 48–52) или D2 (HRC 58–62). Для GF50 даже сталь H13 изнашивается уже через 50 000 циклов — рассмотрите возможность использования нержавеющей стали с азотированием или твёрдым хромированием на изнашиваемых поверхностях.
- Конструкция, обеспечивающая контроль коробления: Разница в усадке в продольном и поперечном направлениях приводит к деформации деталей из нейлона GF. Три меры по предотвращению этого явления: (1) Равномерная толщина стенок (максимальное отклонение ±15%). (2) Сбалансированное заполнение с симметричным расположением литниковых каналов. (3) Расположение охлаждающих каналов, обеспечивающее равномерную температуру по всей полости формы. Для деталей из GF30+ с толщиной стенок более 2 мм настоятельно рекомендуется проводить моделирование потока в форме.
- Расположение заслонки определяет прочность детали: Располагайте литники таким образом, чтобы ориентация волокон совпадала с основными линиями передачи нагрузки. Краевые литники обеспечивают однонаправленную ориентацию, параллельную направлению потока; веерные литники — радиальную ориентацию. Выбор следует производить в зависимости от того, являются ли нагрузки одноосными или многоосными. Неправильно размещённый литниковый канал, приводящий к образованию линии сшивки в месте несущего выступа, может снизить локальную прочность материала 50% по сравнению со значением, указанным в техническом паспорте.
- Увлажнение волос по-прежнему имеет большое значение: Нейлон GF поглощает меньше влаги, чем ненаполненный (1,5–2,5% против 2–8% при насыщении), поскольку стекловолокна вытесняют гигроскопичный полимер. Однако матрица PA66 по-прежнему поглощает воду и разбухает — изменение размеров примерно пропорционально объемной доле нейлона. Деталь из GF30 (70% нейлона по объему) испытывает примерно 70% от разбухания от влаги, характерного для детали без наполнителя. Перед контролем критических размеров детали из нейлона с стекловолокном необходимо довести их до равновесного содержания влаги.
Матрица отраслевых применений
| Промышленность | Типовые детали | Материал/Марка | Основное требование |
|---|---|---|---|
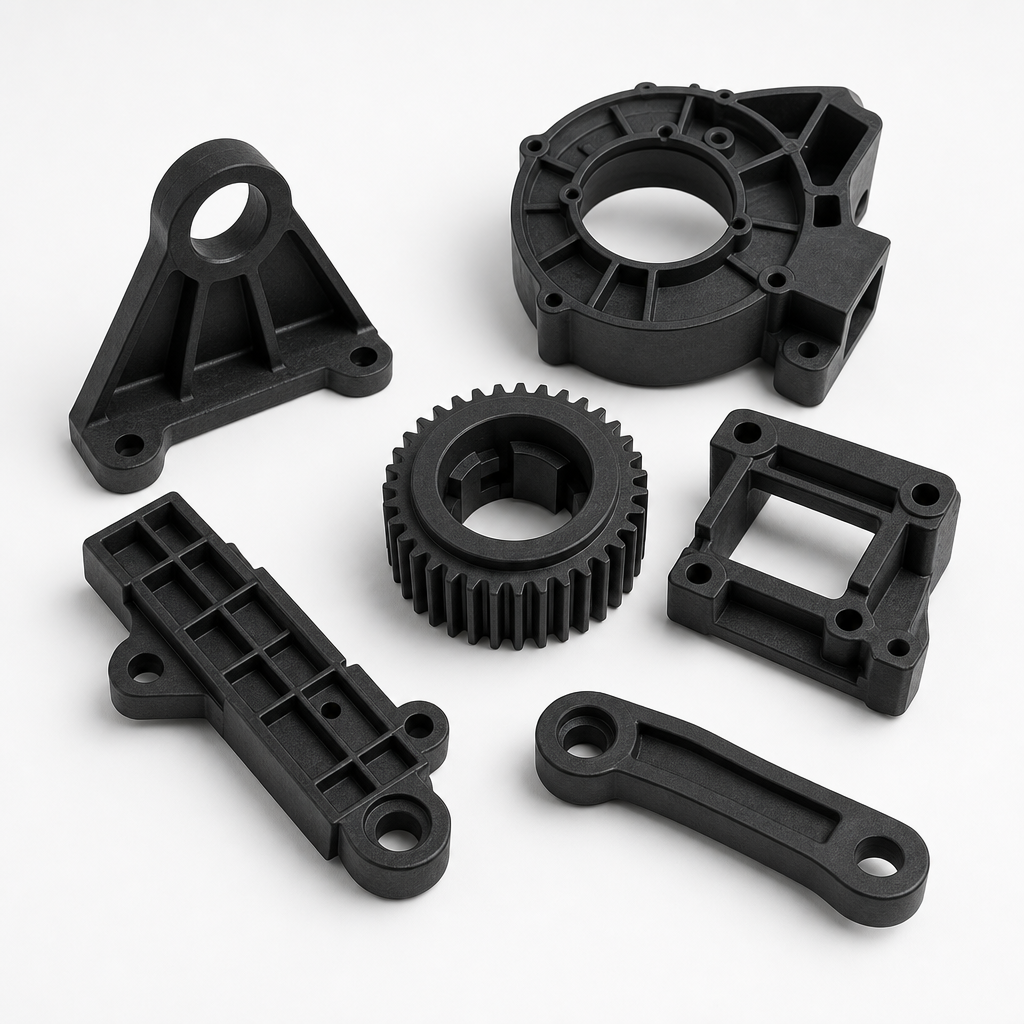
| Автомобили | Впускные коллекторы, крышки двигателя, торцевые баки радиатора, корпуса зеркал | PA66-GF30 | HDT 250 °C, стойкость к гликолю, прочность в месте сварного шва |
| Электроинструменты | Корпуса, редукторные коробки, рамы рукояток | PA6-GF30 | Ударопрочность при -20 °C, гашение вибраций, UL 94 HB |
| Промышленное оборудование | Корпуса насосов, опорные кронштейны, детали конвейеров | PA66-GF50 | Стойкость к ползучести при длительной нагрузке и воздействии химических веществ |
| Потребительские товары | Каркасы бытовой техники, механизмы для мебели | PA6-GF15 или GF30 | Соотношение стоимости и прочности, окрашиваемость, тактильные ощущения |
Самый дешёвый сорт смолы не всегда означает самую низкую стоимость литой детали.
Пришлите чертеж, направление загрузки, требования к внешнему виду и годовой объем производства. Мы сможем проанализировать загрузку стекла, схему литниковых каналов, риск коробления и материал стального корпуса пресс-формы до запуска производства пресс-формы.
Заказать анализ технологичности изделий из стеклонаполненного нейлона →
Система принятия решений по затратам
Стоимость материалов: PA66-GF30: $4,50–7,00/кг (по сравнению с $3,00–4,50 для PA66 без наполнителя). PA66-GF50: $6,00–9,00/кг. Надбавка за стекловолокно составляет 50–100% по сравнению с ненаполненным материалом, но повышение прочности составляет 100–150% — соотношение прочности к стоимости фактически улучшается с увеличением содержания стекловолокна для несущих деталей.
Стоимость обработки: Для марок GF требуются температуры плавления на 10–20 °C выше, несколько более длительные циклы и более частая замена шнека и цилиндра (каждые 500–1 000 тонн материала по сравнению с 2 000–3 000 для ненаполненных марок). Модернизация стали пресс-формы (с P20 на H13) увеличивает стоимость пресс-формы на $2 000–8 000, но является необходимой при объемах производства свыше 100 000.
Selection approach: Evaluate GF15 when moderate stiffness and retained ductility matter. Evaluate GF30 when the part needs a common structural balance. Evaluate GF50 only when the higher stiffness is useful in the actual geometry and the project can accept its flow, anisotropy, surface and tooling trade-offs. Compare impact data only when the grade, method, notch, specimen direction and conditioning are aligned.
Распространенные неисправности и способы их устранения
| Дефект | Внешний вид | Основная причина | Решение |
|---|---|---|---|
| Деформация / искривление | Частичные изгибы или скручивания | Анизотропная усадка: продольная и поперечная | Расположить заходной канал по центру для обеспечения симметричного заполнения; использовать анализ потока в пресс-форме; обеспечить равномерное охлаждение |
| Слабость линии «Knit» | Трещины в детали на линии соприкосновения фронта течения | Отсутствие перемычек из волокон; концентрация напряжений | Сдвиньте заслонку для изменения положения линии вязания; увеличьте радиус свыше 0,5 мм; повысьте температуру плавления на 10–15 °C |
| Внешний вид стекловолокна на поверхности | Видимые волокна на поверхности детали; шероховатость | Низкая температура формы; высокое содержание волокон на поверхности | Повысьте температуру формы до 120–140 °C; используйте высокую скорость заливки; для декоративных поверхностей — не более GF15 |
| Износ / эрозия пресс-формы | Размеры полости увеличиваются; объем обрезки растет | Истирание стекловолокна на стали P20 | Перейти на сталь H13 или D2; нанести твердое хромовое покрытие на зону затвора; провести осмотр после 50K выстрелов |
Specification Gaps That Cause Glass-Filled Nylon Projects to Fail
| Specification Gap | Риски проекта | Как нейлоновый пластик способствует проведению обзора |
|---|---|---|
| В запросе предложений указано лишь “PA66-GF30” | Вопросы, касающиеся термической стабилизации, ударопрочности, цвета, сертификатов и кондиционирования, по-прежнему не определены | Перед составлением предложения ознакомьтесь с полным перечнем требований к оценке и документации |
| Более высокий процент GF выбирается исключительно на основании предела прочности на разрыв | Неожиданная хрупкость, слабость в месте сварного шва или некачественная обработка поверхности | Сравните варианты с незаполненными PA, GF20, GF30 и более высокими наполнениями с реальным режимом разрушения |
| Направление потока не учитывается | Поперекос и механические характеристики различаются по всей детали | Связать выбор материала с анализом литников, потока, стенок и направления нагрузки |
| Отсутствуют средства контроля влажности и партий | Расхождение, ухудшение качества, отклонения в размерах и несогласованные результаты утверждения | В запросе предложений необходимо определить требования к сушке, сертификату анализа (COA), входному контролю и утверждению партии |
Компания Nylon Plastic с 2005 года занимается модификацией материалов и производством готовых деталей. Индивидуальные рецептуры и собственные технологические знания позволяют согласовать выбор полимера с процессами литья, обработки на станках с ЧПУ или 3D-печати в тех случаях, когда стандартных марок материала недостаточно.
Почему стоит выбрать нейлоновый пластик для вашего проекта
Точное производство
Более 30 производственных линий с ЧПУ и литьевых линий под одной крышей
Сертифицировано по стандарту ISO 9001:2015
Сертифицированная система качества, полные протоколы проверок
Срок выполнения заказа: 15–25 дней
Быстрое выполнение заказа с возможностью ускоренной обработки
Международная доставка
Авиа- и морские перевозки в Северную Америку, Европу и Азию
Скачайте наше руководство по стеклонаполненному нейлону
Бесплатное справочное руководство в формате PDF, содержащее технические данные, правила проектирования и контрольные списки поставщиков.
📥 Скачать руководство по нейлону, армированному стекловолокном (PDF)
Похожие статьи
Часто задаваемые вопросы
Что такое нейлон, армированный стекловолокном, и зачем его использовать?
Нейлон, армированный стекловолокном, представляет собой нейлон (PA66 или PA6), смешанный с короткими стекловолокнами — как правило, в количестве 15%, 30% или 50% по массе. Включение волокон повышает прочность на разрыв на 50–150%, утраивает жесткость и повышает температуру тепловой деформации с примерно 75 °C до более чем 240 °C. Благодаря этому нейлон превращается из прочного инженерного пластика общего назначения в конструкционный материал, который заменяет литые под давлением металлы и термореактивные композиты в несущих конструкциях. Дополнительные затраты (на 50–100% больше, чем на ненаполненный нейлон) ниже, чем прирост эксплуатационных характеристик, что делает стекловолоконный нейлон наиболее экономически эффективным конструкционным термопластом с точки зрения соотношения прочности и стоимости.
Какую долю стекловолокна мне выбрать?
GF15 is a useful comparison when the part needs more stiffness but still relies on ductility, flow or surface quality. GF30 is a common structural starting point. GF50 may be appropriate when higher stiffness is required and the part, gate and tooling can accommodate the processing trade-offs. Do not choose from glass percentage alone: compare exact-grade tensile, impact, moisture and thermal data under matched test conditions, then validate molded samples.
Нейлон, армированный стекловолокном, по-прежнему впитывает воду?
Да, но пропорционально меньше, чем у ненаполненного нейлона. При насыщении PA66-GF30 поглощает 1,5–2,5% влаги по сравнению с 2–8% у ненаполненного PA66. Стекловолокно не впитывает воду, поэтому поглощение влаги пропорционально объемной доле нейлона (примерно 70% для GF30). Поглощённая влага всё же вызывает линейное разбухание (примерно 70% от показателей ненаполненного материала) и снижает прочность (прочность на разрыв кондиционированного PA66-GF30 падает с примерно 180 МПа в сухом состоянии до примерно 120–140 МПа при относительной влажности 50%). Стеклонаполненный нейлон не устраняет чувствительность к влаге — он снижает её пропорционально содержанию стекла.
Как предотвратить износ пресс-форм из стеклонаполненного нейлона?
Стеклянные волокна (твердость по шкале Мооса 6,5) при каждом выстреле действуют как мягкий абразив. Рекомендации в зависимости от количества выстрелов: менее 50 000 выстрелов — сталь P20 (HRC 28–32) подходит, но на ней будет наблюдаться заметный износ. 50 000–200 000 циклов — для полостей и сердечников следует использовать сталь H13 (HRC 48–52). Более 200 000 циклов — сталь H13 с азотированием или твёрдым хромированием на изнашиваемых поверхностях (литниковый канал, литники, зоны высокой скорости). Для GF50 при любом объёме производства минимальным требованием является сталь H13. Регулярные интервалы проверки: измеряйте критические размеры полости каждые 25 000 выстрелов и проводите шлифовку или замену при износе 0,05 мм.
Related Reading
Изделия из нейлона, армированного стекловолокном, и поддержка в области материалов
- Страница продукта PA6 GF20
- Страница продукта PA66 GF20
- Страница продукта PA6 GF30
- Страница продукта PA66 GF30
- Модифицированные нейлоновые гранулы и PA-композиты

Prepare a production review
Запросить обзор на нейлон, армированный стекловолокном
Send the details below so fiber loading, flow direction, weld lines, warpage and tool wear can be reviewed before tooling release.
We can compare unfilled PA, GF20, GF30 and higher loadings without assuming that more glass fiber is always better.