Нейлон (полиамид) является одним из самых универсальных и широко используемых инженерных термопластов, однако при его проектировании необходимо учитывать один важный момент, который удивляет многих инженеров: он поглощает влагу из воздуха, и эта влага кардинально изменяет его механические свойства. В состоянии равновесия при относительной влажности 50% и температуре 23 °C ненаполненный нейлон 6 может поглотить до 2,7% воды по весу, тогда как нейлон 66 — примерно 2,5%. Эти, казалось бы, небольшие процентные значения приводят к резким изменениям прочности на разрыв, ударопрочности и геометрических размеров, которые необходимо учитывать на этапе проектирования, а не обнаруживать уже при выходе из строя в эксплуатации.
Если ваша деталь также подвергается воздействию жидкости или используется при езде на велосипеде на открытом воздухе, воспользуйтесь этим руководством в сочетании с нашим Таблица химической совместимости нейлона и главный химическая стойкость нейлона руководство перед окончательным определением оценки. Влажность, тепло и химические вещества часто совместно влияют на результат.
В данной статье представлен исчерпывающий технический справочник по поглощению влаги нейлоном: молекулярный механизм этого явления, количественные изменения свойств, которых следует ожидать при различных уровнях влажности, проверенные методы подготовки для стабилизации деталей перед вводом в эксплуатацию, а также практические стратегии проектирования, позволяющие обеспечить надежную работу нейлоновых компонентов в реальных условиях эксплуатации. Независимо от того, разрабатываете ли вы защелкивающиеся соединения, шестерни, конструкционные кронштейны или детали, контактирующие с жидкостями, понимание влияния влаги на нейлон имеет основополагающее значение для прогнозирования поведения деталей в течение всего срока службы.
Для инженерных и закупочных подразделений
Как контролировать размеры нейлона в условиях высокой влажности?
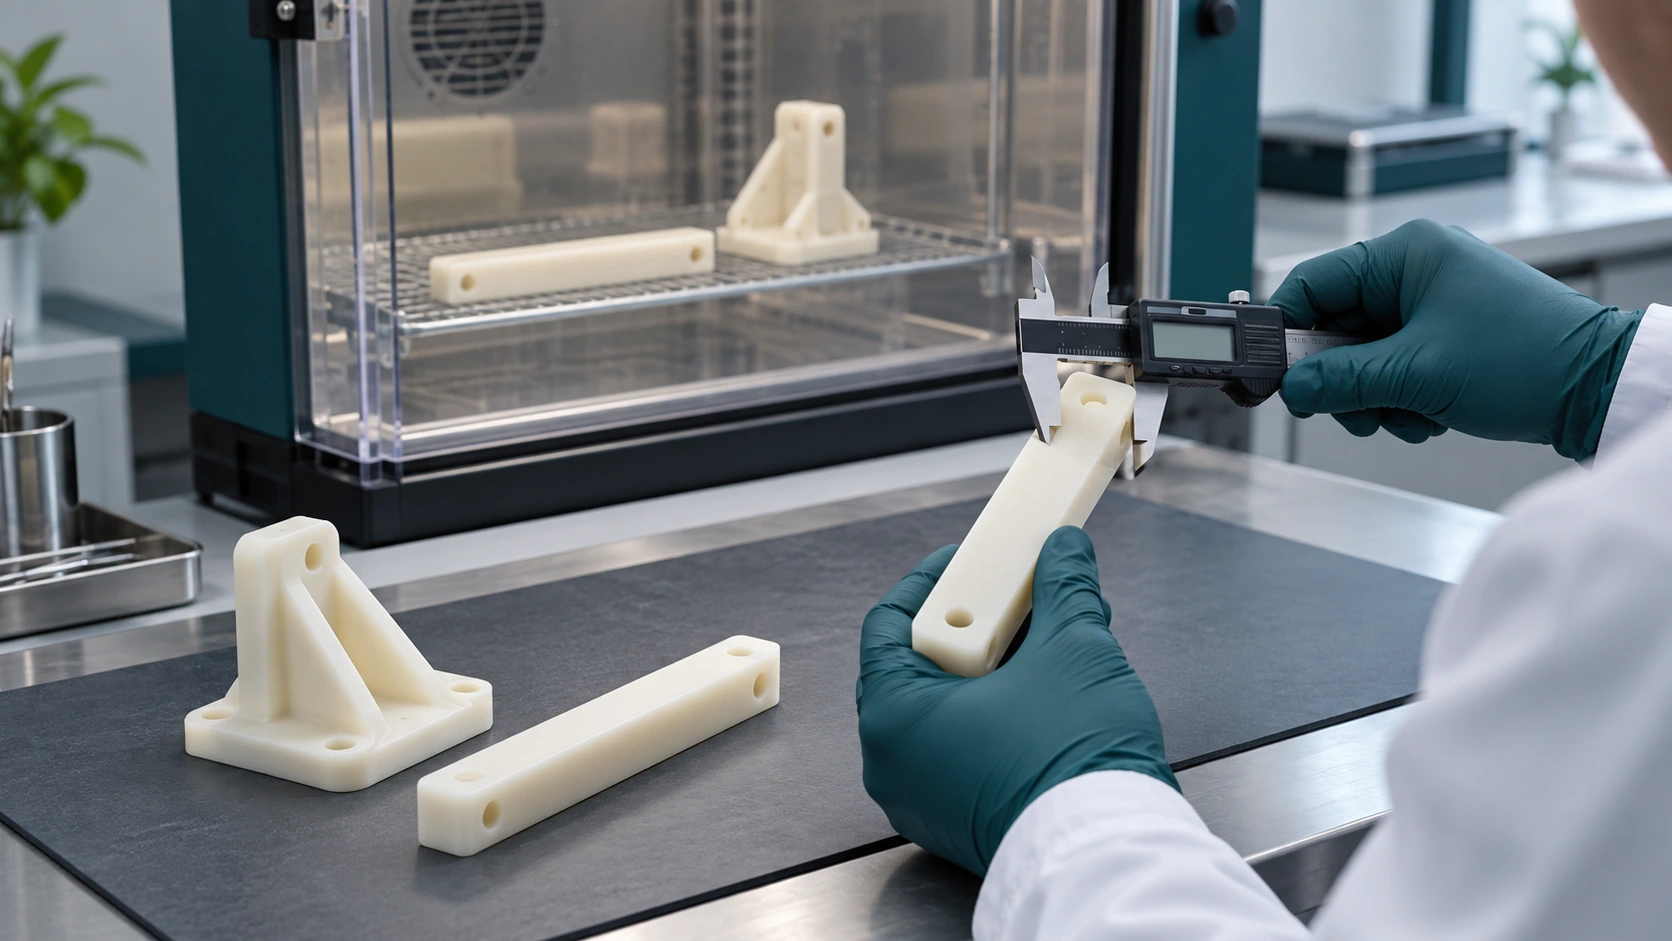
Поглощение влаги нейлоном влияет как на размеры, так и на механические свойства материала. В производственном чертеже следует указывать марку материала, условия контроля качества и предполагаемую влажность, а не полагаться исключительно на значения, приведенные в техническом паспорте для сухого материала.
Механизм поглощения влаги в нейлоне
Поглощение влаги нейлоном не является поверхностным явлением — это объемное свойство материала, обусловленное молекулярной структурой полимера. Основная цепь полиамида содержит повторяющиеся амидные группы (-CONH-), обладающие высокой полярностью. Карбонильный кислород и аминовый водород в каждой амидной связи образуют прочные водородные связи с молекулами воды. В сухом нейлоне при комнатной температуре примерно 95% этих амидных групп участвуют в межцепочечных водородных связях, создавая кристаллическую структуру, которая придает нейлону прочность и жесткость. Когда молекулы воды проникают в полимерную матрицу, они вступают в конкуренцию за эти участки водородных связей — каждая молекула воды может разорвать одну межцепочечную амид-амидную водородную связь, заменив её двумя водородными связями «вода-амид».
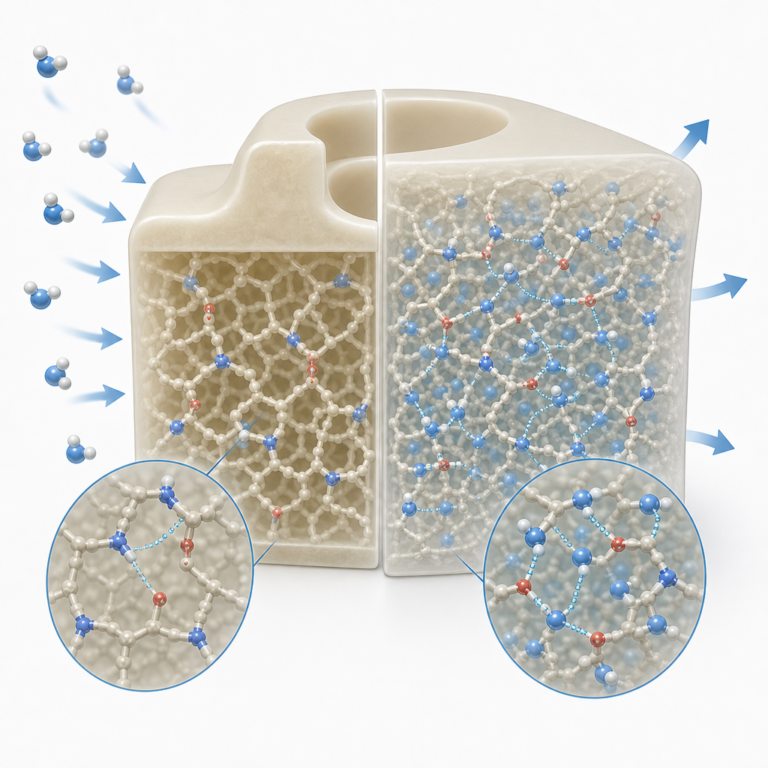
В результате возникает пластифицирующий эффект: молекулы воды выступают в качестве внутренних смазочных веществ между полимерными цепями, повышая подвижность цепей и увеличивая свободный объем в аморфных областях полукристаллической структуры. Нейлон 6 обычно поглощает больше влаги, чем нейлон 66 (2,7% против 2,5% при равновесной относительной влажности 50%), поскольку нейлон 6 имеет более низкую степень кристалличности (30–40% против 40–50% у нейлона 66) — влага проникает в основном в аморфные области, практически не затрагивая кристаллические домены. Это объясняет, почему марки нейлона, армированные стекловолокном, демонстрируют пропорционально более низкое поглощение влаги (например, PA66-GF30 поглощает примерно 1,5–1,71 TP3T при относительной влажности 501 TP3T) — неабсорбирующие стекловолокна вытесняют объем абсорбирующего полимера. Скорость поглощения соответствует кинетике диффузии по Фику: детали толщиной 1 мм достигают 50% равновесной влажности за 2–4 часа при 23 °C и 50% относительной влажности, тогда как участки толщиной 4 мм требуют 24–48 часов, а участки толщиной 10 мм — 7–14 дней.
For PA66-specific grade, reinforcement and dry-versus-conditioned selection, use the PA66 material properties and grades guide together with the exact supplier datasheet.
Количественные изменения свойств при рабочей влажности
Изменения механических свойств, вызванные поглощением влаги, являются существенными, и их необходимо учитывать при проектировании. В приведенной ниже таблице представлены наиболее значимые изменения свойств ненаполненных нейлона 6 и нейлона 66 при трех типичных условиях эксплуатации. Следует отметить, что свойства частично восстанавливаются при повторной сушке, однако многократные циклы воздействия влаги могут привести к необратимому увеличению размеров и образованию микропустот в течение тысяч циклов.
| Недвижимость | «Сухой, как после формования» (DAM) | При относительной влажности 50%, 23 °C | В условиях полного насыщения водой (100% относительная влажность / погружение) |
|---|---|---|---|
| Прочность на разрыв (PA6) | 80–85 МПа | 50–55 МПа (снижение ~35%) | 35–40 МПа (сокращение ~55%) |
| Прочность на разрыв (PA66) | 83–90 МПа | 55–60 МПа (сокращение ~30%) | 40–45 МПа (сокращение ~50%) |
| Модуль упругости при изгибе (PA6) | 2 800–3 000 МПа | 1 200–1 400 МПа (сокращение ~55%) | 700–900 МПа (сокращение ~70%) |
| Ударная прочность по методу Изода с надрезом (PA6) | 4–6 кДж/м² | 12–20 кДж/м² (увеличение примерно на 200–300%) | 30–50 кДж/м² (типичное значение без разрыва) |
| Изменение размеров (PA6) | Исходные данные | Линейный рост от +0,51 TP3T до +0,71 TP3T | Линейный рост от +1,01 TP3T до +1,51 TP3T |
Особого внимания заслуживает повышение ударной вязкости — нейлон, прошедший увлажнение, становится значительно более пластичным, при этом режим разрушения часто меняется с хрупкого на пластическое деформирование. Это объясняет, почему детали из нейлона в “сухом, как после формования” состоянии, прошедшие первоначальный контроль качества, могут выходить из строя в эксплуатации в зимние месяцы, когда влажность окружающей среды низкая и материал остается в хрупком состоянии. И наоборот, снижение жесткости означает, что несущие детали, рассчитанные с учетом характеристик «сухого» материала, будут демонстрировать значительно большее прогибание в процессе эксплуатации, что может привести к превышению функциональных зазоров или вызвать ползучесть при длительной нагрузке.
Методы термообработки для стабилизации деталей из нейлона
Кондиционирование — это процесс целенаправленного насыщения нейлоновых деталей влагой до их ввода в эксплуатацию, в результате чего материал достигает равновесного содержания влаги и, следовательно, стабильных механических свойств в условиях эксплуатации. Без кондиционирования детали будут постепенно поглощать влагу из окружающей среды в течение нескольких дней или недель, что приведет к постоянному изменению размеров и свойств, затрудняющему сборку и ухудшающему эксплуатационные характеристики. В производстве используются три основных метода кондиционирования:
Кондиционирование окружающей среды (самый медленный, самый экономичный способ): Детали хранятся в контролируемых условиях при заданной относительной влажности в течение 7–30 дней в зависимости от толщины стенок. Для целевого значения относительной влажности 50% требуется хранилище с контролируемой влажностью при температуре 23 ± 2 °C и относительной влажности 50 ± 5%. Детали со стенками толщиной 2 мм достигают состояния, близкого к равновесию, примерно за 7–10 дней; для деталей с толщиной стенок 4 мм требуется 15–20 дней. Данный метод подходит только для мелкосерийного производства, где пространство и время хранения не являются ограничивающими факторами. Основной риск заключается в неравномерном распределении влаги — наружные поверхности поглощают влагу быстрее, чем сердцевина детали, что приводит к образованию временных градиентов напряжений, способных вызвать коробление тонкостенных деталей сложной геометрии.
Ускоренная обработка воды (умеренная скорость, умеренная стоимость): Детали погружают в водяные бани с регулируемой температурой 50–80 °C на срок от 2 до 24 часов в зависимости от толщины и требуемой влажности. При температуре 80 °C детали из PA6 со стенками толщиной 2 мм достигают влажности, эквивалентной 50% RH, примерно за 2–3 часа; детали со стенками толщиной 4 мм — за 6–8 часов. После погружения детали необходимо просушить с поверхности и дать им возможность достичь внутреннего равновесия в течение 24 часов перед проверкой размеров или сборкой. Важное замечание: температура водяной бани выше 90 °C может вызвать гидролизное разложение нейлона 6 и нейлона 66, что приводит к снижению молекулярной массы и необратимой потере прочности на 5–15% за каждые 100 часов воздействия. Никогда не превышайте температуру 80 °C для бань кондиционирования.
Обработка паром (самый быстрый способ, самая высокая стоимость): Детали подвергаются воздействию насыщенного пара при температуре 100–110 °C в сосуде под давлением в течение от 30 минут до 4 часов. Это самый быстрый метод, обеспечивающий наиболее равномерное распределение влаги, однако он требует наличия специализированного оборудования и тщательного контроля технологического процесса. Обычно давление пара составляет 0,5–1,0 бар выше атмосферного. Этот метод применяется для крупносерийного производства автомобильных и промышленных деталей, когда пропускная способность линии кондиционирования не должна становиться «узким местом» в производственном процессе. После обработки паром детали требуют 2-часового периода стабилизации при комнатной температуре перед проверкой размеров.
Стратегии проектирования деталей из нейлона с компенсацией влажности
Вместо того чтобы бороться с поглощением влаги, при успешном проектировании деталей из нейлона это явление учитывается и компенсируется. Следующие стратегии проектирования доказали свою эффективность на протяжении десятилетий промышленного применения:
Рассчитывайте на основе условных характеристик, а не исходных характеристик: В качестве основы для расчёта всегда используйте механические свойства материала 50% в состоянии равновесной относительной влажности, а не значения «в сухом состоянии после формования». Если деталь будет подвергаться погружению в воду или постоянному воздействию высокой влажности (>80% RH), рассчитывайте её с учётом свойств в насыщенном состоянии. Преимущество прочности в сухом состоянии носит временный характер — в течение нескольких недель после установки деталь будет работать с характеристиками, соответствующими условиям эксплуатации. Использование значений для сухого состояния в расчетах методом конечных элементов (FEA) или ручных расчетах приводит к созданию деталей, которые в процессе эксплуатации подвергаются избыточным нагрузкам на 30–50%. Коэффициент безопасности необходимо применять к прочности в условиях эксплуатации, а не к прочности в состоянии «DAM».
Учитывать увеличение размеров при расчете зазоров и посадки: Деталь из нейлона 6 длиной 100 мм увеличивается в длине на 0,5–0,7 мм при переходе от сухого состояния к равновесному состоянию при относительной влажности 50%. В случае прессовых соединений, защелкивающихся соединений и подгонок под подшипники это удлинение необходимо учитывать при расчете номинального зазора. При проектировании защелкивающихся соединений следует увеличить глубину подрезов на 0,3–0,5 мм для нейлона, чтобы учесть снижение жесткости при рабочей влажности. Для зубчатых передач следует увеличить диапазоны допусков межосевого расстояния на 0,2–0,4%, чтобы предотвратить заклинивание при высокой влажности. Для валов, работающих в подшипниках из нейлона, необходимо добавить как минимум 0,5% от диаметра подшипника к рабочему зазору.
Используйте армирование стекловолокном для снижения чувствительности к влаге: Марки нейлона, армированные стекловолокном, снижают поглощение влаги пропорционально содержанию волокон: GF30 снижает поглощение примерно на 30%, а GF50 — примерно на 50%. Кроме того, волокна сдерживают линейное расширение: PA66 GF30 демонстрирует линейное расширение всего 0,2–0,3% при относительной влажности 50% по сравнению с 0,5–0,7% для ненаполненного PA66. Для применений, требующих строгого контроля размеров, следует указывать как минимум GF30. Для достижения оптимального баланса механических свойств и влагостойкости в автомобилестроении и промышленности чаще всего используются марки нейлона PA66-GF30 или PA66-GF35.
Правила проектирования для применений нейлона, чувствительного к влаге
- Используйте расчетные механические характеристики во всех расчетах методом конечных элементов и ручных расчетах: Расчетный предел текучести следует определять на основе значений, полученных при равновесной влажности для сплава 50% (50–55 МПа для PA6, 55–60 МПа для PA66), а не на основе значений DAM (80–90 МПа). Применение коэффициента безопасности 2,0–2,5 к условной предельной текучести обеспечивает надёжную долгосрочную эксплуатацию во всём диапазоне влажности.
- К всем критическим размерам для PA6 следует добавить припуск на линейный рост в размере 0,5–0,71 TP3T: Для детали длиной 200 мм это означает ожидаемый рост на 1,0–1,4 мм от состояния «сухого излитка» до равновесного состояния 50% при относительной влажности. Уменьшите это значение до 0,3–0,5% для PA66 и до 0,2–0,3% для марок GF30. Сопрягаемые металлические детали должны иметь соответствующие зазоры.
- Укажите условия влажности на чертеже детали: Добавьте примечание: “Перед проверкой размеров детали должны быть акклиматизированы до равновесной относительной влажности 50 ± 5% при температуре 23 °C. Допуски на размеры применимы только к акклиматизированному состоянию”. Без этого примечания служба контроля качества измерит сухие детали, признает их соответствующими требованиям, а ответственность за отказы в эксплуатации ляжет на вас.
- После кондиционирования необходимо выждать 24–48 часов для стабилизации размеров: Распределение влаги по всей толщине детали требует времени на диффузию. При измерении деталей сразу после стабилизации показания для толстых участков будут меньше фактических равновесных размеров. Чем толще деталь, тем дольше требуется период стабилизации.
- Проверить работоспособность защелкивающегося соединения как в условиях сухой (зимней), так и в условиях кондиционированной (летней) среды: Сухой нейлон отличается хрупкостью, а его предел ударной вязкости по Изоду с надрезом составляет 4–6 кДж/м²; кондиционированный нейлон обладает высокой вязкостью, его предел ударной вязкости по Изоду с надрезом составляет 12–20 кДж/м². Защелкивающиеся соединения, рассчитанные на монтаж с использованием кондиционированного материала, могут разрушаться при монтаже в сухих зимних условиях. Расчетная деформация при зацеплении должна оставаться ниже 1,5% для сухого нейлона и 3% для кондиционированного нейлона.
- Герметизация или нанесение покрытия на нейлоновые детали при непрерывном погружении в воду: При эксплуатации в погруженном в воду состоянии нейлон достигает равновесного уровня относительной влажности 100% за 7–14 дней для тонкостенных изделий, теряя при этом 50–55% прочности на разрыв. Нанесите защитное покрытие (силиконовое, акриловое или париленовое толщиной 5–25 мкм) или выберите марку, устойчивую к гидролизу, например PA12 или PA612, которые при насыщении поглощают воду лишь на 1,5% и 1,2% соответственно, в отличие от PA6, поглощающего 8–9%.
Measuring Moisture and Deciding When PA12 Is the Better Choice
Moisture control requires two different measurements: the resin moisture level before processing and the dimensional or property state of the finished part after conditioning. A dryer display alone does not prove that pellets reached the target condition, and a single dry-as-molded dimensional result does not predict the part after humidity exposure.
| Decision | Method or evidence | What it confirms | Buyer requirement |
|---|---|---|---|
| Pellet readiness | Grade-appropriate moisture analyzer or validated loss-on-drying method | Whether resin is ready to process without moisture-related degradation or splay | Record resin lot, dryer settings, transfer method and measured moisture |
| Finished-part stability | Dimensional measurements before and after the agreed conditioning cycle | Movement caused by humidity rather than tooling or measurement error | Define temperature, relative humidity, exposure time and measurement timing |
| PA6 or PA66 remains suitable | Conditioned properties and dimensions meet the functional limits | The higher moisture uptake can be managed by design, reinforcement and conditioning | Approve the part in its service-relevant state, not only dry as molded |
| Consider PA12 or another low-moisture material | PA6/PA66 movement exceeds fit, sealing or calibration limits | Material substitution may reduce moisture sensitivity more effectively than tighter tooling | Recheck strength, temperature, chemical, cost and processing requirements before changing resin |
The correct test method and acceptance limit depend on the resin supplier, reinforcement, part geometry and contract requirements. Filament dryer settings remain a separate 3D-printing workflow covered by the nylon filament drying guide.
Матрица отраслевых применений
| Заявка | Рекомендуемый класс | Стратегия борьбы с влажностью | Диапазон влажности при эксплуатации |
|---|---|---|---|
| Зажимы для топливных магистралей автомобилей | PA66-GF30, термостабилизированный | Условия пара: 2 часа; расчет на условия пара | 30-90% RH; периодические брызги топлива |
| Корпуса электрических разъемов | PA66 FR V-0, GF25 | Условия хранения: 14 дней; строгий контроль размеров | 20-80% RH; внутри салона/в моторном отсеке |
| Износостойкие планки для пищевой промышленности | PA6-GF30, с наполнителем MoS₂ | Выдержка в воде в течение 4 ч при 70 °C; переносит полное насыщение | Промывка; 100% RH — периодическое погружение |
| Корпус редуктора электроинструмента | PA66-GF50, модифицированный с целью повышения ударопрочности | Условия окружающей среды; изготовлено в соответствии с требованиями DAM для сборки, подготовлено к эксплуатации | 20-60% RH; для использования в помещении |
Система принятия решений по затратам
Оптимизация баланса между компенсацией влажности и стоимостью детали:
При проектировании с учетом воздействия влаги инженеры часто вынуждены прибегать к стеклонаполненным маркам или альтернативным полимерам — однако каждый из этих вариантов сопряжен с дополнительными затратами. Ненаполненный PA6 стоит примерно $2.50–3.20/кг; PA66-GF30 — $3,80–4,50/кг; а влагостойкий PA12 — $8–12/кг. Наиболее экономически эффективный подход почти всегда заключается в следующем: (1) проектировать с учетом свойств неармированного нейлона в кондиционированных условиях с учетом достаточных припусков на расширение; (2) если стабильность размеров является ограничивающим фактором, сначала перейти на GF30, прежде чем менять семейство полимеров — надбавка в $1,00/кг за стеклонаполнитель обходится гораздо дешевле, чем переход на PA12 по цене $8+/кг; (3) переходить на PA12 или PPA следует только в тех случаях, когда решающим фактором является химическая стойкость (непрерывное погружение в воду) или эксплуатационные характеристики при высоких температурах. Сама по себе стоимость кондиционирования невелика: кондиционирование при комнатной температуре добавляет $0,02–0,05 на деталь при обработке/хранении; кондиционирование в воде — $0,08–0,15 на деталь; кондиционирование паром — $0,15–0,30 на деталь. Реальные затраты, связанные с отсутствием мер по устранению влаги, гораздо выше — это отказы в эксплуатации, претензии по гарантии и расходы на повторную сертификацию, которые легко превышают $50 000 за каждый случай.
Общие рекомендации по устранению проблем, связанных с влажностью нейлона
| Проблема | Вероятная причина | Решение | Профилактика |
|---|---|---|---|
| Разрывы защелкивающих соединений при зимней сборке | Детали в состоянии DAM; деформация при зацеплении превышает предельное значение 1,5% для хрупкого нейлона | Перед сборкой подготовьте детали до состояния 50% RH; для сухой сборки уменьшите напряжение в местах соединения до 1,2% | В рабочих инструкциях указать условия подготовки перед сборкой; проверить надежность защелкивания при температуре -10 °C и в состоянии DAM |
| Затруднения с переключением передач после 2 недель эксплуатации | Уменьшение зазора в конструкции из-за роста под воздействием влаги; недостаточный допуск по межосевому расстоянию | Увеличить межосевое расстояние на 0,3–0,51 TP3T диаметра шага; перефрезеровать шестерню с измененным профилем | Рассчитать условные размеры на этапе проектирования; проверить зацепление зубчатых колес с учетом условных размеров деталей |
| Шея подшипника стала слишком тугой после воздействия влаги | Диаметр внутренней поверхности уменьшается по мере увеличения наружного диаметра; увеличение влажности ограничивает внутренний диаметр в толстостенных участках | Надразмерное дообработка отверстия калибра 0,5%; для уменьшения изменения размеров следует использовать марку GF | При проектировании изделий из незаполненного нейлона следует предусмотреть расширение внутреннего диаметра на 0,4–0,61 TP3T; критические отверстия необходимо обрабатывать после кондиционирования |
| Следы расхождения форм и дефекты поверхности после формования | Недостаточная сушка материала; содержание влаги > 0,20% при формовании | Проверить точку росы сушилки < -30 °C; сушка PA6 в течение 4–6 ч при 80 °C; проверка с помощью анализатора влажности | Мониторинг влажности в процессе производства; время пребывания сушеного материала в бункере < 30 мин; < 0,151 TP3T — целевой показатель влажности |
Почему стоит выбрать нейлоновый пластик для вашего проекта
Точное производство
Более 30 производственных линий с ЧПУ и литьевых линий под одной крышей
Сертифицировано по стандарту ISO 9001:2015
Сертифицированная система качества, полные протоколы проверок
Срок выполнения заказа: 15–25 дней
Быстрое выполнение заказа с возможностью ускоренной обработки
Международная доставка
Авиа- и морские перевозки в Северную Америку, Европу и Азию
Скачайте наше руководство по компенсации влажности для нейлона
Бесплатное справочное руководство в формате PDF, содержащее таблицы выбора материалов, правила проектирования и контрольные списки для оценки поставщиков.
Похожие статьи
- Нейлон 6 и нейлон 66: полное сравнение свойств для инженеров
- PA6 GF30 Datasheet, Properties and Processing Guide
- Нейлон или полипропилен: выбор подходящего материала для конкретной задачи
- Руководство по суммированию инженерных допусков для пластиковых деталей
Какие варианты нейлонового пластика можно использовать для этого проекта
Компания «Nylon Plastic» объединяет модификацию материалов с проектированием продукции, разработкой и изготовлением пресс-форм, литьем под давлением, обработкой на станках с ЧПУ и 3D-печатью. Подходящий диапазон свойств выбирается исходя из чертежа и условий эксплуатации, а не определяется на основании общего названия материала.
| Область настройки | Варианты для рассмотрения | Требуемая информация |
|---|---|---|
| Материал и марка | Обзор PA6, PA66, PA12 и армированного нейлона | Влажность, температура, нагрузка, воздействие химических веществ и целевой показатель затрат |
| Контроль влажности | План сушки, кондиционирования, герметичной обработки и упаковки | Состояние поступаемой смолы и требуемое состояние при окончательном контроле качества |
| Детали и инструменты | DFM, припуск на усадку, проверка посадки и стратегия изготовления пресс-форм | CAD-файл, критические посадки, вставки и информация о сопрягаемых деталях |
| Валидация производства | Планирование изготовления прототипов, контроля размеров и контроля партий продукции | Количество проб, метод измерения и пределы приемлемости |
Контрольный список для запроса предложений
- Точная марка нейлона или целевые эксплуатационные характеристики, если марка не определена
- Рабочие условия: влажность, температура и воздействие химических веществ
- Критические допуски и то, применяются ли размеры в сухом или в увлажненном состоянии
- Требования к упаковке, хранению и входному контролю
- CAD, годовой объем и необходимые протоколы испытаний или проверок
Вопросы, касающиеся поддержки DFM, заключения соглашений о неразглашении (NDA), документации по материалам или составу, а также требований к контролю качества, могут быть обсуждены в ходе подготовки коммерческого предложения. Возможность их реализации зависит от объема проекта и согласованного плана обеспечения качества.
От этапа проверки до запуска в производство
- Определение: обмениваться чертежами, приложениями, средой и объемом.
- Обзор: сравнить риски, связанные с материалами, технологическим процессом, проектированием с учетом технологичности (DFM) и валидацией.
- Проверить: при необходимости использовать образцы, 3D-печать, ЧПУ или прототипное оборудование.
- Продукция: разрешать сдачу в производство или запуск в серийное производство только после завершения согласованных проверок.
Часто задаваемые вопросы
Можно ли указывать размеры в сухом и в кондиционированном состоянии?
Да. В чертеже или соглашении о качестве должно быть указано, какое из условий является определяющим для приемки. В случае критических посадок может быть целесообразно определить как условия производственного контроля, так и ожидаемые эксплуатационные условия.
Можно ли настраивать параметры сушки и кондиционирования в зависимости от сорта?
Так и должно быть. Для PA6, PA66, PA12 и армированных марок не существует единого универсального плана сушки. На технологический процесс влияют такие факторы, как история использования смолы, толщина стенок, условия упаковки и требуемые конечные свойства.
Может ли компания «Nylon Plastic» провести анализ проблемы с допусками, связанной с влажностью?
Команда может проанализировать чертеж, материал, посадку, условия эксплуатации и технологический процесс с точки зрения оптимизации конструктивных решений (DFM) и выбора материалов. Если деталь уже изготовлена, полезно иметь физический образец или историю репрезентативных измерений.
Что должно входить в запрос предложений по системам контроля влажности?
Укажите марку нейлона, CAD-файл и чертеж, условия эксплуатации (влажность и температуру), критические размеры, условия контроля качества, требования к упаковке, годовой объем производства и любые признаки неисправности.
Технические источники и проверка
Используйте данные поставщика для проверки точного класса качества и условий испытаний. Окончательное утверждение должно учитывать производственный процесс, геометрию детали и условия эксплуатации.
When moisture-driven dimensional change can affect fit, define the conditioning state and inspection environment before tolerances are approved. Our CNC plastic machining service can review material condition, stock allowance and final inspection requirements.
Related Reading
- PA6 vs PA66 vs PA12 Material Family Comparison
- PA6 GF30 Datasheet, Properties and Processing Guide
- Nylon Chemical Compatibility Chart
Если вам нужен удобный инструмент для быстрого анализа жидкостей, воспользуйтесь Таблица химической совместимости нейлона: краткий справочник по PA6, PA66 и PA12.