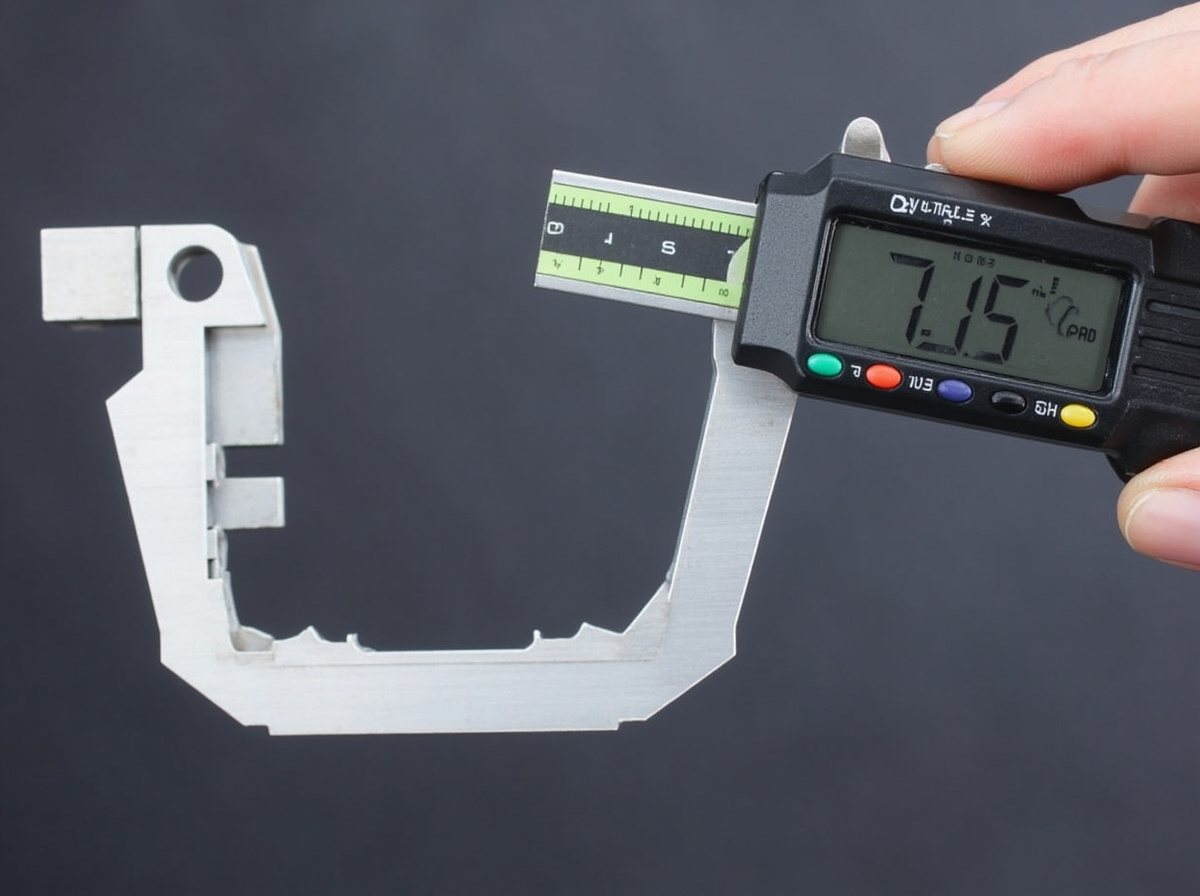
Допуски при обработке пластмасс зависят от материала, состояния заготовки, геометрии, траектории инструмента, способа закрепления заготовки, температуры, метода контроля и объема производства. Допуск, скопированный с чертежа металлической детали, может быть технически возможен для одной детали, но недостоверен при применении к гибкому корпусу, тонкостенной детали или большой пластине. Правильный подход заключается в том, чтобы сначала установить функциональные допуски, а затем использовать базовые точки, средства контроля процесса и результаты контроля качества для обеспечения качества сборки.
Данное руководство посвящено материалам, обработанным на станках с ЧПУ: POM, нейлону, PEEK, PEI, PTFE, UHMW-PE, акрилу, поликарбонату и другим инженерным пластикам. Оно предназначено для закупщиков и инженеров, занимающихся подготовкой чертежей или запросов на предложение, и не является гарантией того, что один и тот же допуск применим ко всем материалам или размерам деталей.
Типичное направление допусков по группам пластиков
| Семейство материалов | Общий риск, связанный с размерами | Ответ по проекту |
|---|---|---|
| POM / Делрин | В целом стабильна, но из-за тонких стенок и нагрева при резке может смещаться | Используйте сбалансированные черновые и чистовые проходы; контролируйте образование заусенцев на отверстиях и зубчатых колесах |
| Нейлон / PA | Впитывание влаги и снятие напряжений приводят к изменению размеров | Укажите состояние кондиционирования и проверьте после выравнивания |
| PEEK / PEI | На посадку влияют остаточные напряжения, выделение тепла и состояние заготовки | Применяйте осторожную обработку, обеспечивайте поддержку тонких элементов и проверяйте размеры в свободном состоянии |
| ПТФЭ / УВМВ-ПЭ | Низкая жёсткость, ползучесть и тепловое расширение затрудняют изготовление тонких элементов | Используйте более крупные участки стен, контролируемое зажатие и реалистичные зазоры |
| ПК / акрил | Нагрев, трещины от напряжения, царапины и повреждения оптической поверхности | Используйте острый инструмент, схему подачи охлаждающей жидкости, соответствующую классу стали, и схему защиты обработанной поверхности |
Допуски, зависящие от материала, следует согласовывать с Руководство по услугам ЧПУ-обработки пластмасс. Для технологических процессов производства PEEK и Delrin используйте специальные PEEK с ЧПУ и Delrin с ЧПУ страниц.
Используйте базовые точки и функциональные размеры
Схема контролируемых базовых элементов имеет большее значение, чем длинный перечень жестких двусторонних допусков. Определите поверхность, обеспечивающую позиционирование детали, элемент, задающий ориентацию, и элементы, контролирующие сборку. Применяйте требования к положению, плоскостности, перпендикулярности, профилю и биению только там, где это необходимо для выполнения функции. Отверстие, используемое для подшипника, уплотнительная поверхность и схема расположения монтажных отверстий могут требовать разных контрольных элементов, даже если они находятся рядом друг с другом.
| Особенность | Полезные элементы управления рисованием | Контрольный вопрос |
|---|---|---|
| Расположение монтажных отверстий | Фактическое положение относительно функциональных ориентиров | Удастся ли соединить сопрягаемые детали без прикладывания излишнего усилия к заготовке? |
| Подшипник или отверстие вала | Размер, округлость, положение и качество поверхности | Сохраняется ли зазор или имеется ли затруднение при рабочей температуре? |
| Уплотнительная поверхность | Плоскостность, профиль и качество поверхности | Может ли уплотнение обеспечивать равномерное сжатие по всей площади прилегания? |
| Тонкая стенка кожуха | Профиль или толщина в состоянии свободного состояния | Не деформируется ли деталь под действием зажимного или измерительного усилия? |
| Зубчатая поверхность или изнашиваемая поверхность | Зуб/профиль, концентричность и биение | Приведет ли ползучесть или износ материала к изменению заданного движения? |
Стратегия обработки, обеспечивающая стабильность размеров пластиковых деталей
При обработке пластиковых деталей, как правило, целесообразно применять поэтапное удаление материала. Сначала следует провести черновую обработку заготовки, оставив контролируемый припуск, дать детали возможность «отдохнуть», если этого требуют характер материали и геометрия, а затем выполнить чистовую обработку критических базовых поверхностей и сопрягаемых элементов. Не следует зажимать тонкие стенки непосредственно между твёрдыми губками, если проверка проводится в свободном состоянии. Мягкие губки, вакуумные зажимные устройства, опорные гнезда и подложные выступы могут уменьшить деформацию.
- Используйте острые, подходящие инструменты и отводите тепло за счет правильной техники резания, а не за счет чрезмерного давления.
- Обеспечьте опору детали вблизи тонких стенок, глубоких выемок и длинных неопоренных пролетов.
- Сбалансируйте снятие материала, чтобы уменьшить снятие напряжений и искривление.
- Используйте отдельные инструменты для черновой и чистовой обработки, если состояние кромок или качество поверхности имеют решающее значение.
- Контролируйте состояние охлаждающей жидкости, воздуха, чистящих химикатов и сушки, чтобы не допустить изменения свойств материала до проведения проверки.
- Удалите заусенцы, не скругляя рабочую кромку и не изменяя уплотнительные элементы.
Температура, влажность и коробление
Размеры крупных пластиковых деталей могут изменяться в течение дня под воздействием колебаний температуры в цехе. Нейлон может деформироваться после увлажнения; материалы PEEK, PEI и PTFE могут сбрасывать внутреннее напряжение; UHMW-PE может подвергаться ползучести под нагрузкой от зажимных приспособлений или в сборе. В чертеже должны быть указаны температура и состояние материала на момент проверки, если допуск близок к ожидаемому перемещению.
Не корректируйте форму гибкой детали путем чрезмерного затягивания зажимного приспособления во время измерения. Укажите, находится ли деталь на опоре, зажата, собрана в узел или находится в свободном состоянии. Если требования к плоскостности или профилю носят функциональный характер, проводите осмотр детали в том же состоянии опоры, в котором она используется в изделии. В случае плотной сборки проводите осмотр сопрягаемых компонентов вместе и проверьте зазор при рабочей температуре.
Контрольный список для проверки пластиковых деталей, изготовленных на станках с ЧПУ
- Подтвердите ревизионный номер чертежа, марку материала, наполнитель, цвет и наличие сертификата на партию.
- Убедитесь, что опорные точки и зажимное приспособление точно воспроизводят условия функциональной сборки.
- Перед измерением необходимо отрегулировать температуру, влажность и время кондиционирования.
- Используйте координатно-измерительную машину (КИМ), систему машинного зрения, высотомер, калибр для отверстий или откалиброванные ручные инструменты, соответствующие измеряемому элементу.
- Укажите погрешность измерения, если допуск близок к пределу возможностей прибора.
- Проверить критические отверстия, расположение отверстий, плоскостность, толщину стенок, профиль, резьбу и качество поверхности.
- В отчете следует отдельно указать косметические дефекты, заусенцы, образовавшиеся в процессе обработки, и функциональные несоответствия.
Информация из запроса предложений, позволяющая принимать более обоснованные решения о допусках
Пришлите 3D-CAD-модель, контрольный чертеж, марку материала, количество, годовой спрос, качество поверхности, критические элементы, сопрягаемые детали, нагрузку в сборе, рабочую температуру, влажность или воздействие химических веществ, а также требуемый отчет о контроле качества. Отметьте элементы, которые должны соединяться, обеспечивать герметичность, вращаться или нести нагрузку. Укажите, измеряются ли размеры в свободном состоянии, в зажимном приспособлении или в сборе. Тогда мы сможем рекомендовать последовательность обработки, состояние заготовки и план контроля, вместо того чтобы рассматривать все размеры как одинаково критические.
Когда дополнительные операции позволяют улучшить результат
Некоторые элементы из пластмассы демонстрируют более стабильные характеристики, если их механическая обработка производится после технологии «почти готовой детали» или после того, как деталь прошла процесс релаксации. Расточка подшипникового отверстия, торцевая обработка посадочной поверхности уплотнителя, сверление окончательного ряда отверстий или нарезание резьбы в гнезде вставки могут улучшить локальные эксплуатационные характеристики, однако припуски, зажимные устройства и контрольные базы необходимо планировать с самого начала. Вторичная операция не дает права игнорировать деформацию материала; это способ сконцентрировать точность там, где она необходима для сборки.
В случае крупных пластин и корпусов уточняйте, следует ли заготовку подвергнуть черновой обработке, подготовке, а затем — чистой обработке. Материалы PEEK, PEI, нейлон и ацеталь могут по-разному реагировать на тепло или снятие напряжений. Поставщик должен указать, как деталь будет закреплена во время чистовой обработки, а также будет ли окончательный контроль проводиться в свободном состоянии, при лёгкой фиксации или в сборе. Именно эта деталь часто объясняет, почему в двух предложениях указаны разные пределы допуска для одной и той же модели.
В протоколах проверки следует различать погрешности размера, формы, положения и деформации. Отверстие может иметь правильный диаметр, но находиться в неправильном месте; плоская поверхность может соответствовать размеру, но не соответствовать требованиям к плоскостности; гибкая стенка может пройти проверку в зажатом состоянии, но не пройти её в свободном. Указание типа погрешности помогает проектной группе выбрать способ исправления, а не просто запрашивать более жесткий общий допуск.
При повторных заказах следует сохранять утвержденный отчет о проверке первого изделия, перечень инструментов, версию приспособления и информацию о партии материала. Это служит ориентиром для поставщика и заказчика в случае отклонений в размерах после смены инструмента, замены запасов или настройки оборудования новым оператором.
Если допуск необычно узкий, перед размещением заказа уточните у поставщика ожидаемую технологическую способность и погрешность измерений. Лучше согласовать реалистичный план контроля и проверки характеристик на этапе рассмотрения проекта, чем обнаружить после обработки, что измерительный прибор, зажимное устройство или состояние материала не позволяют выполнить требования чертежа.
Для деталей, которые будут подвергаться многократной сборке, следует включить в отчет о размерах проверку функциональной посадки. С помощью калибра или сопрягаемой детали можно выявить заусенцы, повреждения кромок, трение или усилие зажима, которые не удается зафиксировать с помощью одного лишь координатно-измерительного анализа.
Укажите результаты приладочных испытаний для первой детали и сохраните утвержденный калибр или эталон сопряжения для последующего серийного производства.
Это особенно важно для гибких пластиков, скользящих соединительных поверхностей и уплотнительных элементов.
Проблемы покупателей, лежащие в основе споров о допуске на отклонения в размерах пластиковых изделий
- Каждому размеру присваивается одинаковый жесткий предел независимо от функции сборки.
- Состояние заготовки, влажность, температура, снятие остаточных напряжений и проверка в свободном состоянии не указаны.
- Опорные точки закрепления детали отличаются от опорных точек чертежа и контроля.
- Тонкостенные детали деформируются при зажиме или контактном измерении.
Как нейлоновый пластик способствует реализации проекта
Компания Nylon Plastic с 2005 года оказывает поддержку в подборе материалов и изготовлении готовых пластиковых деталей. В рамках единого анализа проекта можно учесть особенности закрепления деталей из пластика, последовательность обработки, подготовку заготовок, определение базовых точек и контроль качества, благодаря чему заказчикам не приходится оценивать каждое производственное решение в отдельности.
- Перед составлением коммерческого предложения ознакомьтесь с чертежом, материалами, количеством, критическими характеристиками и условиями эксплуатации.
- Сравните 3D-печать, обработку на станках с ЧПУ, быстрое изготовление пресс-форм и серийное литье, если целесообразно использовать несколько способов.
- Перед выпуском необходимо определить образцы, отчеты о размерах, документы по материалам, систему отслеживания и критерии приемки.
Related Reading
- Пластиковые детали, изготовленные по индивидуальному заказу
- Услуги по ЧПУ-обработке нейлона
- Руководство по материалам для обработки на станках с ЧПУ
Часто задаваемые вопросы
Какую точность можно обеспечить при обработке пластмасс на станках с ЧПУ?
Возможности зависят от материала, заготовки, геометрии, толщины стенок, расположения элементов, способа закрепления заготовки, температуры, влажности и контроля качества. Чётко определяйте только пределы, критичные с точки зрения функциональности.
Совпадают ли допуски при обработке пластмасс с допусками при обработке металлов?
Нет. Пластмассы, как правило, менее жесткие и более чувствительны к воздействию тепла, нагрузок, влаги и зажима, поэтому к условиям отсчета и контроля следует относиться с особой тщательностью.
Как следует подготовить нейлон перед проверкой?
Определите, проводится ли контроль детали в сухом состоянии, после приведения её в заданные условия окружающей среды или после воздействия эксплуатационных нагрузок, а затем дайте ей стабилизироваться перед окончательным измерением.
Что должно быть указано в запросе предложений по допускам?
Включить данные о CAD, чертежах, материалах и состоянии запасов, количестве, базовых точках, сопрягаемых деталях, критических размерах, условиях эксплуатации, отделке, подготовке и формате отчета.
Запросить проверку допусков на изготовление пластиковых деталей с ЧПУ
Пришлите чертеж, информацию о материале, условия сопряжения и требования к контролю качества для определения функциональных и достижимых пределов.

