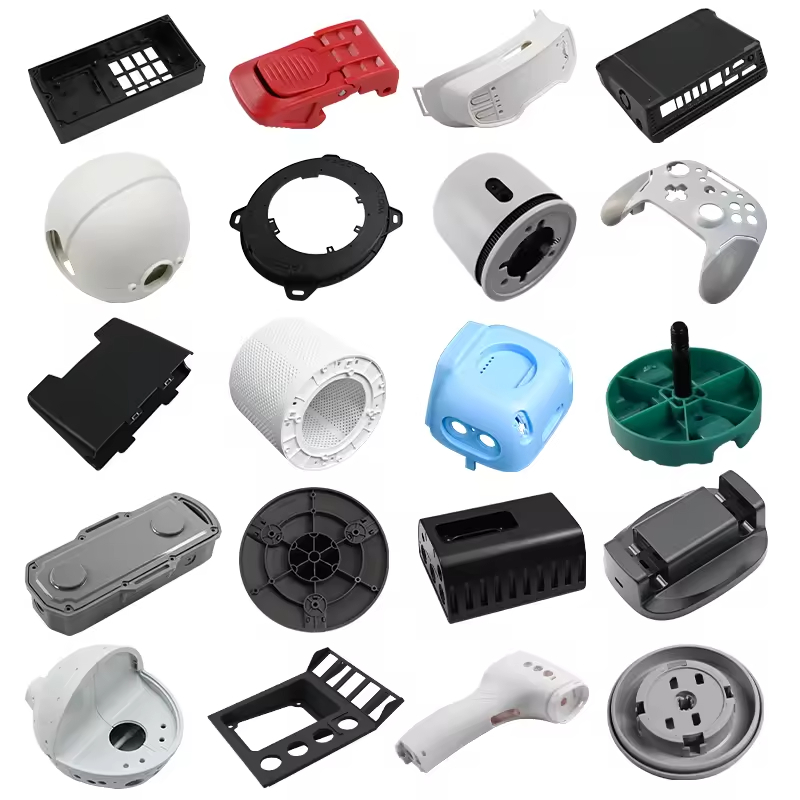

Почему равномерная толщина стенок — это правило номер один
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
В литье под давлением толщина стенок является самой важной конструктивной переменной. Когда расплавленный пластик поступает в полость формы, он движется по пути наименьшего сопротивления. Толстые участки заполняются первыми и дольше остаются в расплавленном состоянии; тонкие участки заполняются последними и затвердевают первыми. Эта разница приводит к целой череде проблем: вмятинам в местах усадки толстых участков, короблению из-за неравномерного охлаждения и внутренним напряжениям, которые могут привести к растрескиванию деталей под нагрузкой.
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Равномерная толщина стенок обеспечивает продвижение фронта плавления с постоянной скоростью, равномерное уплотнение и одинаковую скорость охлаждения по всей детали. В результате получается деталь с стабильными габаритами и минимальным остаточным напряжением. Каждый опытный конструктор пресс-форм исходит из принципа равномерной толщины стенок и отступает от него только в тех случаях, когда функциональные требования абсолютно требуют изменения этого параметра.
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Правило простое: Рассчитывайте каждую стену с одинаковой номинальной толщиной и придерживайтесь этой толщины в пределах диапазона, рекомендованного для выбранного вами материала.

Рекомендуемая толщина стенок в зависимости от материала
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Для каждого термопласта существует оптимальный диапазон толщины стенок, определяемый вязкостью расплава, характеристиками усадки и особенностями кристаллизации. В приведенной ниже таблице представлены практические рекомендации по проектированию для наиболее часто используемых материалов для литья под давлением.
| Материал | Минимальная толщина стенки (мм) | Максимальная толщина стенки (мм) | Рекомендуемый диапазон (мм) | Примечания |
|---|---|---|---|---|
| ABS | 0.75 | 3.80 | 1,20 – 3,50 | Отличная текучесть; может наноситься тонким слоем. Для большинства товаров широкого потребления оптимальная толщина слоя составляет 1,5–2,5 мм. |
| PC (поликарбонат) | 0.95 | 3.80 | 1,20 – 3,50 | Более высокая вязкость по сравнению с ABS; более толстые стенки способствуют снижению внутренних напряжений, возникающих при формовании. Для обеспечения оптической прозрачности рекомендуется использовать толщину 2,0–3,0 мм. |
| PA6 (нейлон 6) | 0.45 | 3.00 | 0,75 – 3,00 | Очень низкая вязкость расплава; превосходная способность к формованию тонкостенных изделий. Поглощение влаги влияет на размеры изделия после формования. |
| PA66 (нейлон 66) | 0.45 | 3.00 | 0,75 – 3,00 | Температура плавления немного выше, чем у PA6, но текучесть сопоставима. Более высокая термическая стабильность. |
| PA66 GF30 | 0.75 | 3.80 | 1,00 – 3,50 | Армирование стекловолокном повышает вязкость; минимальная толщина стенки должна быть больше, чтобы обеспечить прохождение волокон. Анизотропная усадка требует тщательного подбора места расположения литникового канала. |
| POM (ацеталь) | 0.40 | 3.00 | 0,80 – 3,00 | Отличная текучесть, но высокая кристалличность означает, что более толстые стенки повышают риск образования углублений. Толщина должна быть не более 3,0 мм. |
| PBT | 0.45 | 3.00 | 0,80 – 3,00 | Быстрая кристаллизация; изделия с тонкими стенками хорошо укладываются в упаковку. Часто используется в сочетании со стекловолокном для изготовления электрических разъемов. |
| PP (полипропилен) | 0.65 | 4.00 | 0,80 – 3,80 | Полукристаллический материал с широким диапазоном технологических параметров. Для изготовления «живых» шарниров требуется толщина в области шарнира 0,25–0,50 мм. |
| ПЭ (полиэтилен) | 0.75 | 4.00 | 1,00 – 3,80 | Высокая усадка (1,5–3,01 TP3T) требует тщательного проектирования системы охлаждения. Следует избегать резких переходов толщины. |
| PPS | 0.50 | 3.00 | 0,80 – 2,50 | Высокотемпературная инженерная пластмасса; обладает отличной текучестью. Подходит для изготовления изделий с тонкими стенками, однако температура формы должна составлять 130–150 °C. |
| PEEK | 0.75 | 3.80 | 1,00 – 3,00 | Чрезвычайно высокая температура плавления (360–400 °C). Требует использования подогреваемых форм (160–190 °C). Хорошая текучесть, несмотря на высокую вязкость. |
| LCP | 0.20 | 2.00 | 0,30 – 1,50 | Самые тонкие стенки среди всех термопластов. Жидкокристаллическая структура обеспечивает практически нулевую усадку в направлении течения. Идеально подходит для микроразъемов. |
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Важно: Указанные диапазоны представляют собой общие рекомендации по проектированию. Фактическая достижимая толщина стенок зависит от длины потока, расположения литникового канала, температуры пресс-формы и геометрии детали. Перед резкой стали всегда следует ознакомиться с конкретным руководством по обработке материала, предоставленным поставщиком, и провести анализ потока в пресс-форме.
Правила перехода толщины стенки
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Если невозможно обеспечить равномерную толщину стенки, переходы толщины должны быть плавными. Резкий скачок толщины от большей к меньшей создает резкий температурный градиент, который приводит к короблению, концентрации напряжений и косметическим дефектам. Стандартные правила в отрасли следующие:
- Максимальное изменение 25%: Разница в толщине стенок между соседними секциями не должна превышать 25%.
- Конусность не менее 3:1: Переходы должны плавно изменяться на участке, длина которого составляет не менее чем в три раза больше разницы в толщине. Для изменения толщины на 1 мм требуется переходная зона длиной не менее 3 мм.
- Радиус всех углов: Радиус внутренних углов должен составлять не менее 0,5 толщины стенки. Для внешних углов требуется радиус, равный 1,5 толщины стенки. Острые углы являются очагами концентрации напряжений.
- Вход в участок с большей толщиной: Всегда располагайте литниковый канал таким образом, чтобы расплав текла от толстых участков к тонким. Это гарантирует, что толстый участок полностью уплотнится до того, как тонкий участок застынет.

Преимущества и ограничения тонкостенных конструкций
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Тонкие стенки предпочтительны по нескольким причинам: они снижают затраты на материал, сокращают время цикла и минимизируют вес детали. Толщина стенки 1,5 мм вместо 2,5 мм позволяет сократить время охлаждения примерно на 45%, поскольку время охлаждения пропорционально квадрату толщины стенки. Тонкие стенки также снижают риск образования вмятин и пустот, поскольку усаживается меньшее количество материала.
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Однако тонкие стенки сопряжены со значительными ограничениями. По мере уменьшения толщины стенки давление, необходимое для заполнения полости, растёт экспоненциально. Для стенки толщиной 1 мм требуется примерно в четыре раза больше давления впрыска, чем для стенки толщиной 2 мм, при одинаковой длине потока. При толщине стенки ниже минимальной практической толщины материала фронт расплава застывает до того, как полость заполнится, что приводит к недозаполнению, независимо от давления.
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Практические ограничения по толщине стенок в зависимости от материала:
- LCP: 0,20 мм (лучшие в своём классе характеристики при изготовлении тонкостенных изделий)
- PA6/PA66: 0,45 мм (отличное качество; марки без наполнителя)
- POM: 0,40 мм (на удивление хороший показатель для кристаллической смолы)
- PBT: 0,45 мм (этому способствует быстрая кристаллизация)
- PPS: 0,50 мм (хорошая текучесть при высокой температуре)
- П.П.: 0,65 мм (благодаря широкому диапазону обработки)
- ПК: 0,95 мм (вязкость ограничивает возможности применения в тонкостенных изделиях)
- PEEK: 0,75 мм (требуется повышенная температура пресс-формы)
Проблемы, связанные с толстыми стенками, и их решения
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Толстые стенки могут показаться безопасным выбором, но они создают серьезные трудности при производстве. Проблемы усугубляются по мере увеличения толщины стенок сверх рекомендуемого максимального значения:
- Вмятины от раковины: По мере остывания плотного сердечника он сжимается и втягивает поверхность внутрь, образуя заметные впадины. Глубина впадин в полукристаллических материалах может достигать 2–4% от толщины стенки.
- Пустоты: Когда поверхностный слой затвердевает раньше, чем сердцевина, усаживающаяся внутренняя часть тянет материал внутрь до тех пор, пока он не разрывается, образуя внутренние вакуумные пустоты. Эти пустоты могут снизить прочность конструкции на 30–50%.
- Увеличение продолжительности цикла: Время охлаждения зависит от квадрата толщины стенки. Охлаждение стенки толщиной 6 мм занимает в четыре раза больше времени, чем стенки толщиной 3 мм, что значительно увеличивает стоимость детали.
- Деформация: Толстые участки остывают неравномерно, а различия в усадке по всей детали приводят к деформации, которую трудно предсказать без моделирования потока материала в пресс-форме.
- Износ материала: Длительное пребывание толстых участков при температуре плавления может привести к термическому разложению термочувствительных смол, таких как POM и PBT.
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Решением почти всегда является перепроектирование конструкции, а не корректировка технологического процесса. Необходимо уменьшить номинальную толщину стенки до значений, находящихся в пределах рекомендуемого диапазона, а там, где это необходимо, для повышения жесткости использовать ребра жесткости и усилительные уголки.
Вырезание: лучший инструмент дизайнера
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Выемка — это метод удаления материала из толстых участков путем создания полых полостей. Вместо сплошного выступа толщиной 10 мм используйте цилиндр с вырезанным сердцевиной и стенками толщиной 3 мм. Вместо сплошного толстого фланца сделайте его полым с задней стороны. Вырезание сердцевины позволяет одновременно достичь трёх целей: сократить расход материала, уменьшить время цикла и устранить просадку за счёт поддержания равномерной толщины стенок по всей детали.
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Рекомендации по эффективному отбору проб:
- Просверлите отверстие в любом участке, толщина стенки которого превышает 1,5-кратную номинальную толщину стенки.
- Соблюдайте номинальную толщину стенок вокруг всех вырезанных углублений.
- Для обеспечения беспроблемного извлечения из формы добавьте уклон (не менее 0,5 градуса, в идеале 1–2 градуса) ко всем элементам с выемкой.
- Следует убедиться, что карманы с выемками не приводят к образованию участков с зажатой сталью, что затрудняет изготовление пресс-формы.
- Заранее продумайте направление извлечения изделия из формы; выемка сердцевины, требующая боковых движений, существенно увеличивает стоимость пресс-формы.

Расчет соотношения «ребро/стенка»
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Ребра придают детали жесткость, не увеличивая при этом её габариты, однако их толщина должна быть правильно подобрана с учётом номинальной толщины стенки. Слишком толстое ребро приведёт к образованию вмятины на противоположной поверхности. Правила здесь хорошо известны:
- Толщина основания ребра: 50–60% от номинальной толщины стенки для неармированных материалов, 40–50% — для стеклонаполненных марок.
- Высота ребра: Не более 3-кратной номинальной толщины стенки. Более высокие ребра затрудняют заполнение и извлечение.
- Угол наклона: Не менее 0,5 градуса с каждой стороны; 1 градус для ребер высотой более 10 мм.
- Радиус поворота: 0,25–0,40 мм у основания ребра для уменьшения концентрации напряжений.
- Интервалы: Толщина стенки между соседними ребрами должна быть не менее 1,5-кратной номинальной толщины для обеспечения надлежащего охлаждения пресс-формы.
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Правильно спроектированное ребро при толщине стенки 50% обеспечивает значительное повышение жесткости без риска прогиба. При использовании ребер в виде сетки эффективная жесткость плоской панели может быть увеличена на 300–500% без увеличения номинальной толщины стенки.
Отношение длины потока к толщине
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Отношение длины течения к толщине стенки (L/t) определяет, на какое расстояние данный материал может продвигаться в полости с заданной толщиной стенки, прежде чем фронт расплава затвердеет. Это практический предел при проектировании изделий с тонкими стенками и ключевой фактор при принятии решений о размещении литников.
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Типичные значения отношения L/t для распространенных материалов (испытание спирального течения, толщина стенки 2 мм):
| Материал | Типичное соотношение L/t | Тонкостенный L/t (макс.) |
|---|---|---|
| ABS (универсальный) | 150–200 | 250 |
| ПК | 80–120 | 160 |
| PA6 (без наполнителя) | 200–300 | 400 |
| PA66 (без наполнителя) | 180 – 280 | 380 |
| PA66 GF30 | 100 – 180 | 240 |
| POM | 150 – 230 | 300 |
| PBT (без наполнителя) | 160–250 | 320 |
| PP | 200–300 | 400 |
| ПЭ (ПНД) | 180 – 280 | 350 |
| PPS | 120–200 | 280 |
| PEEK | 60–100 | 150 |
| LCP | 300–500 | 600+ |
Толщина стенок при литье под давлением должна быть рассчитана на раннем этапе, поскольку она напрямую влияет на усадку, время охлаждения и конструктивные характеристики.
Отношение L/t определяет расположение литников: если длина самого длинного пути течения в детали, деленная на толщину стенки, превышает предельное значение L/t для данного материала, необходимо использовать дополнительные литники или увеличить толщину стенки. Например, путь потока длиной 200 мм в стенке из PA6 толщиной 1 мм даёт соотношение L/t = 200, что находится в пределах допустимого диапазона для PA6. Тот же путь в стенке из PC толщиной 1 мм даёт соотношение L/t = 200, что превышает предельное значение для PC и, скорее всего, приведёт к недоливке.
Buyer Checks Before Approving Wall Thickness
- Material ranges are treated as guarantees without considering flow length, gate, ribs, texture, filler, and machine capability.
- Nominal wall is reviewed without minimum steel-safe areas, local thick sections, or tolerance stack.
- GF20, GF30, or CF30 is selected after geometry is frozen even though fiber flow changes warpage and weld-line behavior.
- Cooling, sink, packing, and cycle-time assumptions are excluded from the DFM and quote.
Как нейлоновый пластик способствует реализации проекта
Nylon Plastic has supported material selection and finished plastic-part manufacturing since 2005. The same project review can connect resin selection, wall and rib DFM, gate strategy, mold-flow review, sampling, and dimensional validation, so buyers do not have to evaluate each production decision in isolation.
- Review the drawing, material, quantity, critical features, and use environment before quotation.
- Compare 3D printing, CNC machining, rapid tooling, and production molding when more than one route is practical.
- Define samples, dimensional reports, material documents, traceability, and acceptance criteria before release.
Related Reading
Часто задаваемые вопросы
Is there one ideal injection molding wall thickness?
No. Resin, filler, flow length, gate, geometry, texture, machine, and functional load determine the practical range.
Why should thick sections be cored out?
Coring can reduce sink, voids, cooling time, differential shrinkage, and material use while ribs preserve stiffness more efficiently.
How should wall transitions be designed?
Use gradual transitions and radii, then review flow, packing, cooling, and stress around the change rather than using an abrupt step.
What should a wall-thickness DFM request include?
Send the CAD model, exact resin or candidates, annual volume, appearance zones, load, tolerance, gate restrictions, inserts, and known defect concerns.
Request a Wall-Thickness DFM Review
Send the model, material, volume, and critical surfaces to review walls, ribs, coring, flow length, and molding risk before tooling.