For engineering and production teams
Nylon Injection Molding Process Review
Литье под давлением из нейлона requires coordinated control of resin moisture, melt and mold temperature, fill and pack conditions, cooling and the measurement state. The working window must be validated for the exact PA6, PA66, PA12 or reinforced grade and the actual part geometry.
- Регистрируйте показатели поступающей влаги и условия сушки по каждой партии
- Установите параметры плавления, формования, розлива и упаковки в рамках одного валидированного цикла
- Проверить наличие коробления и размеры в согласованном состоянии подготовки
Запросить анализ процесса литья нейлона → Ознакомьтесь с услугами по литью под давлением изделий из нейлона
Nylon Injection Molding at a Glance
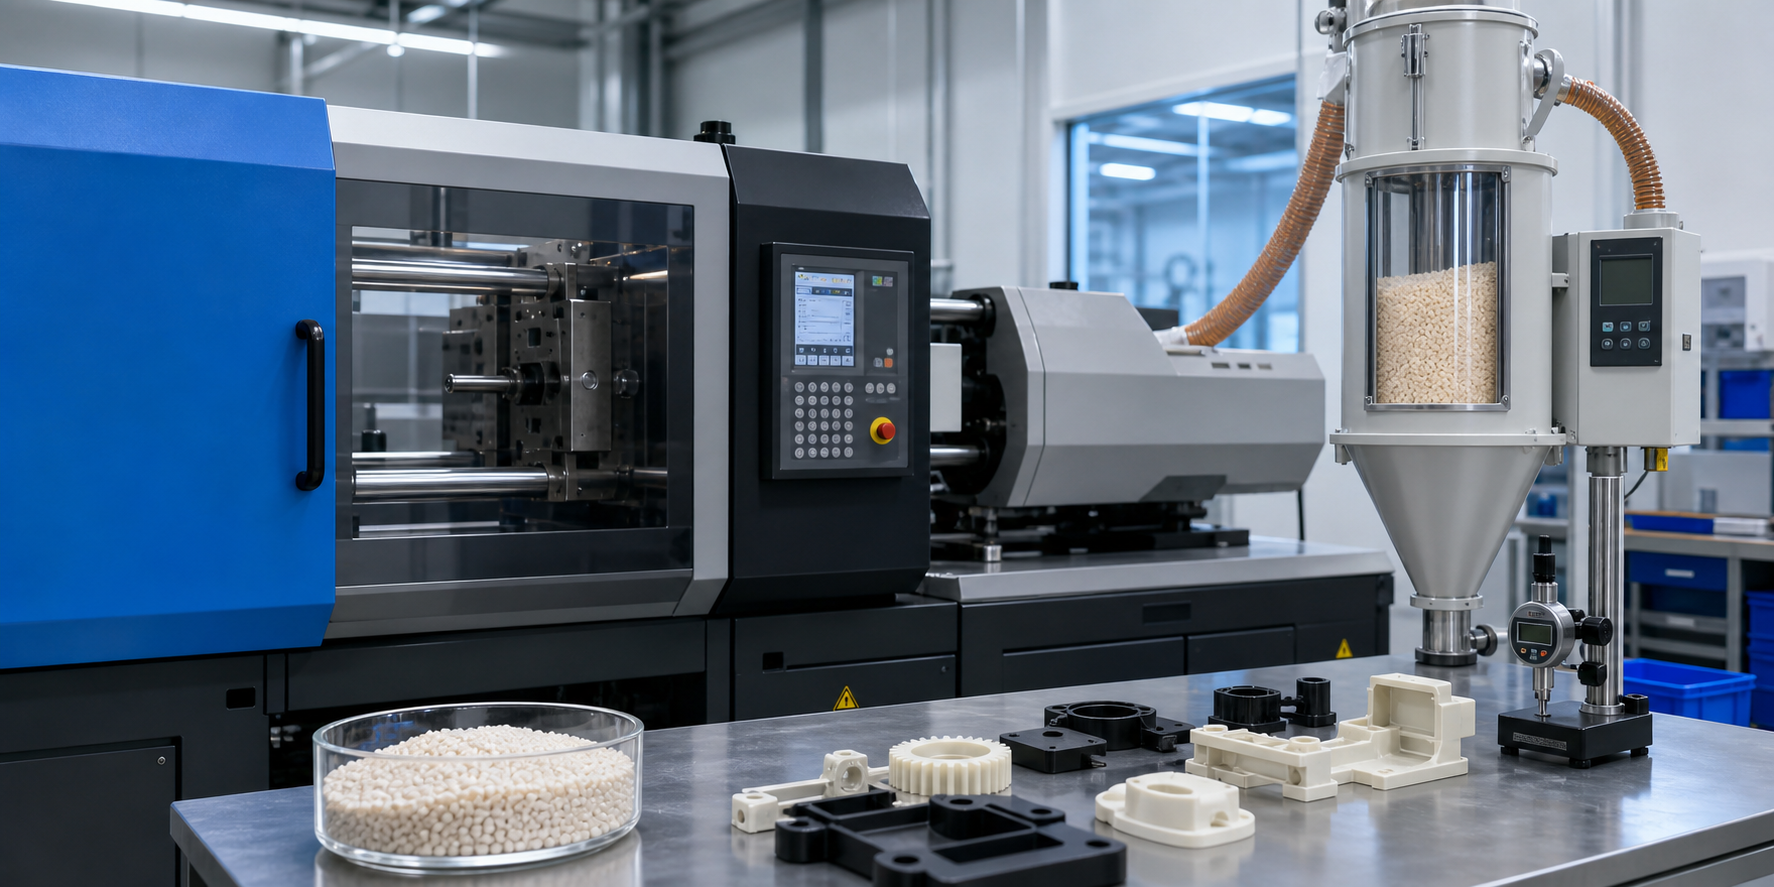
| Точка принятия решения | Выводы по результатам обработки | Approval Check |
|---|---|---|
| Сушка | Ключевой фактор качества | Перед формованием необходимо обеспечить контроль влажности |
| Термическая обработка инструментов | Стабильность имеет значение | Следует поддерживать постоянные условия в пресс-форме и цилиндре |
| Деформация | Общий риск | Важно правильно выбрать ворота, стену и систему охлаждения |
| Наилучшее применение | Функциональные детали из литого нейлона | Заблокировать окно процесса до начала серийного производства |
Why Nylon Injection Molding Needs Grade-Specific Control
Nylon grades are moisture-sensitive and semicrystalline, so material preparation, flow, shrinkage and conditioning can change both appearance and measured dimensions. Reinforcement, color package and part geometry can shift the usable process window again.
The main controls are:
- Moisture condition: use the resin supplier’s limit for the exact grade, record drying and protect the material during transfer.
- Fill and temperature window: confirm melt, mold, speed and pressure together; changing one value can move weld lines, flash, burn marks or packing behavior.
- Shrinkage and warpage: review gate direction, fiber orientation, wall transitions, cooling and the agreed conditioning state before approving dimensions.
A stable trial links the material lot and preparation record to the machine settings, mold configuration and measured part results. A generic temperature table alone does not approve a production process.
Основные параметры обработки
The ranges below are preliminary screening values for process planning. Confirm the current supplier data for the exact resin grade, reinforcement, color and machine, then validate the window on the molded part. Do not use a generic range as the final production specification.
| Параметр | PA6 | PA66 | PA12 | PA6-GF30 | PA66-GF30 |
|---|---|---|---|---|---|
| Температура плавления (°C) | 230-260 | 270-290 | 240-270 | 240-270 | 280-300 |
| Температура в пресс-форме (°C) | 60-80 | 80-100 | 40-60 | 80-100 | 80-110 |
| Температура сопла (°C) | 230-260 | 270-290 | 240-270 | 245-275 | 285-300 |
| Передняя зона (°C) | 230-250 | 265-280 | 235-255 | 235-255 | 270-285 |
| Средняя зона (°C) | 235-255 | 270-285 | 240-260 | 240-260 | 275-290 |
| Задняя зона (°C) | 230-250 | 265-280 | 235-255 | 235-255 | 270-285 |
| Температура сушки (°C) | 80-85 | 80-85 | 80-85 | 80-85 | 80-85 |
| Время высыхания (часы) | 4-6 | 4-6 | 4-6 | 4-6 | 4-6 |
Параметры впрыска и давления
Помимо температуры, для правильного заполнения форм из нейлона решающее значение имеют давление впрыска и скорость. Высокая вязкость нейлона требует более высокого давления, чем у полипропилена, однако чрезмерное давление приводит к образованию облоя и износу формы.
| Параметр | PA6 | PA66 | PA6-GF30 | Примечания |
|---|---|---|---|---|
| Скорость впрыска | Средний-высокий | Средний-высокий | Средний | Быстрое заполнение для минимизации попадания воздуха |
| Давление впрыска (МПа) | 80-120 | 100-140 | 100-150 | Более высокая для тонких стенок |
| Давление удержания (МПа) | 40-60 | 50-80 | 50-70 | 60–80% давления впрыска |
| Противодавление (МПа) | 0.3-0.5 | 0.3-0.5 | 0.5-0.8 | Низкое значение для нейлона, чтобы избежать разрушения при сдвиге |
| Время охлаждения (с/мм) | 0.8-1.0 | 0.8-1.0 | 1.0-1.2 | Более толстые детали требуют больше времени |
| Скорость вращения шнека (об/мин) | 50-80 | 50-80 | 30-50 | Более низкие значения для армированных марок |
Распространенные неисправности и способы их устранения
Понимание первопричин дефектов нейлона позволяет применять целенаправленные решения, а не полагаться на догадки:
- Расслоение (серебристые прожилки): Причина — влага или летучие загрязнения. Решение: Тщательно просушите материал, обработайте специальным очищающим составом для нейлона, проверьте зоны вентиляции.
- Линии сварки: Возникают в местах стыка двух фронтов потока. Решение: Повысить температуру расплава, увеличить скорость впрыска, установить газоотводные отверстия в местах линии сварки.
- Короткие кадры: Причина — недостаточная длина потока или низкое давление. Решение: увеличить скорость и давление впрыска, повысить температуру расплава, изменить расположение литника.
- Деформация: Причина — неравномерная усадка. Решение: повысить температуру формы, выровнять толщину стенок, добавить ребра жесткости, использовать симметричную систему литников.
- Образование пузырьков: Указывает на наличие влаги, захваченного воздуха или износа материала. Решение: Убедитесь в полной сушке, снизьте противодавление, проверьте, не недостаточно ли вентиляция.
Оптимизация времени цикла
На продолжительность цикла литья нейлона в основном влияют требования к охлаждению. Поскольку нейлон формуется при повышенных температурах (60–110 °C по сравнению с 20–40 °C для полипропилена), требуется значительно больше времени на охлаждение. Оптимизация охлаждения является наиболее эффективным способом сокращения продолжительности цикла литья деталей из нейлона.
- Проектирование системы охлаждения пресс-формы: Охлаждающие каналы с перегородками и барботерами, расположенные на расстоянии, равном 1,5-кратной глубине полости от линии разъема
- Температура охлаждающей воды: Для крупных или толстостенных деталей из нейлона используйте охлажденную воду (8–15 °C), чтобы сократить время цикла на 15–30%
- Температура выброса: При выталкивании детали должны нагреваться до 60–80 °C, чтобы свести к минимуму коробление
- Оптимизация системы горячеканалов: Для нейлона требуется точное регулирование температуры горячего канала (с погрешностью не более ±2 °C), чтобы предотвратить деградацию материала в канале
Смена материала и продувка
При переходе с нейлона на другой материал (или наоборот) правильная продувка предотвращает загрязнение и повреждение оборудования. Нейлон оставляет в цилиндре значительные остатки из-за своих адгезионных свойств.
- Очистка от нейлона: В качестве продувочного вещества следует использовать специальный состав для продувки полиамида (PA) или полипропилен при температурах обработки, на 20 °C превышающих температуру плавления нейлона
- Очистка до состояния нейлона: Убедитесь, что в цилиндре полностью отсутствуют остатки предыдущего материала; промойте его промежуточным материалом, совместимым с нейлоном
- Изменение цвета: Перед добавлением цветового концентрата дважды полностью промойте бочку натуральным сырьем
For a project-specific review, share the resin grade, part drawing, defect photos and the current drying and process record. Nylon Plastic can compare material, DFM and trial requirements before quotation.
Moisture and Shrinkage Checks Before Process Approval
A stable machine setting is not enough to approve a molded nylon part. The trial record should connect incoming moisture, flow direction, shrinkage and conditioning state to the drawing dimensions. Otherwise, a parameter change may hide the real source of splay, warp or dimensional drift.
| Check | PA6 | PA66 | Reinforced nylon | Approval evidence |
|---|---|---|---|---|
| Pre-molding moisture target | Confirm against the resin supplier; the merged process reference used 0.20% maximum | Confirm against the resin supplier; the merged process reference used 0.15% maximum | Confirm the exact GF/CF grade; the merged reference used 0.12% maximum | Moisture reading, dryer set point, drying time and sealed-transfer record |
| Directional shrinkage | Review flow and cross-flow dimensions separately | Review flow and cross-flow dimensions separately | Expect fiber orientation to increase directional behavior | Cavity-specific measurements with flow direction marked on the report |
| Conditioning state | Record dry-as-molded versus conditioned measurement | Record dry-as-molded versus conditioned measurement | Use the same conditioning definition for every trial | Measurement time, temperature, humidity and acceptance condition |
| Corrective action | Separate material preparation, fill/pack, cooling and tooling changes instead of adjusting several variables at once | Controlled trial sheet showing one change and one observed result per step | ||
These values are starting references, not universal specifications. Resin supplier data, reinforcement level, color package, recycled content, wall thickness and mold design can change the allowable moisture and shrinkage window. Project teams should require the molder to state the tested grade and conditioning method in the sample-approval record.
Какие варианты нейлонового пластика можно использовать для этого проекта
Компания «Nylon Plastic» объединяет модификацию материалов с проектированием продукции, разработкой и изготовлением пресс-форм, литьем под давлением, обработкой на станках с ЧПУ и 3D-печатью. Подходящий диапазон свойств выбирается исходя из чертежа и условий эксплуатации, а не определяется на основании общего названия материала.
| Область настройки | Варианты для рассмотрения | Требуемая информация |
|---|---|---|
| Подготовка материала | План проверки качества, сушки и транспортировки герметично упакованных материалов | Марка смолы, данные поставщика и содержание влаги в поступающем сырье |
| Инструменты и DFM | Обзор систем заслонок, вентиляции, охлаждения, тяги, выброса и усадки | САПР, чертежи, зоны доработки и критические размеры |
| Разработка технологических процессов | Валидация процессов плавления, формования, наполнения, упаковки и циклов в условиях контрольного окна | История дефектов, ограничения оборудования и объем выборки |
| Поддержка производства | Планирование формования, контроля, документирования и упаковки | Годовой объем, критерии принятия и требования к поставке |
Контрольный список для запроса предложений
- Точная марка нейлона, арматура и цвет
- CAD и черчение с учетом критических и эстетических требований
- Рабочая температура, влажность, нагрузка и воздействие химических веществ
- Имеющиеся дефекты, образцы деталей или текущие технологические данные (при наличии)
- Количество проб, годовой объем и необходимые документы для проверки
Вопросы, касающиеся поддержки DFM, заключения соглашений о неразглашении (NDA), документации по материалам или составу, а также требований к контролю качества, могут быть обсуждены в ходе подготовки коммерческого предложения. Возможность их реализации зависит от объема проекта и согласованного плана обеспечения качества.
От этапа проверки до запуска в производство
- Определение: обмениваться чертежами, приложениями, средой и объемом.
- Обзор: сравнить риски, связанные с материалами, технологическим процессом, проектированием с учетом технологичности (DFM) и валидацией.
- Проверить: при необходимости использовать образцы, 3D-печать, ЧПУ или прототипное оборудование.
- Продукция: разрешать сдачу в производство или запуск в серийное производство только после завершения согласованных проверок.
Часто задаваемые вопросы
Какие марки нейлона можно рассмотреть для литья под давлением?
Компания «Nylon Plastic» специализируется на подборе инженерных пластиков и литье под давлением. В обзоре можно сравнить PA6, PA66, PA12 и армированные варианты, если конкретный сорт ещё не определён.
Можно ли разработать режим сушки и формования специально для конкретной детали?
Да, но расчет должен основываться на конкретном типе смолы, толщине стенки, месте впрыска, модели машины и целевых показателях качества. Общие значения температур являются лишь отправной точкой, а не проверенным производственным диапазоном.
Что входит в анализ DFM при литье изделий из нейлона?
Проверка может охватывать такие аспекты, как поведение материала, переходы стенок, ребра и выступы, уклон, риски, связанные с литником и литьевой линией, охлаждение, выталкивание, усадка, коробление, а также условия проведения контроля.
Можно ли использовать нейлоновый пластик для изготовления прототипов перед запуском серийного производства?
На сайте представлены возможности компании в области проектирования продукции, 3D-печати, ЧПУ, изготовления пресс-форм и литья под давлением. Выбор оптимальной последовательности действий зависит от того, требуется ли команде проверка геометрии, функциональные образцы или литые детали, соответствующие серийному производству.
Related Reading
- Руководство по литью под давлением нейлона: Параметры обработки, лучшие практики и устранение неполадок
- Виды плесени при литье нейлона под давлением
Технические источники и проверка
Используйте данные поставщика для проверки точного класса качества и условий испытаний. Окончательное утверждение должно учитывать производственный процесс, геометрию детали и условия эксплуатации.
- BASF Ultramid nylon technical and processing downloads
- Verified PA6 and PA66 grade datasheet library
- PA6 properties and grade-selection guide
- PA66 properties and grade-selection guide
Request a Nylon Injection Molding Review
Send the part drawing or CAD, exact resin grade where known, critical dimensions, service conditions, current defects, sample quantity, annual volume and required inspection records. The review can cover material choice, DFM, tooling and the trial plan before quotation.
A useful nylon injection molding review connects the grade, dryer control, gate and cooling design, dimensional condition and production requirement. Review the nylon injection molding service or upload the project files below.