Правильная сушка нейлоновой нити начинается с полной предварительной сушки перед началом полноценной печати. Если вам нужен краткий ответ, то большинство катушек с нейлоном PA6 дают наилучшие результаты при печати после сушки при 70–80 °C в течение 6–12 часов, тогда как для PA12 обычно требуется 55–70 °C в течение 4–8 часов. Нейлон, армированный углеродным волокном, и нейлон, армированный стекловолокном, по-прежнему требуют сушки, несмотря на то что наполнители повышают жесткость и уменьшают деформацию.
Если вам требуется поддержка в создании прототипов или серийном производстве, выходящая за рамки сушки нити, ознакомьтесь с нашим Услуги 3D-печати и варианты технологических процессов для деталей, изготовленных по технологиям FDM, SLS, MJF, SLA и PolyJet.
В данном руководстве объясняется, как правильно сушить нейлон, как выявлять дефекты влажных нитей, как хранить катушки после сушки и в каких случаях во время печати важно использовать коробку с регулируемой подачей. Если вы работаете с PA6, PA12 и марки технического нейлона Что касается функциональных деталей, именно эта технологическая схема имеет наибольшее значение.
Краткий ответ: оптимальные настройки сушки для нейлона
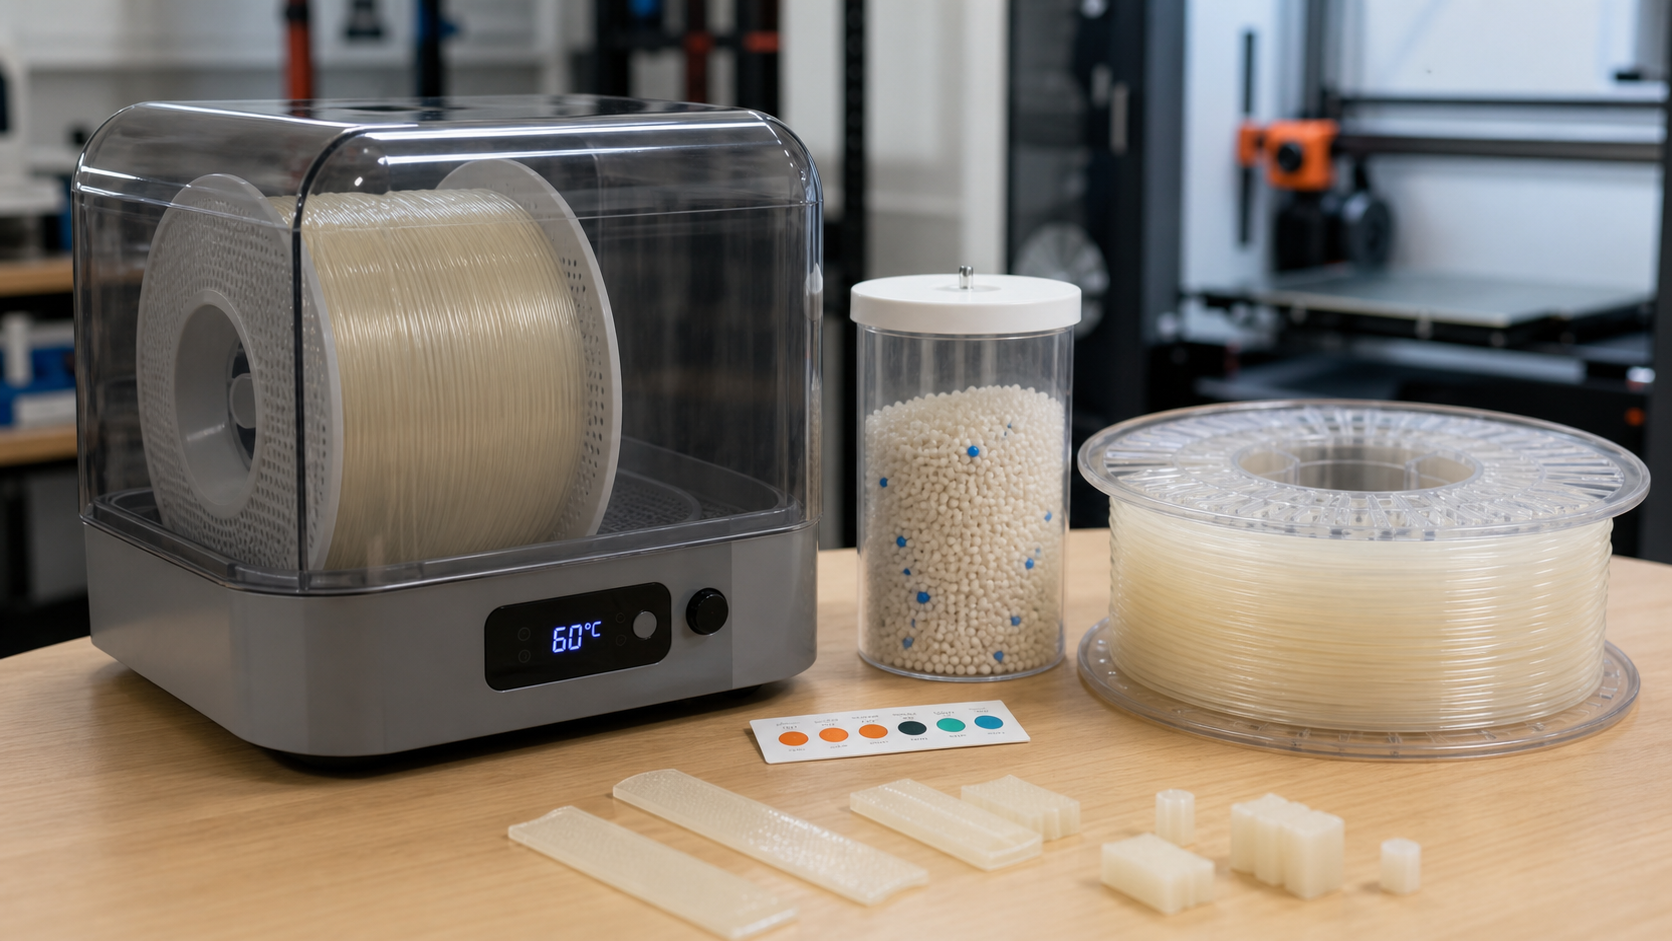
Для большинства пользователей технологий FDM самый быстрый и надежный рабочий процесс заключается в следующем: полностью высушить катушку, хранить её в закрытой упаковке и печатать в контролируемой среде, а не оставлять катушку открытой рядом с принтером. Это единственное изменение в процессе часто позволяет быстрее решить проблемы шероховатости поверхности, образования нитей и слабой сцепки слоёв, чем бесконечная настройка слайсера.
| Тип нейлона | Типичная температура сушки | Типичное время сушки | Передовой опыт |
|---|---|---|---|
| Нейлон PA6 | 70–80 °C | 6–12 часов | Для длинных отпечатков используйте сушилку с подогревом или сушильный шкаф |
| Нейлон PA66 | 75–85 °C | 6–12 часов | Перед использованием печи убедитесь в термостойкости катушки |
| Нейлон PA12 | 55–70 °C | 4–8 часов | Продукт по-прежнему хранится в закрытой упаковке, несмотря на то, что поглощение влаги снизилось |
| Нейлон с углеродным волокном | 70–80 °C | 6–10 часов | Перед каждой печатью, от которой зависит конструкция или точность размеров, необходимо обеспечить полное высыхание |
| Нейлон, армированный стекловолокном | 70–80 °C | 6–10 часов | Совместите регулирование влажности с использованием конструкции сопел с упрочнённой поверхностью |
Почему нейлоновая нить так быстро впитывает влагу
Нейлон обладает гигроскопичностью, то есть поглощает влагу из окружающего воздуха. Это одно из ключевых свойств материала, отличающих нейлон от более простых в повседневном использовании нитей, таких как PLA. Как только катушка впитает достаточное количество влаги, в зоне плавления вода превращается в пар. Результатом этого становятся нестабильная экструзия, заметные дефекты поверхности и снижение механических характеристик.
Это имеет значение, поскольку нейлон обычно выбирают для функциональной печати, а не для декоративных целей. Нейлон используют для изготовления приспособлений, зажимов, корпусов, кронштейнов, втулок и деталей, которым требуются прочность, усталостная прочность и более высокая долговечность в реальных условиях эксплуатации, чем у обычных материалов начального уровня. Печать с использованием жидкого материала лишает материал большей части этих преимуществ.
Как определить, намокла ли нейлоновая нить
Мокрый нейлон, как правило, дает о себе знать ещё до того, как вы успеете измерить влажность в окружающей среде. Признаки этого явления можно увидеть и услышать, и они одинаковы для многих марок.
- Звуки щелканья или шипения у сопла во время экструзии
- Внешние поверхности с пеной, пузырьками или ямками
- Интенсивная переплетенность и беспорядочные пряди между движениями при перемещении
- Нестабильная ширина экструзии или периодическая недостаточная экструзия
- Слабая межслойная связь и неожиданно хрупкие детали
- Несоответствие размеров, вызванное расширением пара в расплаве
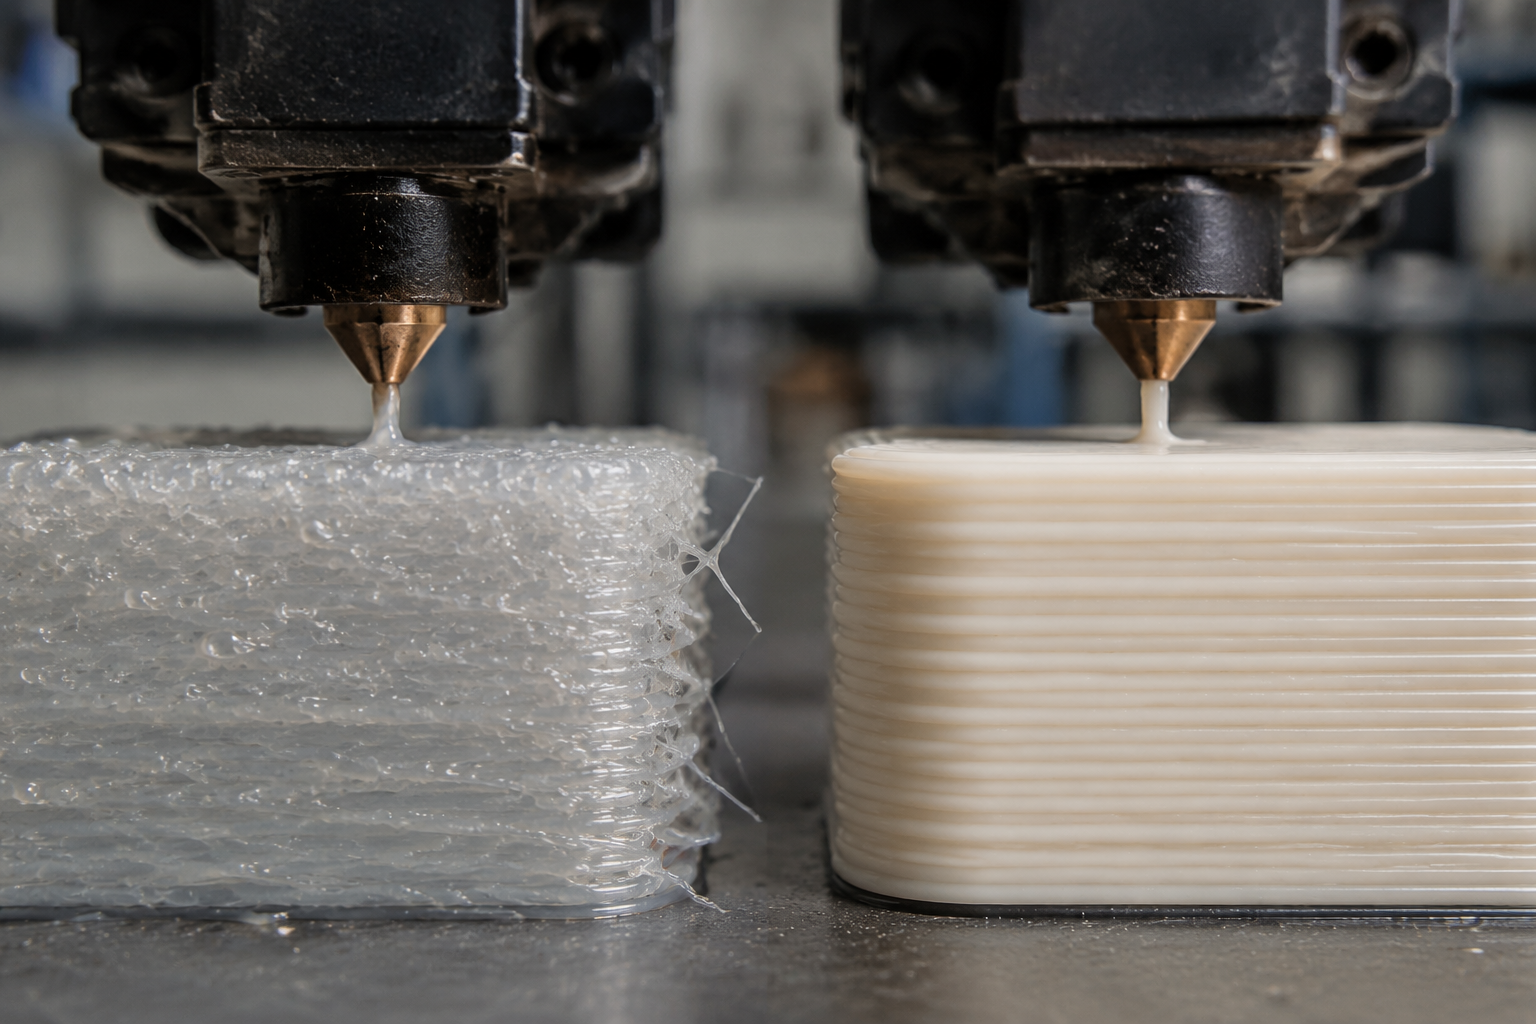
Если на вашей печати наблюдаются два или более из этих признаков, для начала попробуйте просушить катушку, прежде чем менять настройки втягивания нити, подачи или охлаждения. Во многих случаях основной причиной является влага. Если влага также проявляется в виде смещения деталей или нестабильных размеров, наша Руководство по допускам в 3D-печати помогает отделить влияние материала от проблем, связанных с калибровкой оборудования.
Лучшие способы сушки нейлоновой нити
Специальная сушилка для нитей накаливания
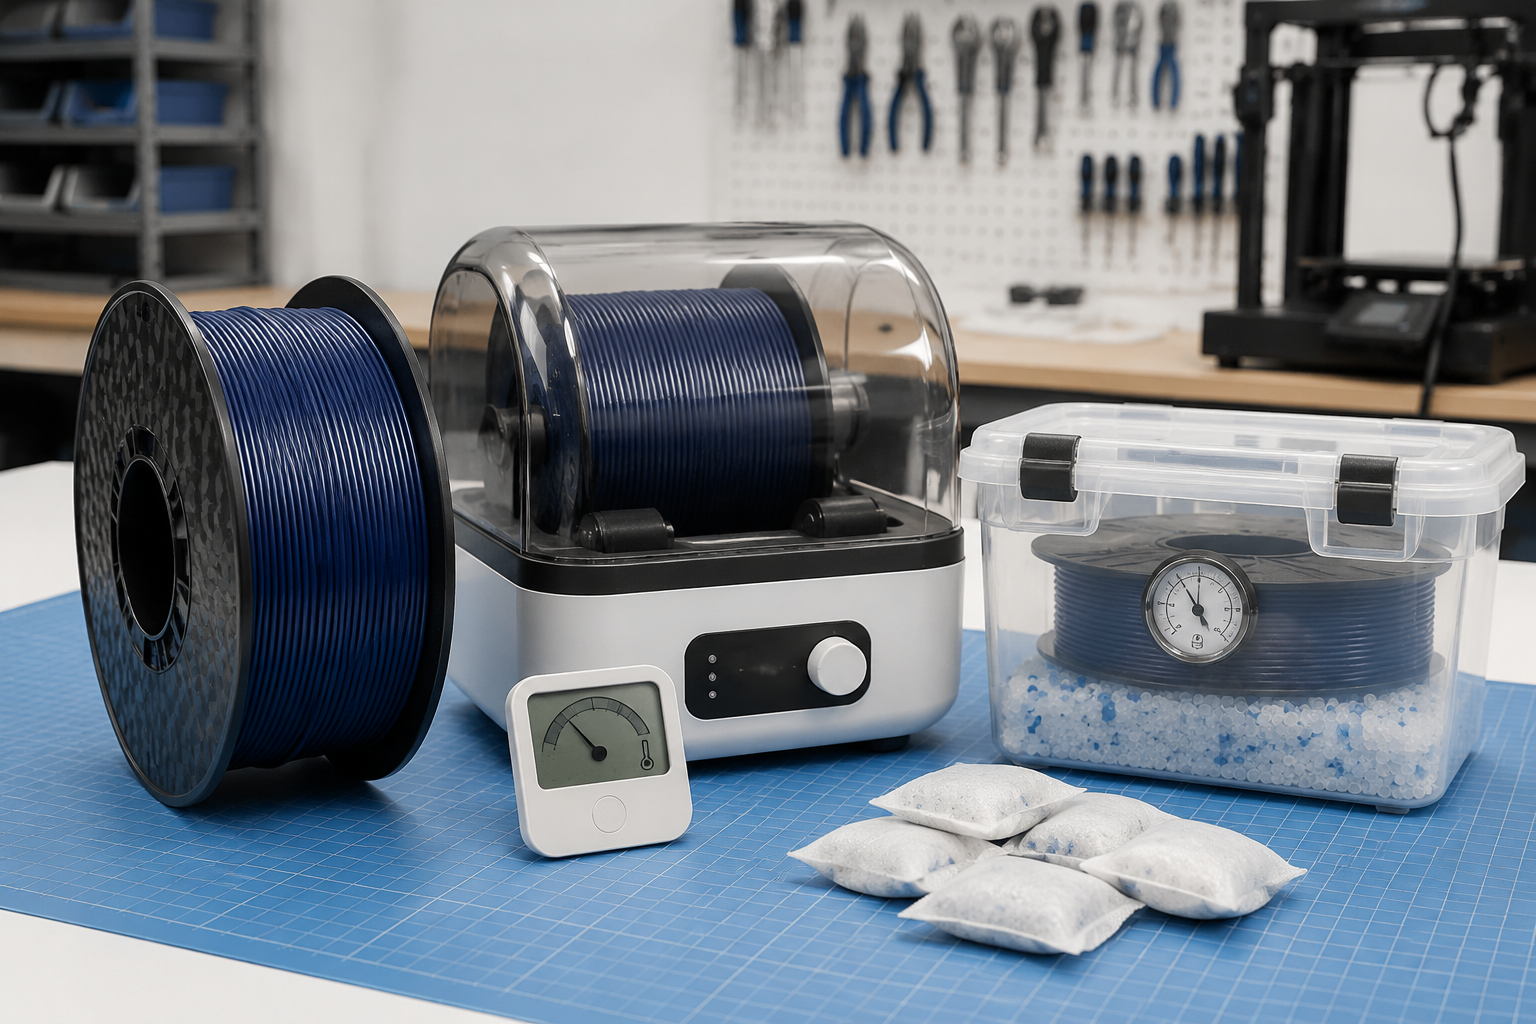
Специализированная сушилка для нити — наиболее удобный вариант для повседневного использования. Она обеспечивает стабильное нагревание, лучшую циркуляцию воздуха по сравнению с герметичными контейнерами и, во многих случаях, прямой путь подачи нити в принтер. Это важно, поскольку при длительных заданиях нейлон может начать вновь впитывать влагу, если катушка находится на открытом воздухе.
Конвекционная духовка
Конвекционная печь может работать эффективно, если фактическая температура внутри печи соответствует заданному значению. Основной риск заключается в превышении заданного значения. В некоторых печах температура может превышать отображаемое значение, что может привести к деформации фланцев труб или размягчению материалов труб. Если вы используете печь, проверьте температуру независимо, прежде чем запускать в эксплуатацию дорогостоящую инженерную трубу.
Вакуумная печь или промышленный сушильный шкаф
В профессиональных рабочих процессах вакуумная печь или сушильный шкаф с контролем технологического процесса обеспечивают наилучшую повторяемость результатов. Это особенно полезно при сушке различных материалов, управлении командой или аттестации напечатанных деталей из нейлона для последующего серийного производства.
Сухой ящик во время печати
Предварительная сушка решает лишь половину проблемы. В идеале печать на нейлоне следует осуществлять из герметичной сушильной камеры или в сушильной печи с подогревом и проходным конвейером. Это становится всё более важным по мере увеличения времени печати, влажности в помещении и стоимости детали.
Как долго следует сушить нейлоновую нить?
Единого универсального значения не существует, поскольку время сушки зависит от семейства полимеров, исходного уровня влажности, массы катушки и фактической температуры внутри сушильной камеры. Однако для практических рабочих процессов FDM, от 4 до 12 часов охватывает большую часть полезного диапазона.
Используйте нижний диапазон, если катушка подвергалась воздействию влаги лишь кратковременно, а признаки повреждения незначительны. Используйте верхний диапазон, если слышны щелчки, на стенках катушки видна пена или известно, что катушка пролежала в открытом виде во влажном помещении в течение нескольких дней или недель.
Ошибки при выборе температуры сушки, которых следует избегать
Слишком низкая температура сушки
Это самая распространённая ошибка. Сушилка, подходящая для PLA, может не обеспечивать температуру, необходимую для печати из нейлона. Катушка на ощупь тёплая, но печатный объект по-прежнему ведёт себя как влажный нейлон.
Слишком высокая температура сушки
Перегрев может привести к деформации краев катушки, уплотнению намотки или возникновению проблем с подачей материала. По возможности придерживайтесь рекомендаций производителя нити, особенно в случае наполненных или специальных марок.
Игнорирование реабсорбции в печатных изданиях
Если вы полностью высушите катушку, а затем оставите её на открытом месте рядом с принтером на время длительной ночной печати, качество печати всё равно может ухудшиться в ходе работы. Использование сушильного шкафа решает эту проблему более эффективно, чем просто многократная предварительная сушка.
Оптимальный способ хранения после сушки
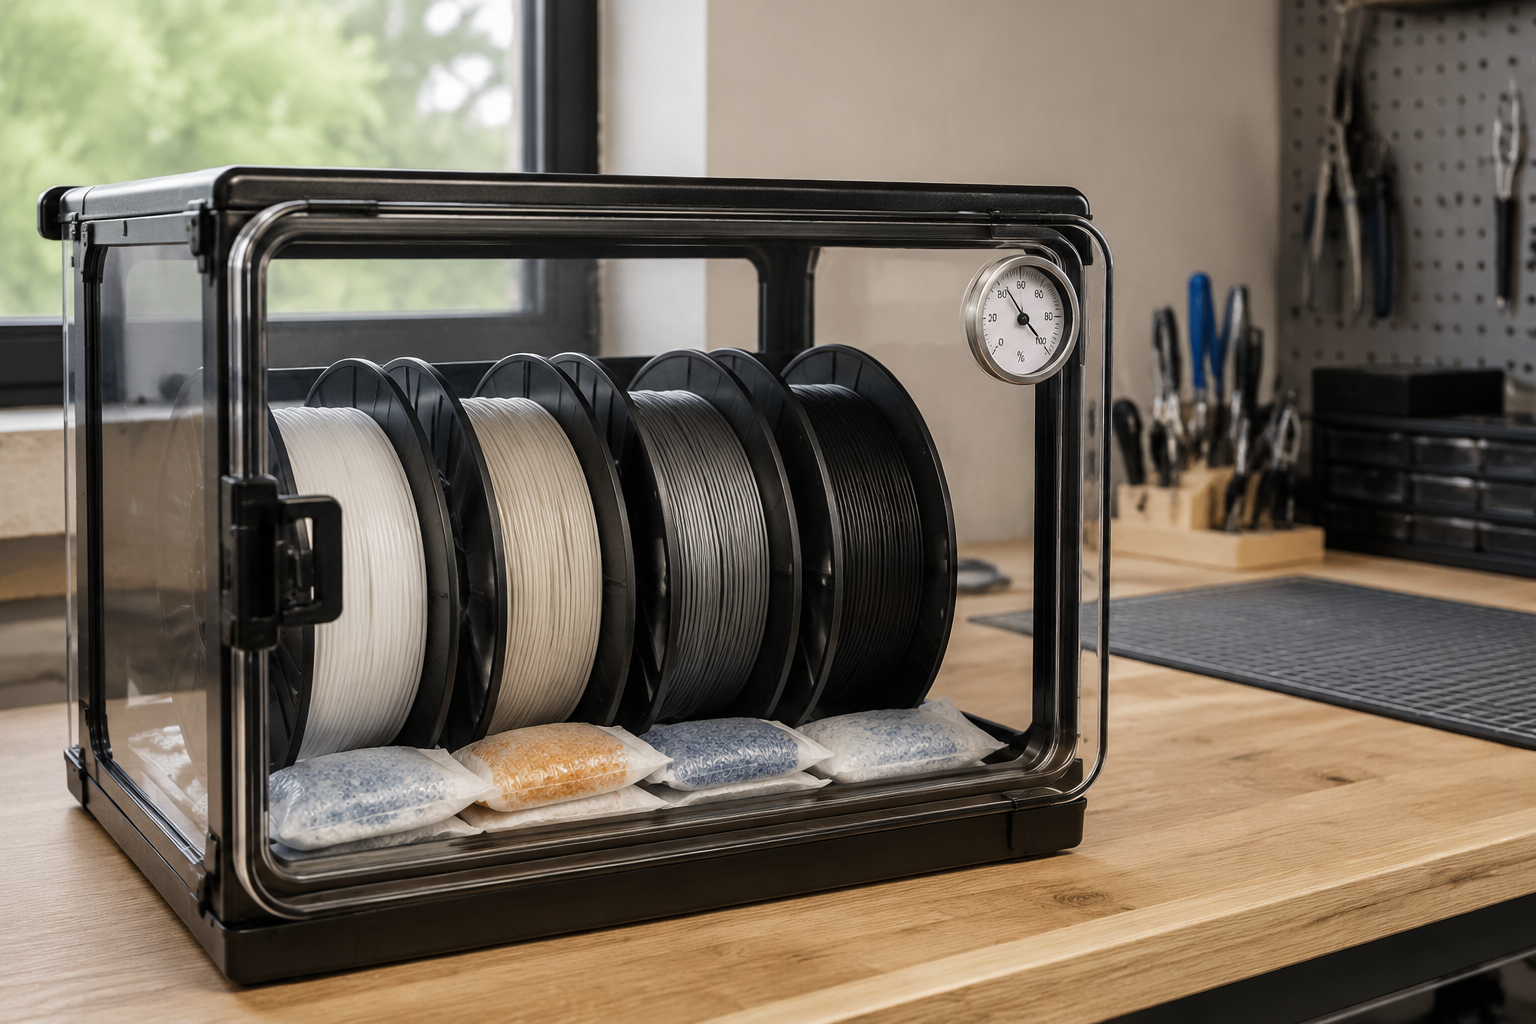
Цель состоит в том, чтобы избежать повторения полных циклов сушки, если в этом действительно нет необходимости. Как только катушка высохнет, немедленно переместите её обратно в герметичную среду.
- После каждой сессии печати храните нейлон в герметичных пакетах или закрытых контейнерах
- Используйте свежие пакеты с осушителем, а не отработанные
- По возможности держите гигрометр в больших ящиках для хранения
- На каждой катушке укажите марку материала и дату последней сушки
- Печать непосредственно из сушильной камеры для длинных или дорогостоящих деталей
Сухой нейлон против мокрого нейлона: что меняется?
Сухой нейлон, как правило, обеспечивает более гладкие стенки, лучшее слияние слоев, более стабильные размеры и меньшее образование нитей. Мокрый нейлон зачастую также позволяет изготовить деталь, но конечный результат выглядит хуже и имеет худшие эксплуатационные характеристики. Именно поэтому контроль влажности является одновременно вопросом качества и вопросом механических характеристик.
Если вы сравниваете нейлон с другими филаментами, подходящими для инженерных целей, полезно также рассмотреть более общие компромиссы между свойствами материалов, такие как жесткость, термостойкость, чувствительность к влаге и простота обработки. Среди соответствующих сравнений на этом сайте можно отметить следующие: PLA, PETG и ABS и более подробная Руководство по устранению деформаций при 3D-печати.
Когда одной сушки недостаточно
Некоторые сбои при печати на нейлоне объясняют впитыванием воды, хотя на самом деле проблема кроется в другом. Если катушка сухая, но детали по-прежнему скручиваются, раскалываются или теряют точность, следует проверить следующие параметры: температуру камеры, стабильность корпуса, адгезию первого слоя и способность принтера стабильно поддерживать настройки, специфичные для нейлона. Если вы все еще выбираете оборудование, это руководство по Лучшие 3D-принтеры для инженерных материалов помогает вам сравнить камеру, хот-энд и возможности сушки в комплексе.
| Ситуация | Рекомендуемые действия |
|---|---|
| Новая катушка для изготовления деталей или конструкционных элементов | Высушите его перед первой полноценной печатью |
| Лопающаяся насадка и покрытые пеной стены | Перед повторной настройкой параметров резака необходимо снова просушить катушку |
| Длинная ночная рубашка из нейлона с принтом | Во время работы используйте активный осушитель или герметичный бункер для подачи материала |
| Неодинаковая прочность деталей в разных партиях | Унифицировать время сушки, условия хранения и отслеживание воздействия |
| Выбор оборудования для печати на инженерном нейлоне | Проверьте работоспособность камеры принтера, сушилки и экструдера одновременно |
Нужна помощь в выборе подходящего сорта нейлона или технологии производства? Если вы сравниваете детали из PA6, PA12, нейлона с углеродным волокном, нейлона, изготовленные по технологии MJF, или обработанные на станках инженерные пластики, наша команда поможет подобрать материал и технологический процесс в соответствии с фактическими требованиями к вашей детали. Свяжитесь с нами для получения рекомендаций по применению или коммерческого предложения.
Related Reading
- Услуги по 3D-печати
- Руководство по устранению деформаций при 3D-печати
- Справочник по пластиковым материалам
Часто задаваемые вопросы
Почему нейлон необходимо просушить перед печатью?
Нейлон поглощает влагу из воздуха. В процессе экструзии эта влага может приводить к образованию пузырей, появлению нитей, шероховатости поверхности, слабой сцепке слоев и нестабильности габаритов.
Как определить, что нейлоновая нить ещё влажная?
Растрескивание у сопла, появление пузырьков, чрезмерное образование нитей, мутный материал, неровные слои и снижение прочности — вот наиболее распространенные признаки. Проверка влажности и ведение журнала контролируемой сушки являются более надежными методами для производственных целей.
При какой температуре следует сушить нейлоновую нить?
PA6 обычно сушат при температуре около 70–80 °C, а PA12 — около 55–70 °C, тогда как для наполненных нейлонов температура, как правило, соответствует диапазону, указанному поставщиком данного сорта. Перед нагревом необходимо уточнить точные данные из технического паспорта катушки и нити.
Сколько времени требуется для высыхания нейлоновой нити?
Для многих катушек требуется примерно 4–12 часов в зависимости от марки материала, массы катушки, уровня влажности и фактической температуры сушилки. Для влажного PA6 обычно требуется время, близкое к верхней границе этого диапазона.
Должен ли нейлон оставаться сухим во время печати?
Yes. Long prints or humid rooms can allow nylon to reabsorb moisture, so a dry box or sealed feed path helps maintain consistent extrusion and layer bonding.
Можно ли сушить нейлоновую нить в обычной духовке?
Только при условии, что температура остается стабильной и подтверждена независимыми измерениями. Перегрев может привести к повреждению катушки или деформации нити, поэтому использование специальной сушилки для нити, как правило, является более безопасным вариантом.
Запросить опоры для 3D-печати из нейлона
Укажите тип нити, размер детали, процесс печати, историю сушки, а также требуемые показатели прочности или точности размеров.