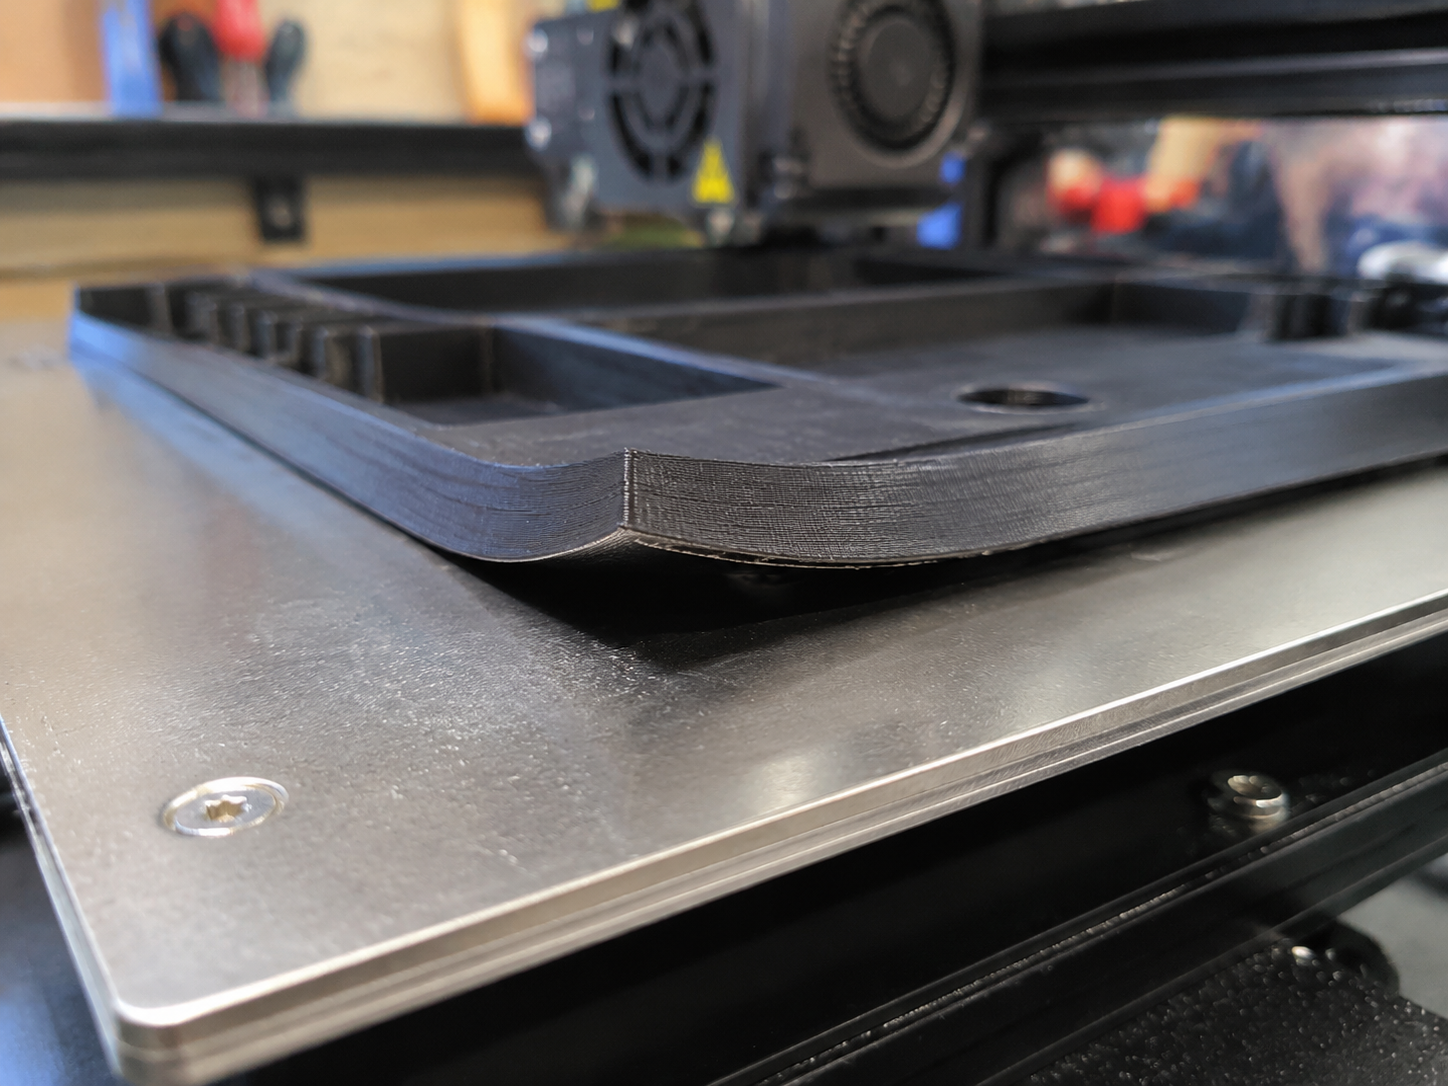
Надежное устранение деформации при 3D-печати начинается с разграничения проблем, связанных с усадкой, адгезией и условиями печати. Деформация — главная причина неудачной печати в технологии FDM. Вы тратите часы на настройку задания, уходите, а когда возвращаетесь, обнаруживаете, что углы отклеились от рабочей платформы, слои сместились или — в худшем случае — деталь полностью отскочила посреди печати. Для инженеров и производителей, использующих технологию FDM для изготовления функциональных прототипов или деталей конечного назначения, деформация — это не просто косметический недостаток: она нарушает точность размеров и может сделать деталь непригодной для использования.
В данном руководстве объясняются физические принципы деформации, приводится классификация материалов по степени риска деформации, а также предлагается систематический алгоритм устранения неполадок — от подготовки рабочей платформы и настроек печати до проектирования кожуха и передовых стратегий замены материалов. Если нейлон является одним из проблемных материалов в вашем рабочем процессе, наше Руководство по сушке нейлоновых нитей является практичным помощником, поскольку влажность и термические нагрузки часто возникают одновременно.
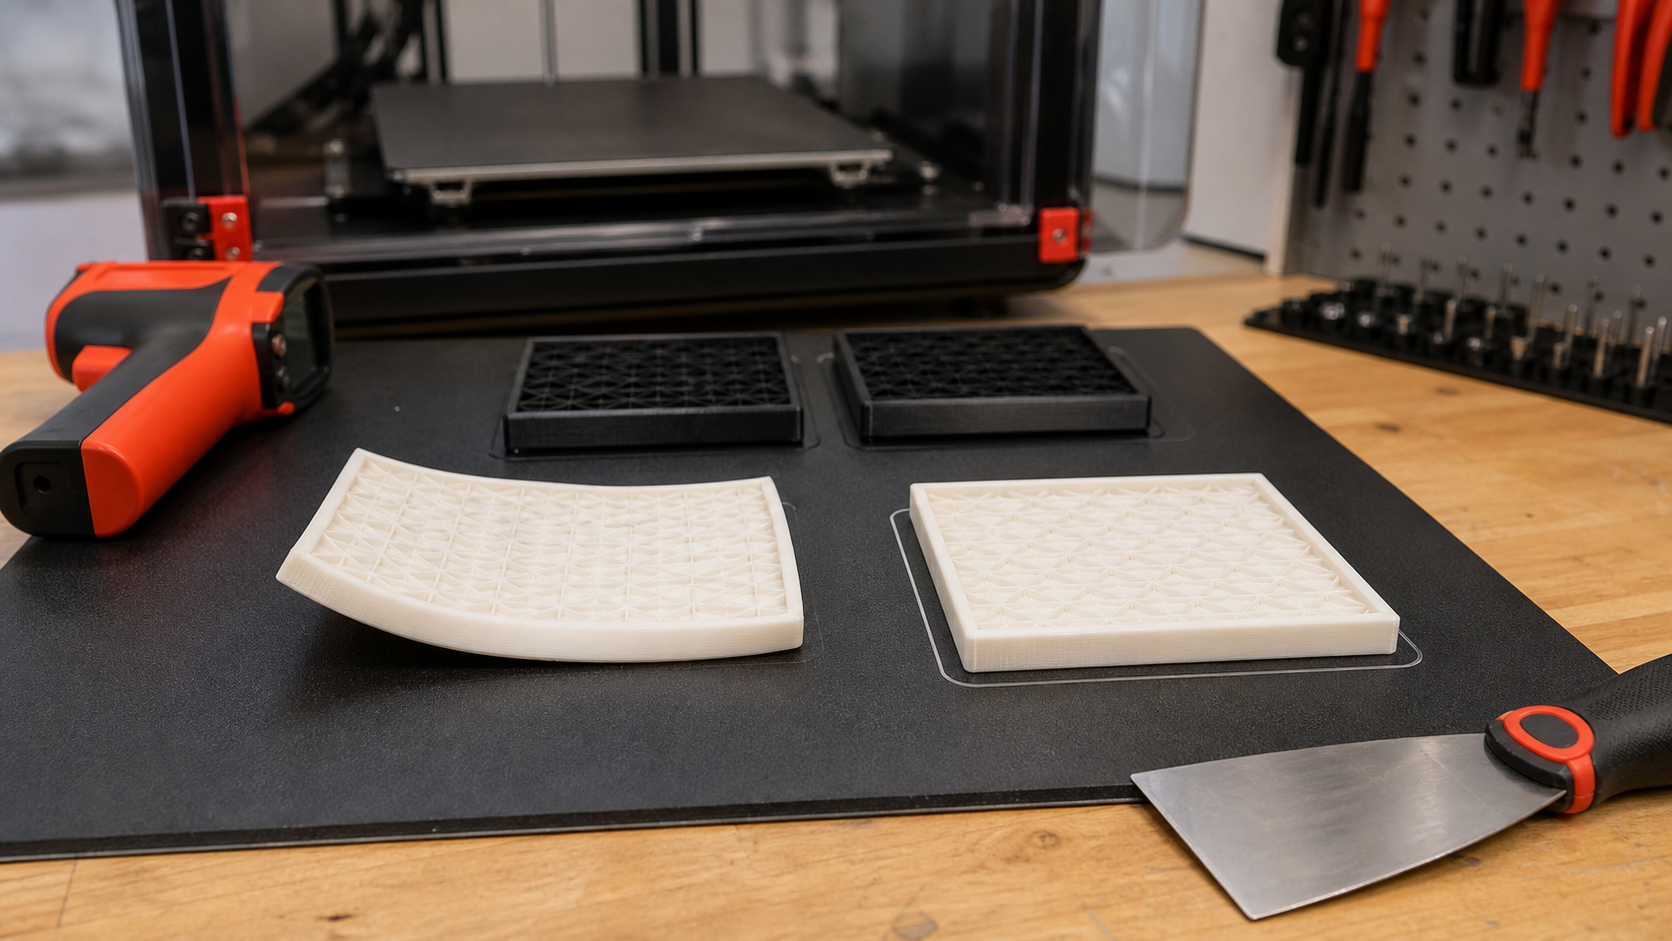
Почему при печати по технологии FDM возникает коробление: физические причины
Деформация вызвана термическим усадкой. Когда экструдированная нить выходит из сопла при температуре 200–300 °C и остывает до температуры окружающей среды (20–40 °C), она сжимается. Проблема заключается в том, что охлаждение происходит неравномерно: нижние слои, соприкасающиеся с нагреваемой платформой, остывают медленнее, чем верхние слои, находящиеся под воздействием окружающего воздуха. Это приводит к образованию температурного градиента — и, как следствие, к появлению внутренних напряжений. Когда эти напряжения превышают силу сцепления с платформой, углы детали приподнимаются. Та же самая усадка является одной из причин, по которой детали, изготовленные по технологии FDM, не соответствуют заданным размерам, что мы подробно рассматриваем в нашей Руководство по допускам в 3D-печати.
| Фактор | Механизм | Влияние на деформацию |
|---|---|---|
| Коэффициент теплового расширения (CTE) | Материал дает усадку при охлаждении от температуры экструзии до температуры окружающей среды | Материалы с высоким коэффициентом теплового расширения (ABS, нейлон, поликарбонат) сильно деформируются; материалы с низким коэффициентом теплового расширения (PLA, PETG) — менее подвержены деформации |
| Дифференциальная скорость охлаждения | Верхние слои остывают быстрее, чем слои, прилегающие к основанию | Основной фактор — создает изгибающий момент в углах |
| Отрыв от ложа | Деталь отрывается от рабочей поверхности, когда внутреннее напряжение превышает силу сцепления | Спусковое событие — напряжение нарастает до тех пор, пока связь не разорвется |
| Усадка при кристаллизации (полукристаллические полимеры) | Нейлон, PEEK и полипропилен (PP) подвергаются объемному сжатию в результате фазового перехода | Добавляет 1–31 TP3T дополнительной усадки помимо термической усадки |
| Течения воздуха в помещении / сквозняки | Неравномерное охлаждение приводит к локальным концентрациям напряжений | Усиливает дифференциальное охлаждение; корпус исключает |
| Геометрия детали (острые углы, большая площадь основания) | Напряжение концентрируется в углах; на больших плоских участках усадка накапливается в большей степени | Наибольшее коробление наблюдается у крупных деталей с острыми углами |
Риск деформации материала: рейтинг
| Материал | Риск деформации | Температура кровати | Требуется ли корпус? | Лучшее покрытие для кровати |
|---|---|---|---|---|
| PLA | Очень низкий | 50–60 °C | Нет | Гладкий PEI, текстурированный PEI, синяя лента |
| PETG | Низкий | 70–85 °C | Нет (приложение способствует обеспечению единообразия) | Текстурированный PEI, приклеивание к гладкому PEI (разделительный слой) |
| TPU | Низкий–умеренный | 40–60 °C | Нет | PEI гладкий, клей-карандаш |
| ABS | Высокий | 95–110 °C | Да — обязательно | Гладкий ПЭИ + корпус, нагретый до 45 °C+ |
| ASA | Высокий | 95–110 °C | Да — обязательно | PEI гладкий + корпус |
| Нейлон (PA6, PA12) | Очень высокий | 80–100 °C | Да — настоятельно рекомендуется использовать отапливаемый корпус | Гаролит (G10), клей-карандаш на основе ПВА, Magigoo PA |
| Поликарбонат (PC) | Очень высокий | 110–130 °C | Да — обогреваемый корпус необходим | PEI гладкий + клей-карандаш, BuildTak, Magigoo PC |
| PP | Extreme | 85–100°C | Enclosure helps | PP-specific tape, PP sheet on bed |
| PEEK / PEI (Ultem) | Extreme | 130–160°C | Heated chamber 80–120°C mandatory | PEI sheet, specialty high-temp adhesives |
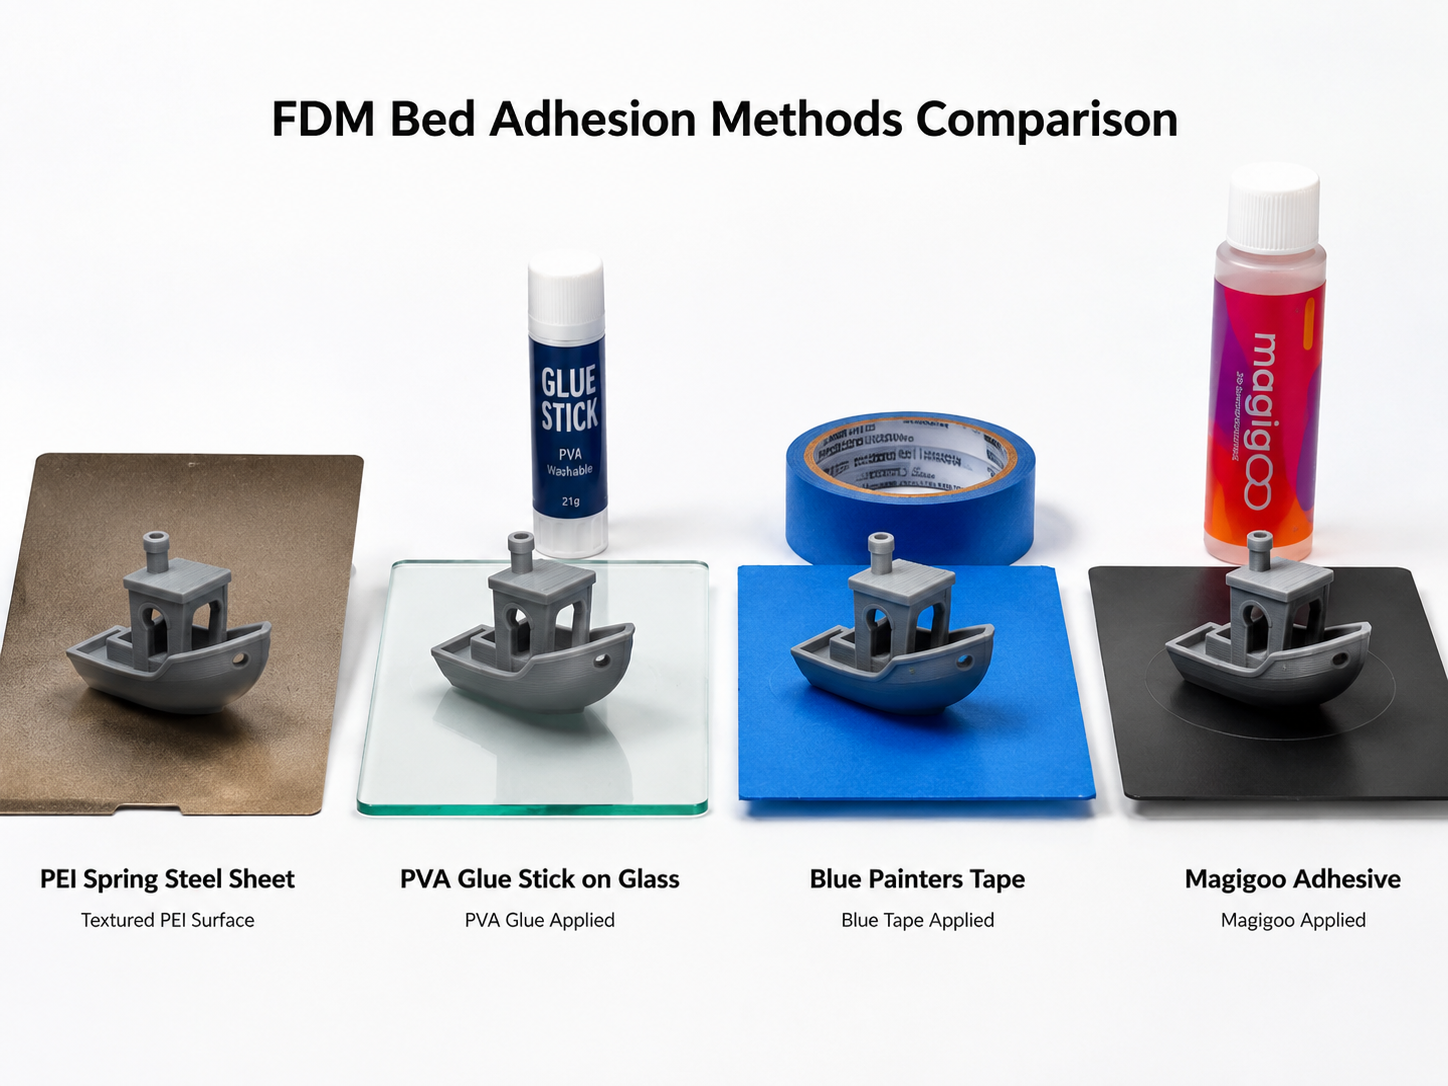
Fix #1: Bed Preparation & Adhesion
The single most effective warping countermeasure is maximizing first-layer adhesion. A part that bonds perfectly to the bed cannot lift — regardless of internal stress.
Bed Surface Selection by Material
| Поверхность | Лучшее для | Adhesion Strength | Release | Долговечность |
|---|---|---|---|---|
| Smooth PEI (spring steel) | PLA, ABS, ASA, PETG, PC | ★★★★★ | Flex plate — pops off when cooled | Excellent (100s of prints) |
| Textured PEI | PETG, TPU, PLA | ★★★★☆ | Flex plate — easy release | Превосходно |
| Garolite (G10/FR4) | Nylon (PA), PC, ABS | ★★★★★ | Self-releases when cooled | Очень хорошо |
| Glass + adhesive | ABS, ASA (with glue stick/PVA) | ★★★☆☆ | Water-soluble glue — soak off | Indefinite (glass), replenish glue |
| BuildTak / similar | General purpose | ★★★★☆ | Moderate — may require scraping | Good (20–50 prints) |
| PP tape / PP sheet | PP (only PP bonds to PP) | ★★★☆☆ | Peel off | Disposable (single-use) |
Quick Adhesion Checklist
- Clean the bed — Isopropyl alcohol (90%+) wipe before every print; dish soap + warm water weekly for PEI
- Level the bed — Automatic bed leveling (BLTouch, CR Touch) is not optional for warp-prone materials; run mesh before every job
- Set Z-offset correctly — First layer should be slightly squished (0.1–0.15 mm lower than slicer default); too high = no adhesion
- Use adhesive where appropriate — PVA glue stick for ABS/ASA on glass; Magigoo PA for nylon; hairspray as a last resort
- Preheat soak — Let the bed sit at target temperature for 5–10 minutes before starting print; thermal expansion stabilizes
- No drafts — Close windows, turn off ceiling fans, avoid HVAC vents near printer
Fix #2: Enclosure & Thermal Management
An enclosure is the single biggest upgrade you can make for warp-prone materials. It traps heat around the print, reducing the thermal gradient between layers and allowing the entire part to cool gradually — rather than the top layers quenching to room temperature while the bottom stays at bed temperature.
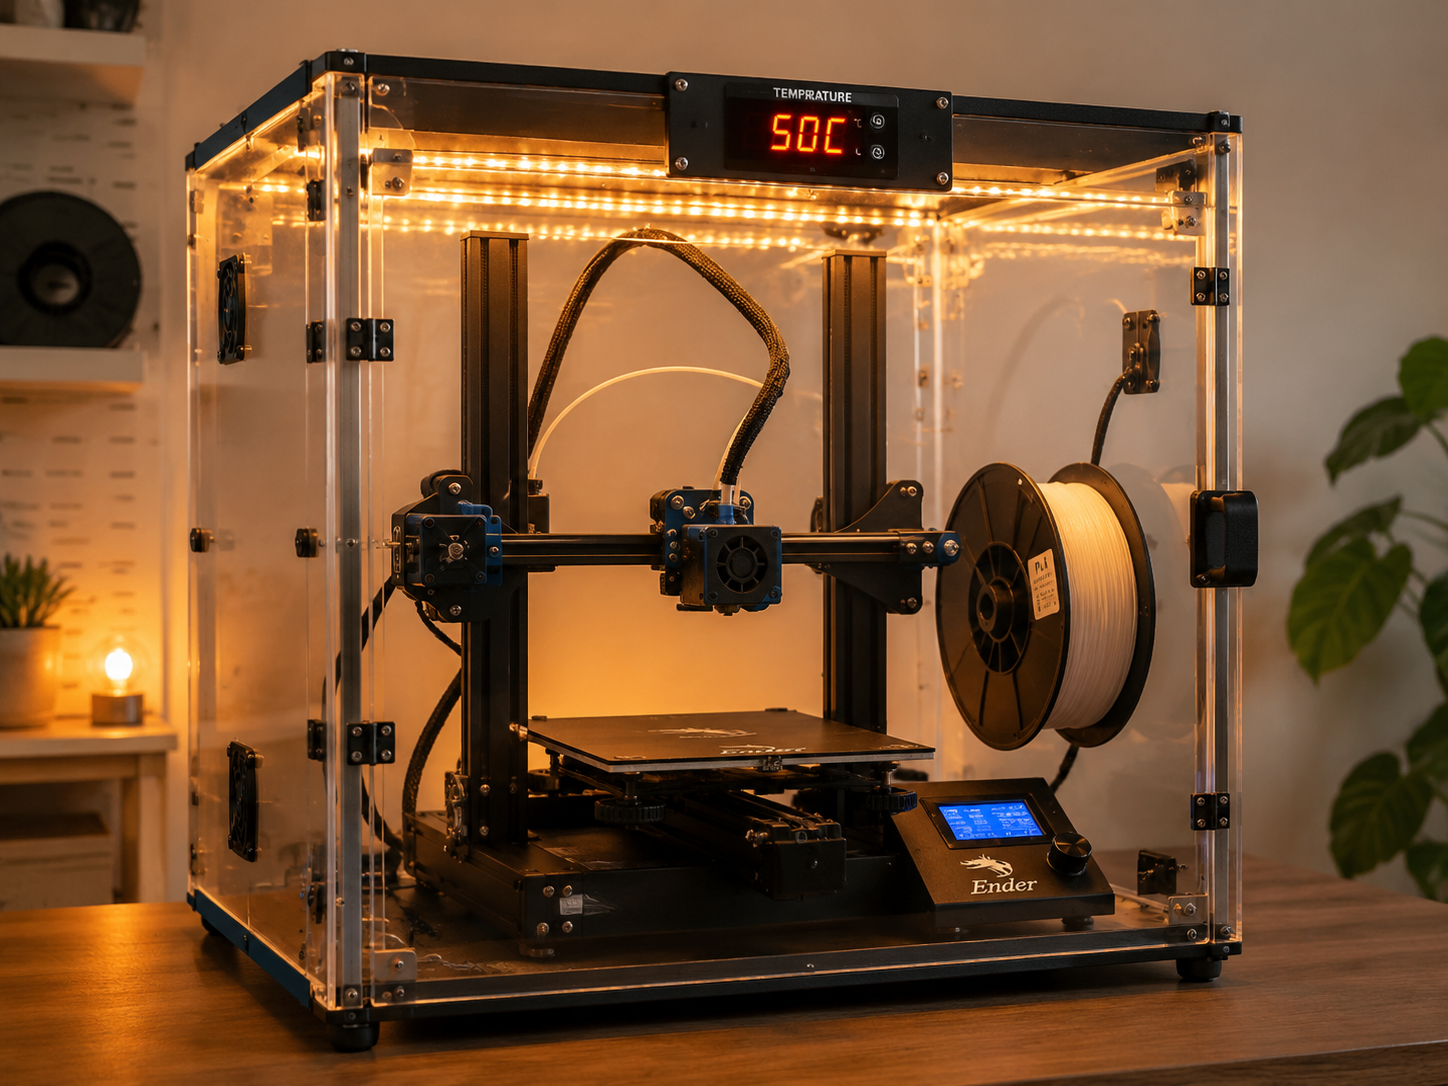
| Enclosure Type | Chamber Temp (Typical) | Стоимость | Materials Enabled |
|---|---|---|---|
| DIY cardboard / photo tent | 30–40°C | $0–$30 | ABS (small parts), ASA |
| Soft fabric enclosure (Creality, Comgrow tent) | 40–50°C | $40–$80 | ABS, ASA, PC (small–medium) |
| Rigid panel enclosure (acrylic/aluminum) | 50–65°C | $100–$300 | ABS, ASA, PC, Nylon (moderate) |
| Actively heated enclosure | 65–120°C | $500+ | PC, Nylon, PEEK, PEI, PPSU |
Key tip: Even a passive enclosure — just a draft shield — can reduce warping by 60–80% for ABS and ASA. If you’re only printing PLA or PETG, an enclosure can actually cause heat creep issues in the hotend; leave the door open or top off for those materials.
Fix #3: Slicer Settings That Fight Warping
| Настройка | Рекомендация | Why It Works |
|---|---|---|
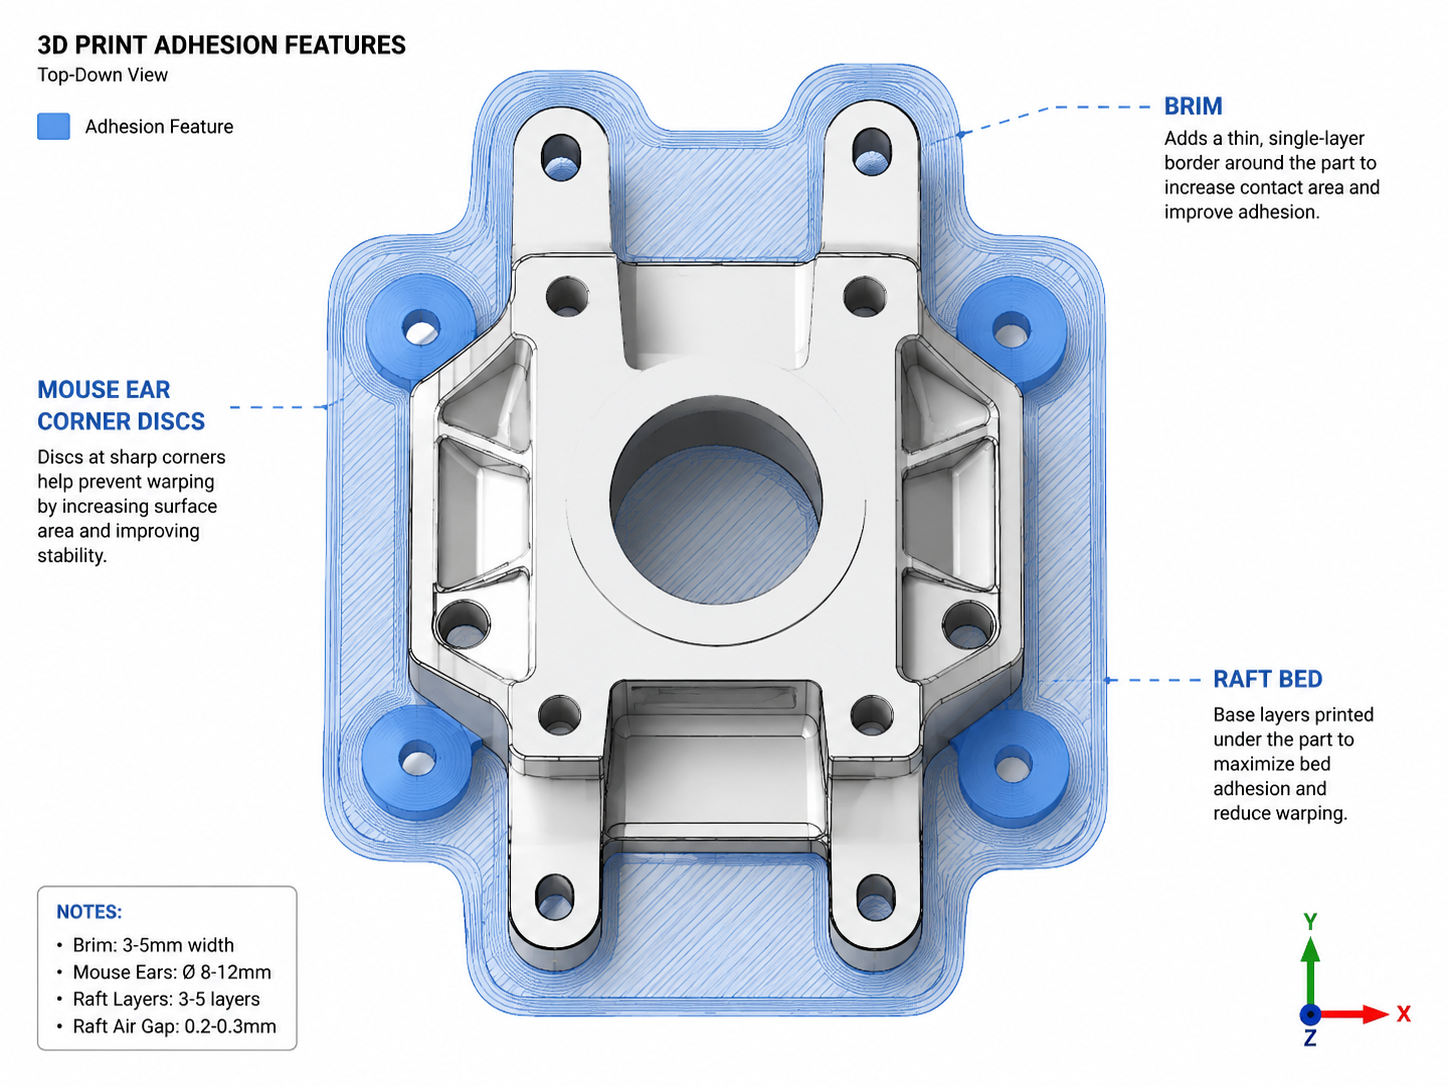
| Brim | 5–10 mm width, 0 mm gap | Increases effective bed contact area by 300–500%, distributing corner stress over a larger footprint |
| Raft | 2–3 layers, 0.2 mm air gap | Absorbs thermal stress in the raft rather than the part; last resort for extreme materials (PC, Nylon) |
| Mouse ears / corner discs | 8–12 mm diameter discs at all sharp corners (CAD or slicer plugin) | Rounds sharp corners at the bed interface; stress concentration reduced by 60–80% |
| First layer height | 0.2–0.3 mm (thicker than default) | Thicker first layer tolerates slight bed unevenness and increases extrusion volume for better adhesion |
| First layer speed | 15–25 mm/s (slow) | Gives filament time to bond to bed surface; fast first layers rip up before adhesion sets |
| First layer width / extrusion | 120–150% extrusion width | Wider, thicker first-layer lines create stronger mechanical bond with bed texture |
| Вентилятор охлаждения | OFF for first 3–5 layers; 10–30% max for ABS/ASA/PC | Part cooling fan is a localized draft — the enemy of warp-prone materials |
| Infill density | 15–25% (lower is better for warping) | Dense infill adds material volume → more shrinkage stress. Use gyroid pattern for even stress distribution |
| Wall count / perimeters | 2–3 walls (standard); avoid excessive perimeters | More walls = more material shrinking; balance with infill |
Fix #4: Design for No-Warp
Sometimes the best fix happens in CAD, not in the slicer. If you control the part design, these changes eliminate warping at the source:
- Fillet or chamfer all bed-contact corners — Replace sharp 90° corners with minimum R3 fillets; stress concentration drops exponentially with radius
- Avoid large flat bottom surfaces — Add ribs, recesses, or texturing to break up continuous bottom areas larger than 100×100 mm
- Thin-wall hollowing — Thick solid sections (>5 mm) retain heat longer, increasing thermal gradient; core out thick areas where structurally acceptable
- Balanced wall thicknesses — Uneven wall thicknesses cool at different rates, creating warping vectors that twist the part
- Split large parts — A 300 mm flat plate will warp; two 150 mm plates joined mechanically will not. Design for assembly.
- Orient for minimal bed footprint — Tall, narrow parts warp less than short, wide ones because there’s less bed-contact area to peel
Troubleshooting Flowchart: Systematic Warping Diagnosis
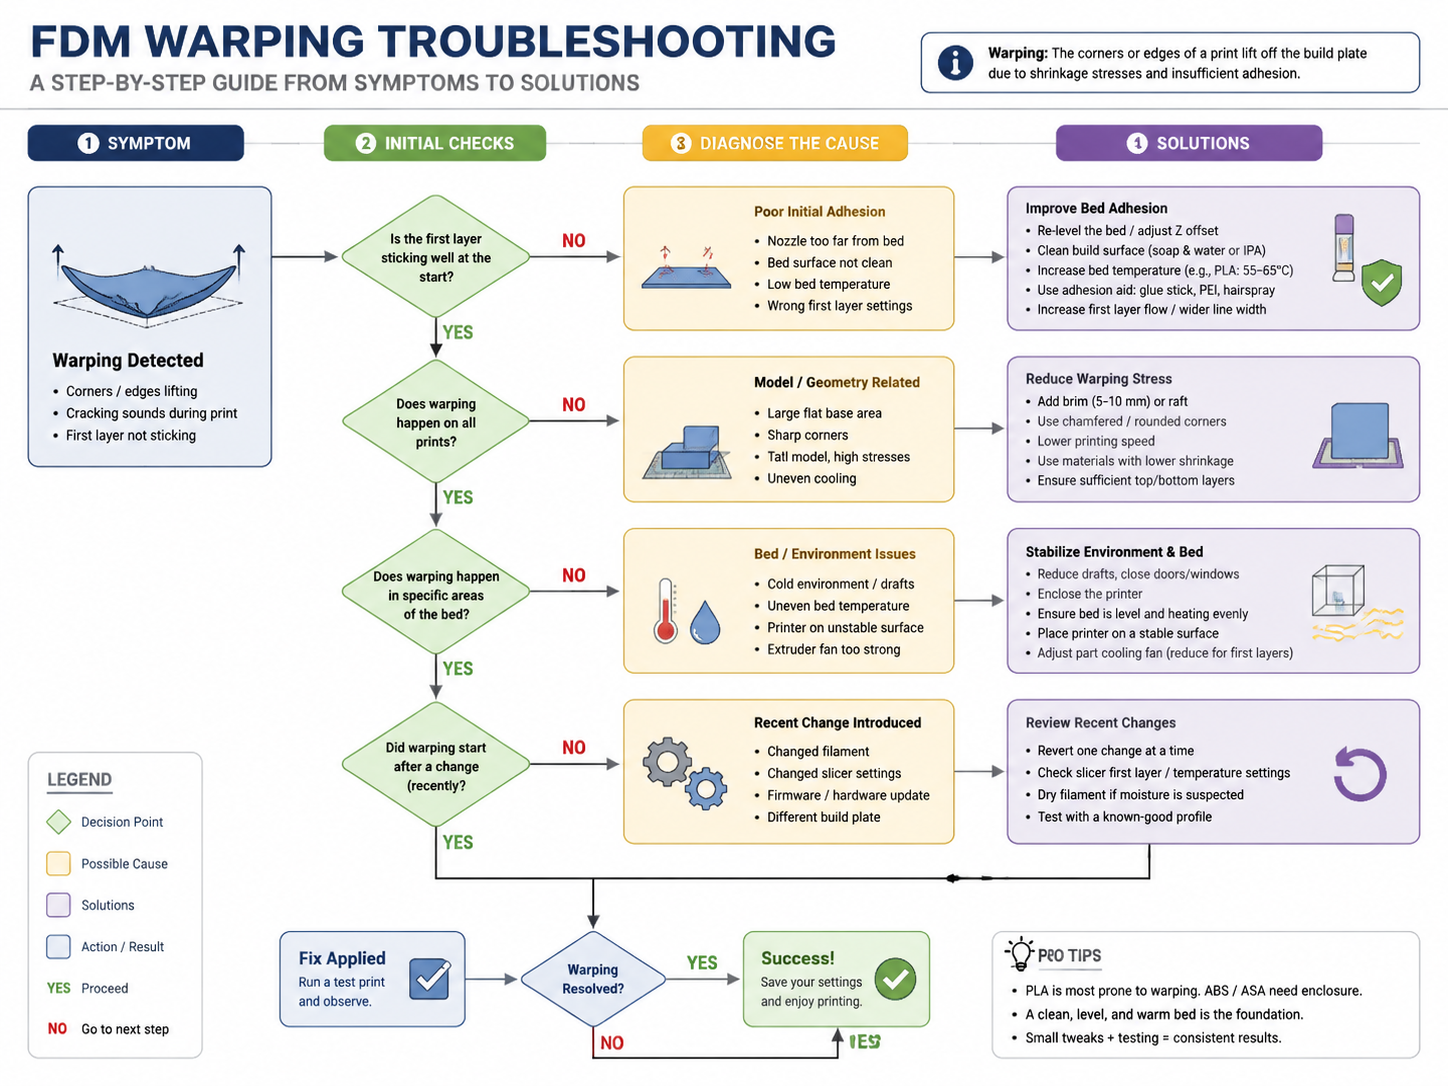
| Symptom | Вероятная причина | First Action | If Not Fixed |
|---|---|---|---|
| Corner lift (all corners) | Bed adhesion insufficient | Clean bed + increase bed temp by 5°C | Add brim + enclosure |
| One corner lifts (others fine) | Bed leveling uneven; draft from one direction | Re-level bed; add mouse ears at that corner | Block draft source |
| Part completely detaches mid-print | Severe adhesion failure or nozzle collision | Clean bed; check Z-hop enabled (0.2 mm); reduce bed temp 5°C (elephant foot overload) | Switch to raft |
| Warping starts at layer 10+ | Internal stress accumulation beats adhesion over time | Reduce infill %; enable enclosure; reduce fan speed | Switch to lower-warp material |
| Delamination + warping together | Layer adhesion poor (low nozzle temp) | Increase nozzle temp +10°C | Dry filament (moisture reduces layer bonding) |
| Warping only with specific filament brand | Material formulation difference | Run temp tower; adjust bed temp ±10°C | Try different brand or add adhesion promoter |
Advanced: Warping-Resistant Material Alternatives
If you’ve exhausted every fix and your part still warps, the material itself may be the problem. Consider these lower-warp alternatives that deliver similar mechanical properties:
| Warp-Prone Material | Lower-Warp Alternative | Trade-off |
|---|---|---|
| ABS | ASA-CF (carbon-fiber filled) | Higher cost; abrasive — needs hardened nozzle |
| Нейлон (PA6) | PA12-CF or PA6-CF (carbon-fiber nylon) | CF-filled variants shrink 60–80% less; cost 2–3× higher; hardened nozzle required |
| PC (polycarbonate) | PC-ABS blend or PC-CF | PC-ABS reduces warping dramatically; slightly lower HDT |
| PP | PP-GF (glass-filled polypropylene) | Glass fiber reduces shrinkage by ~50%; still needs PP adhesion strategy |
When to Call It: Accepting Warping as a DFAM Constraint
FDM has inherent limitations. If you need sub-0.05 mm flatness across parts larger than 150 mm, consider these alternatives:
- Print oversized + CNC post-machine — Leave 0.5–1 mm stock on critical surfaces, then machine to final tolerance
- Print in sections + bond — Split large parts into smaller, warp-resistant segments; solvent-weld (ABS/ASA) or epoxy-bond
- Switch to SLS or MJF — Powder-bed fusion technologies have near-zero warping because the powder bed acts as a uniform thermal environment; nylonplastic.com offers MJF services for production-grade nylon parts with ±0.3% dimensional accuracy
Need warp-free engineering parts? Our MJF (Multi Jet Fusion) service produces production-grade nylon parts with ±0.3% dimensional accuracy and zero warping — no enclosure, no brim, no troubleshooting required. Свяжитесь с нами for a quote or upload your CAD file for instant DFM feedback.
Related Reading
Часто задаваемые вопросы
Смотрите наш Сравнение полипропилена и нейлона для получения подробной информации о классе и характеристиках объекта.
Почему детали, напечатанные на 3D-принтере, деформируются?
Деформация возникает из-за неравномерного охлаждения и внутренних напряжений усадки. Проблема может усугубляться наличием больших плоских поверхностей, острых углов, плохой адгезией к рабочей платформе, низкой температурой камеры и материалами с высокой усадкой.
Как можно уменьшить деформацию при 3D-печати?
Следует использовать стабильную подготовку платформы, подходящую температуру платформы, закрытый корпус, контролируемое охлаждение, бортик или угловые фиксаторы, сухую нить и ориентацию, позволяющую уменьшить площадь зон с высоким напряжением.
Чем больше тепла в постели, тем лучше?
Нет. Слишком высокая температура рабочей платформы может привести к размягчению нижних слоев или затруднить их удаление. Цель заключается в обеспечении стабильного температурного градиента и надёжной адгезии для конкретного материала и поверхности рабочей платформы.
Как влажность нити влияет на деформацию?
Влажная нить может приводить к образованию пузырьков и неравномерной экструзии, а также ухудшать сцепление слоев. Перед печатью следует просушить нейлон, ПК, ПЭТГ и другие материалы, чувствительные к влаге, и поддерживать их в сухом состоянии во время длительных заданий.
Что лучше использовать: плот или плоскодонку?
Сначала используйте бортик. Плоты требуют больше материала и времени и могут привести к образованию шероховатой поверхности дна; прибегайте к ним только в тех случаях, когда подготовка основания, контроль за пределами рабочей зоны и использование бортика не дают результата.
Помогает ли камера с подогревом полностью исключить коробление?
Стабильная камера с подогревом снижает температурные градиенты, но не устраняет все риски. По-прежнему необходимо контролировать кристаллизацию, влажность, геометрию, адгезию к слою и усадку, характерную для конкретного материала.
Request a 3D Printing Warping Review
Send the material, printer, chamber and bed conditions, part dimensions, orientation and photos of the failure for a focused troubleshooting review.

