3D-печать из нейлона: FDM против SLS для изготовления функциональных прототипов и мелкосерийного производства
Выбор между технологиями FDM (моделирование методом наплавления) и SLS (селективное лазерное спекание) для изготовления деталей из нейлона является одним из наиболее важных технологических решений в сфере аддитивного производства. В обеих технологиях используется нейлон, однако механические свойства, качество поверхности, свобода проектирования и структура затрат принципиально различаются.
Данное руководство помогает отсеять маркетинговый шум и предоставляет инженерам-заказчикам четкую основу для принятия решений. В нем рассматриваются технические особенности каждого процесса, приводится прямое сравнение характеристик, а также даются практические рекомендации по типичным областям применения в автомобилестроении, производстве промышленного оборудования и потребительских товаров.
Основы технологических процессов: как на самом деле работают технологии FDM и SLS
Понимание механических различий между этими двумя процессами позволяет объяснить большинство связанных с ними компромиссов между свойствами и качеством.
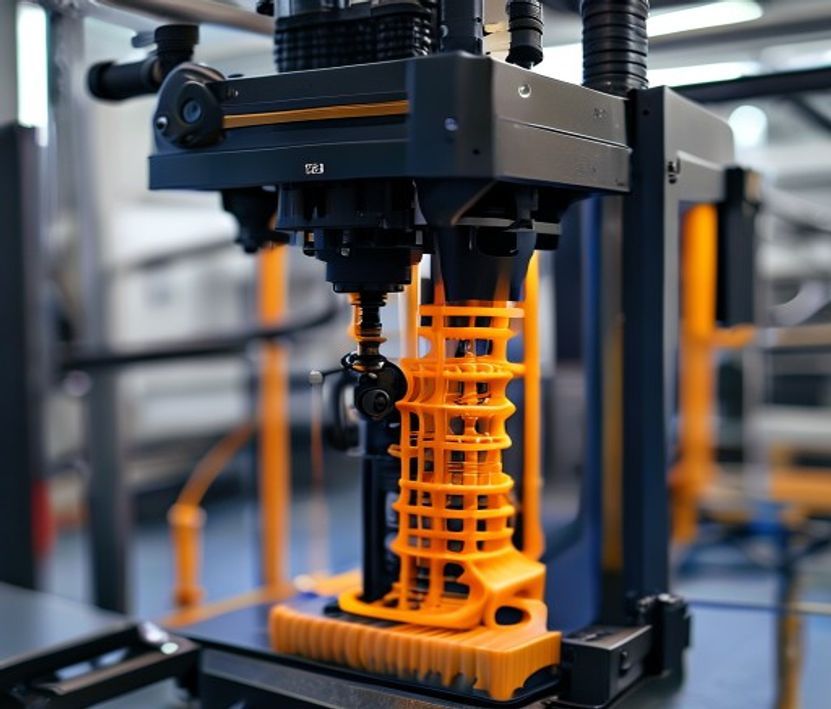
FDM (Fused Deposition Modeling) послойно выдавливает расплавленную нить нейлона через нагреваемое сопло (обычно при температуре 230–280 °C для нейлона). Детали формируются на нагреваемом столе, а опорные конструкции печатаются из того же материала или из отрывного нити. Связь между слоями обеспечивается в основном за счет тепловой диффузии, а не молекулярного сплавления, поэтому адгезия между слоями является основным слабым местом.
SLS (селективное лазерное спекание) с помощью мощного лазера происходит спекание частиц нейлонового порошка (как правило, PA12) в нагреваемой камере наслоения (обычно при температуре 170–190 °C). Опорные конструкции не требуются, поскольку неспеченный порошок служит опорой для выступающих элементов. Детали обладают полной плотностью во всех направлениях — они более изотропны, чем при FDM.
Сравнение механических свойств
В приведенной ниже таблице представлены характеристики прочности на разрыв, ударопрочности и термические свойства деталей из нейлона, изготовленных методами FDM и SLS, испытанных в соответствии со стандартами ISO. Указанные значения отражают типичные характеристики хорошо оптимизированных деталей.
| Недвижимость | PA12 SLS (типовые характеристики) | PA6 FDM (типичные характеристики) | PA6 FDM (оптимизированный) | Примечания |
|---|---|---|---|---|
| Прочность на разрыв (МПа) | 46-50 | 40-50 | 50-58 | SLS PA12 с ограниченной пористостью |
| Модуль упругости при растяжении (ГПа) | 1.7-1.9 | 1.5-1.8 | 1.7-2.0 | Аналогичный ассортимент |
| Удлинение при разрыве | 10-15% | 20-50% | 15-30% | FDM обладает большей пластичностью |
| Ударная вязкость по Изоду с надрезом (кДж/м²) | 4.5-6.0 | 3-5 | 5-8 | SLS лучше подходит для PA12 |
| Температура стеквания при давлении 1,82 МПа (°C) | 175-182 | 65-75 | 65-75 | SLS PA12 — значительно выше |
| Поглощение влаги (24 ч) | 0.5-1.0% | 5-8% | 5-8% | PA12 значительно превосходит |
| Изотропия | Высокий (90%+) | Низкий (60–70%) | Низкий | FDM с высокой степенью анизотропии |
| Шероховатость поверхности (Ra, мкм) | 6-12 | 8-15 | 5-10 | Поверхность SLS становится более гладкой после дробеструйной обработки |
Проектные ограничения: что может и чего не может каждый процесс
Помимо механических свойств, именно геометрические возможности каждого процесса определяют, для каких областей применения он может использоваться.
| Проектный коэффициент | FDM-нейлон | Нейлон SLS (PA12) | Победитель |
|---|---|---|---|
| Минимальная толщина стенки | 0,8 мм | 0,5 мм | SLS |
| Минимальный размер элемента | 0,5 мм | 0,3 мм | SLS |
| Требования к свесам | Требуется опора | Самонесущий | SLS |
| Внутренние каналы | Требуется опора | Печать на натуральных полых изделиях | SLS |
| Крупные детали (>300 мм) | Хорошо | Ограничено объемом печати | FDM |
| Допуски на размеры | ±0,3 мм | ±0,2 мм | SLS |
| Гладкая поверхность | Плохое качество (линии слоев) | Умеренный (неплотный пух) | SLS |
| Простота последующей обработки | Просто (песок, краска) | Умеренный (плавный пар) | FDM |
Затраты на материалы и экономика производства
Для закупщиков в сфере машиностроения, сравнивающих 3D-печать с ЧПУ или литьем под давлением, крайне важно понимать совокупную стоимость детали, а не только цену материала.
| Фактор затрат | FDM (нейлон) | SLS (PA12) | Примечания |
|---|---|---|---|
| Стоимость материалов ($/кг) | $45-80 | $60-110 | Порошок SLS стоит дороже |
| Стоимость оборудования (амортизация) | Низкий–средний | Высокий | Оборудование SLS стоит в 3–5 раз дороже |
| Отходы вспомогательных материалов | 10-30% | 0% (неиспользованный порошок, пригодный для повторного использования) | Преимущества технологии SLS при изготовлении сложных деталей |
| Работы по постобработке | Средний | Низкий–средний | Зависит от требований к поверхности |
| Эффективность пакетной обработки | Низкий (последовательная печать) | Высокие (детали, которые можно штабелировать) | SLS — лучший выбор для серийного производства |
| Лучшие курсы по экономике | Прототипы, крупногабаритные детали | Мелкие сложные детали, партии | Выбор процесса по геометрии |
Рекомендации для конкретных приложений
Выбор подходящего процесса зависит от требований вашего приложения — универсально лучшей технологии не существует.
| Заявка | Рекомендуемый порядок действий | Материал | Почему |
|---|---|---|---|
| Функциональные зубчатые передачи (сухая среда) | SLS или FDM PA6-CF | SLS PA12 или PA6-GF FDM | Прочность и износостойкость |
| Функциональные редукторы (с жидкостным/масляным смазыванием) | SLS PA12 | PA12 SLS | Химическая стойкость, низкое содержание влаги |
| Защелкивающиеся соединения и гибкие шарниры | FDM PA6 | Филамент PA6 для печати по технологии FDM | Пластичность, гибкость |
| Химикоустойчивые корпуса | SLS PA12 | PA12 SLS | Широкая химическая стойкость |
| Корпуса и крышки больших размеров | FDM PA6-GF30 | PA6-GF30 FDM | Крупноформатный, структурный |
| Компоненты, работающие при высоких температурах (>150 °C) | SLS PA12 | PA12 SLS | Температура HDT 175 °C по сравнению с 70 °C для технологии FDM |
| Мелкосерийное производство мостов | SLS PA12 | PA12 SLS | Отсутствие необходимости в инструментах, экономическая эффективность серийного производства |
| Прототипы на ранних этапах разработки | FDM PA6 | PA6 или PA66, технология FDM | Самая низкая стоимость, самые короткие сроки выполнения |
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
В каких случаях целесообразно использовать 3D-печать с использованием нейлона: FDM или SLS для изготовления функциональных прототипов?
3D-печать из нейлона: FDM против SLS для функциональных прототипов — это хороший вариант, когда быстрая итерация, сложная геометрия, низкая стоимость изготовления пресс-форм или мелкосерийное производство имеют большее значение, чем себестоимость одной детали, изготовленной методом литья.
Что следует учесть перед выбором метода 3D-печати из нейлона: FDM или SLS для изготовления функциональных прототипов?
Проверьте размер детали, свойства материала, качество обработки поверхности, допуск на размеры, тепловое воздействие, направление нагрузки и необходимость последующей обработки.
Как 3D-печать из нейлона (FDM и SLS) для изготовления функциональных прототипов сравнивается с ЧПУ-обработкой?
3D-печать позволяет быстро создавать сложные формы, в то время как обработка на станках с ЧПУ часто более эффективна для получения точных поверхностей, более жестких допусков и материалов производственного класса.
Что влияет на стоимость 3D-печати из нейлона: FDM или SLS для функциональных прототипов?
Стоимость зависит от материала, объема сборки, времени печати, высоты слоя, удаления поддержки, финишной обработки, контроля и количества деталей в сборке.

