Экономическое обоснование снижения веса автомобилей
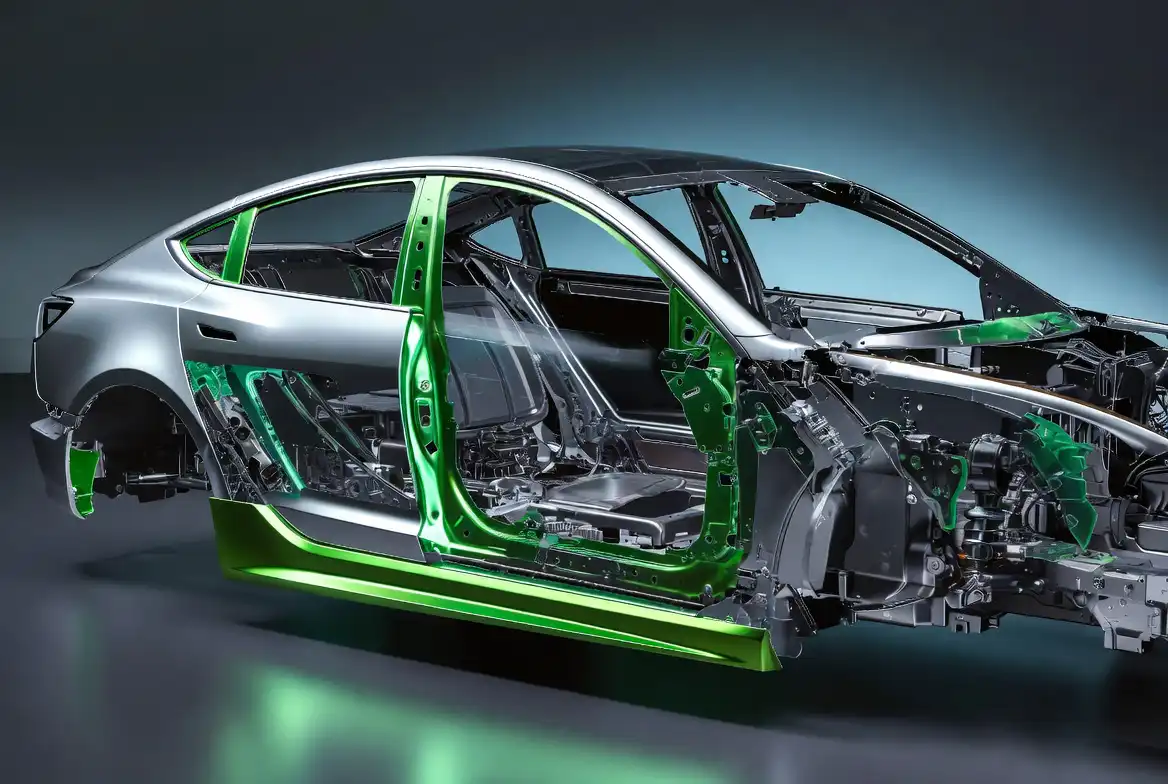
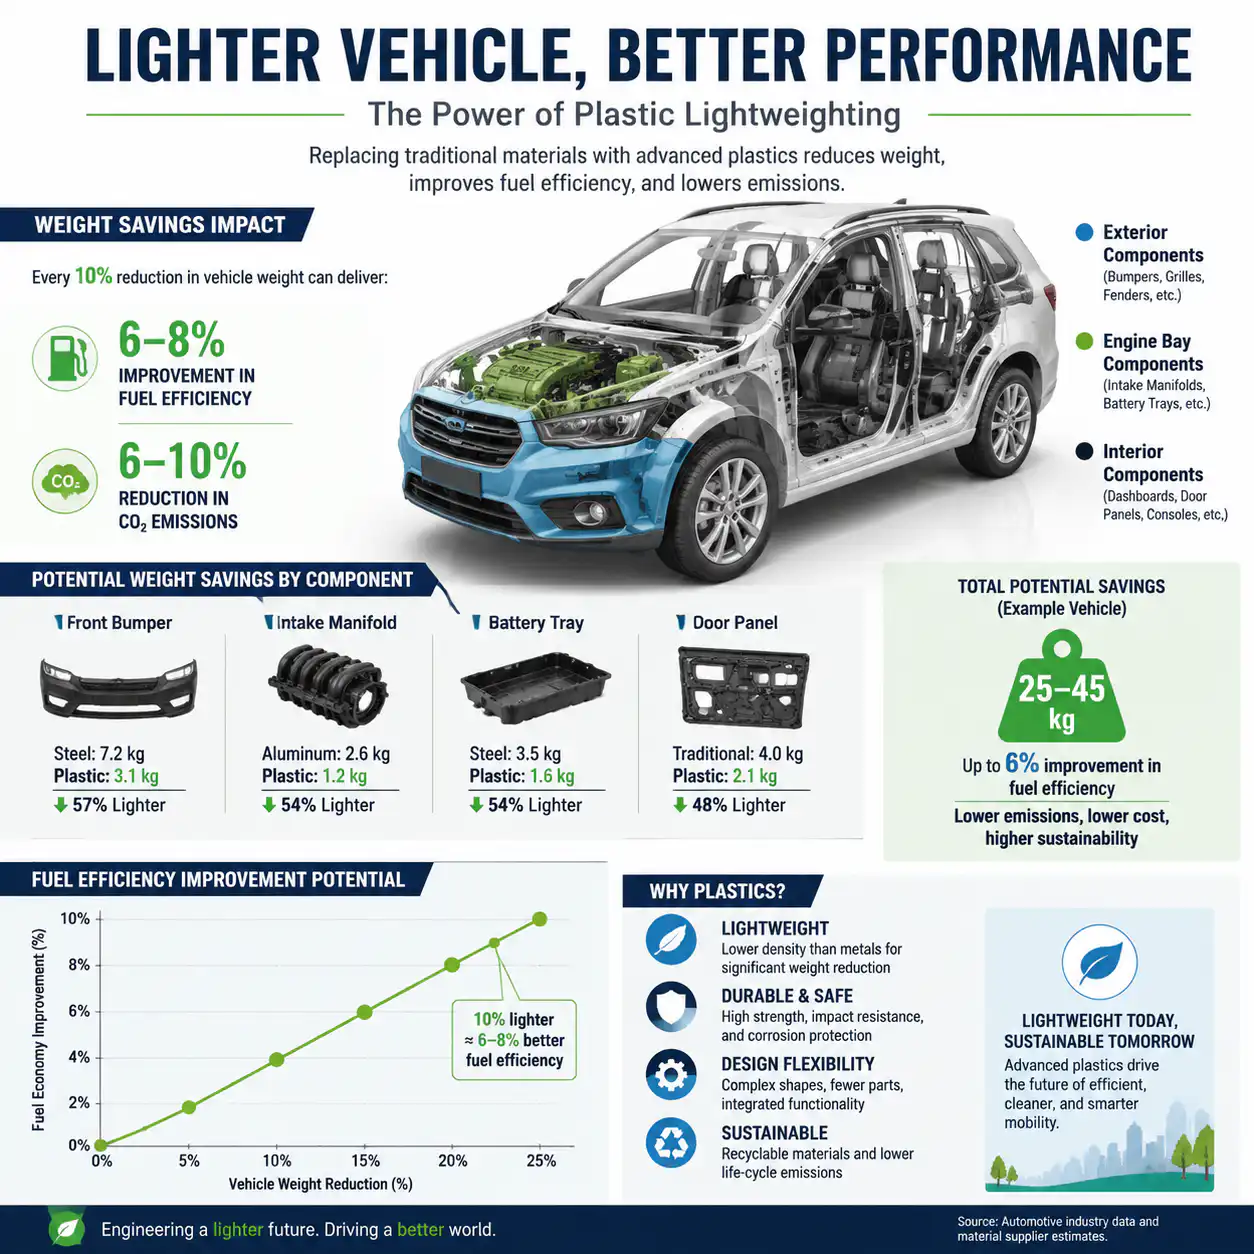
Снижение веса автомобильных пластиковых деталей превратилось из второстепенной меры по экономии веса в один из основных столпов стратегии автомобилестроения. Нормативные требования к топливной экономичности — в том числе стандарты CAFE (Corporate Average Fuel Economy) в США, требования к выбросам по стандарту «Евро-7» и целевые показатели расхода топлива «Фаза V» в Китае — устанавливают все более строгие ограничения на средний расход топлива по автопарку. Физические законы здесь хорошо известны: каждое снижение массы автомобиля на 10 % приводит к повышению топливной экономичности автомобилей с двигателями внутреннего сгорания примерно на 6–8 % и соответственно увеличивает запас хода электромобилей на аккумуляторном питании. Для электромобиля с запасом хода 400 км снижение массы на 100 кг означает увеличение запаса хода примерно на 6–8 км.
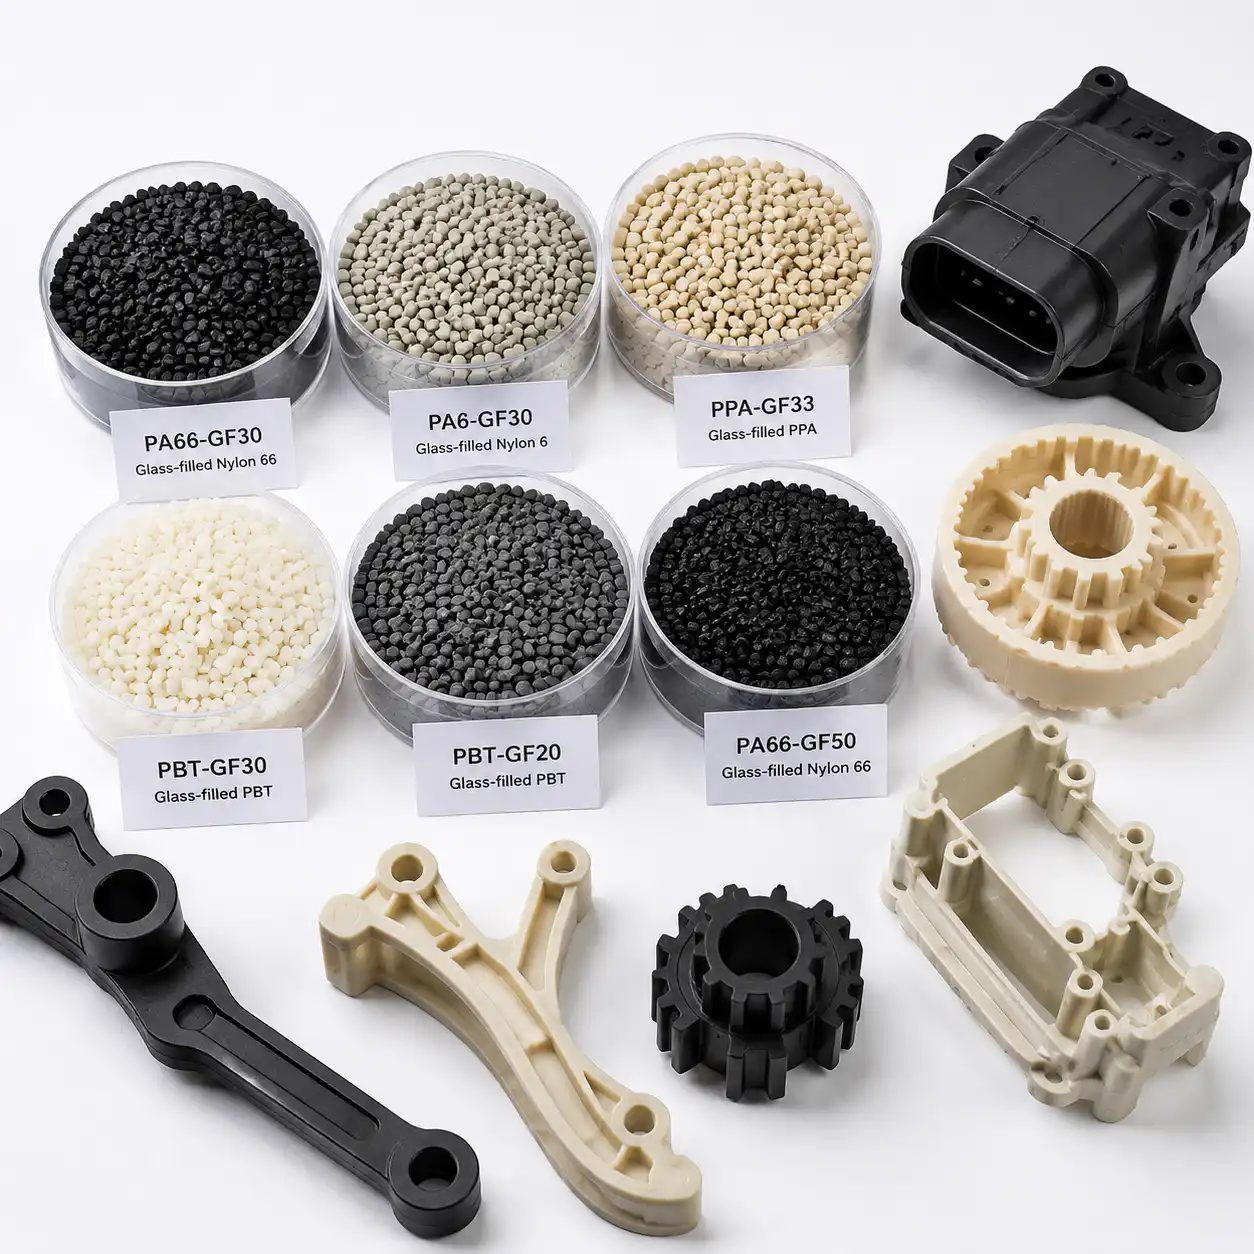
Инженерные пластики представляют собой наиболее экономически эффективный способ снижения веса по сравнению с альтернативными облегчающими материалами. Хотя композиты на основе углеродного волокна позволяют добиться большего снижения веса — как правило, на 50–60 % по сравнению со сталью — их стоимость на каждый сэкономленный килограмм веса в 5–10 раз выше, чем у термопластов, армированных стекловолокном. Алюминий занимает промежуточное положение: он позволяет снизить вес на 40 % по сравнению со сталью при стоимости материала, примерно в два раза превышающей стоимость алюминия. Напротив, стекловолокном армированный нейлон (PA66-GF30) обеспечивает снижение веса на 30–40 % по сравнению со сталью при стоимости материала, сопоставимой со стоимостью алюминия или немного превышающей её, но при значительно более низких затратах на обработку и сборку благодаря возможности объединения деталей.
Замена металла: проверенные примеры применения
Кронштейны и опоры двигателя
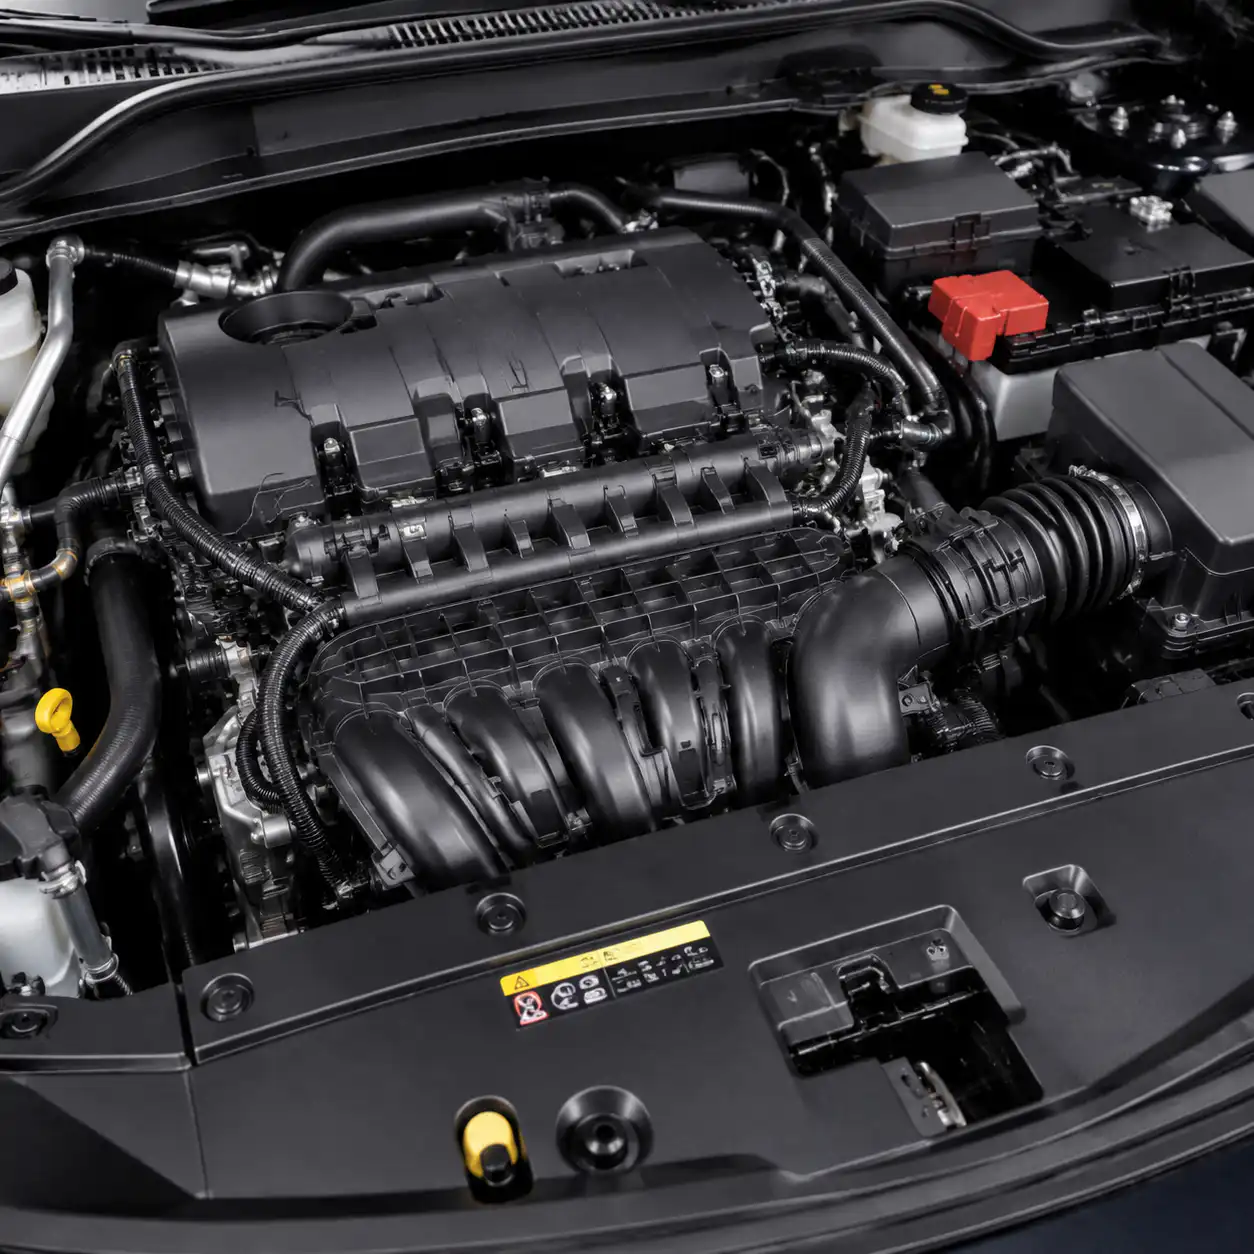
Замена литых алюминиевых и штампованных стальных кронштейнов на изделия из PA66, армированного стекловолокном, является одним из наиболее проверенных и широко применяемых примеров замены металла на пластик в автомобильной промышленности. Типичный кронштейн крепления двигателя из PA66-GF35 весит на 40 % меньше, чем его алюминиевый аналог, при этом отвечая тем же требованиям к статическим и динамическим нагрузкам. Процесс литья под давлением позволяет интегрировать монтажные выступы, ребристые элементы и демпфирующие элементы непосредственно в геометрию детали — элементы, которые в случае металлического кронштейна потребовали бы дополнительных операций механической обработки.
Один из значимых примеров касается европейского производителя оригинального оборудования, который заменил шесть кронштейнов под капотом, изготовленных из литого под давлением алюминия, на детали из PA66-GF35, что позволило добиться совокупного снижения веса на 1,8 кг на автомобиль при сокращении затрат на 22 % на каждый кронштейн. В рамках этой программы инвестиции в инструментальное оборудование окупились в течение первых 18 месяцев производства, а экономия на единичной стоимости составила более 3,00 долларов на автомобиль при годовом объеме производства в 200 000 единиц.
Передние модули и каркасные корпуса
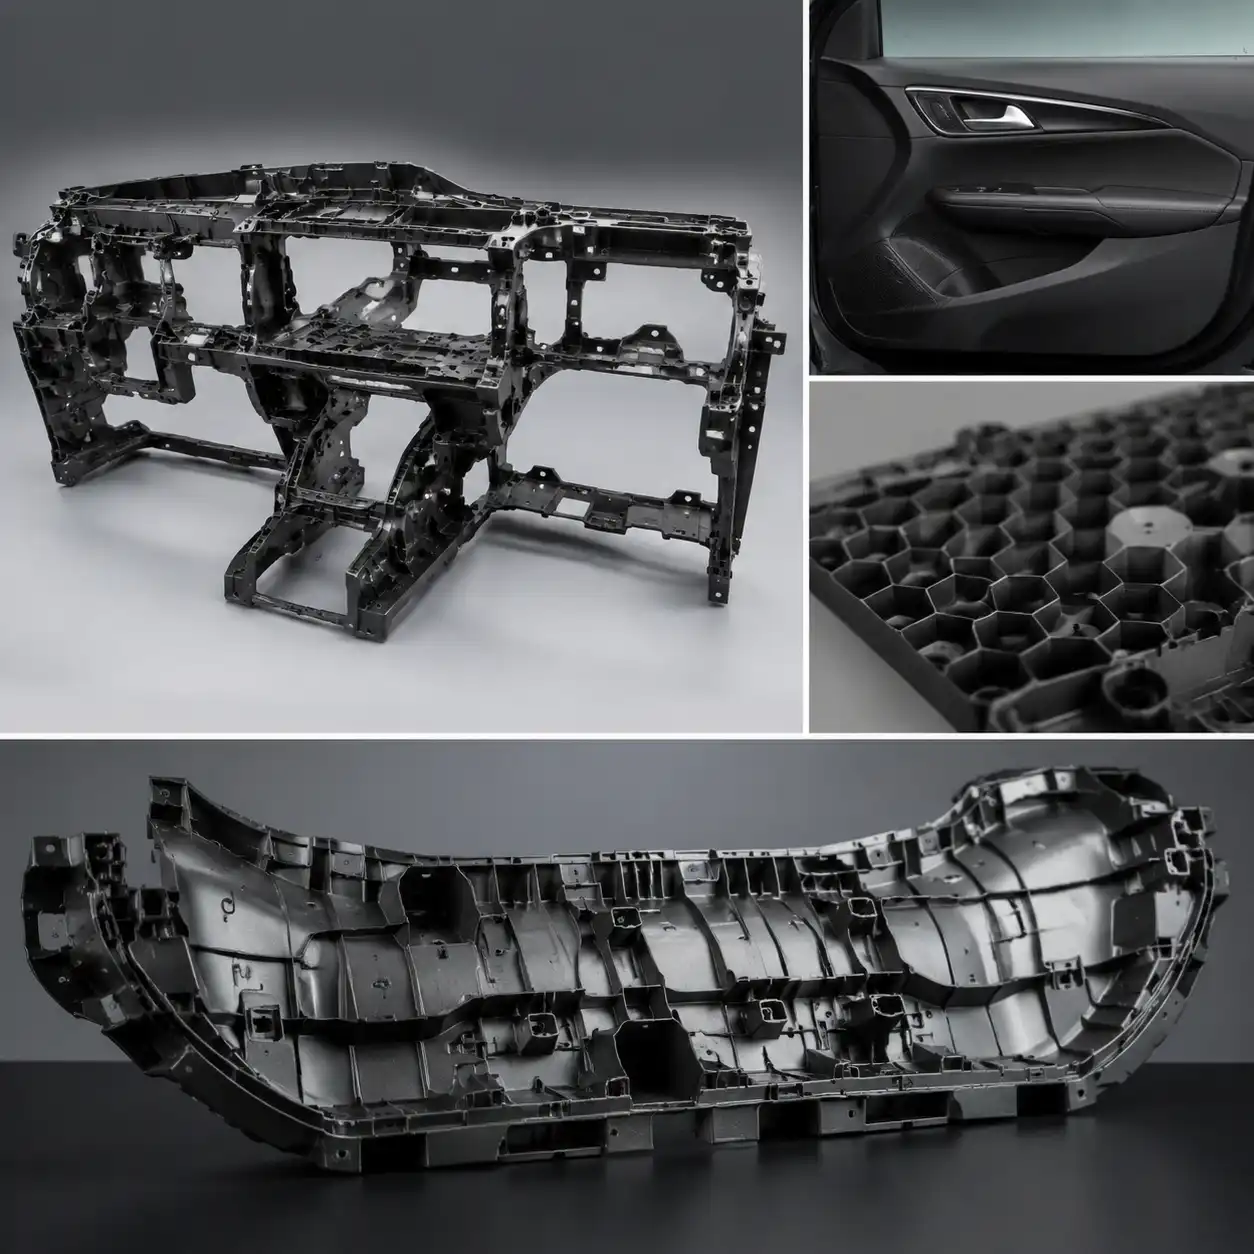
В течение последних двух десятилетий передние модули — конструктивные узлы, объединяющие опору радиатора, корпуса фар, опору замка капота и конструкции защиты пешеходов при столкновении — в основном стали изготавливаться из полипропилена, армированного длинными стекловолоконными волокнами (LGF-PP), и PA6-GF. Современный передний узел из LGF-PP объединяет в единый литой узел 15–25 отдельных деталей, которые ранее изготавливались методом штамповки стали и литья под давлением, что позволяет сократить количество деталей на 70 % и трудозатраты на сборку на 40–60 %.
Выбор материала обусловлен сложным сочетанием требований: конструктивная жесткость, необходимая для выдерживания массы радиатора и конденсатора; поглощение энергии при столкновении с пешеходом; стабильность размеров в диапазоне температур от минус 40 градусов Цельсия до 120 градусов Цельсия; а также устойчивость к воздействию автомобильных жидкостей, включая охлаждающую жидкость, жидкость для омывателя и дорожную соль. LGF-PP с содержанием длинных стекловолокон 40 % демонстрирует модуль упругости при растяжении, превышающий 8 000 МПа, при этом сохраняя пластический характер разрушения, предпочтительный для применений, связанных с поглощением энергии.
Конструктивные элементы интерьера
Опоры приборной панели, каркасы сидений и опоры дверных модулей представляют собой наиболее перспективные области для замены металлических деталей в салоне. Опора приборной панели из PA6, армированного стекловолокном, как правило, заменяет сварную конструкцию из стальных труб и штампованных кронштейнов весом от 12 до 15 кг на единую литую деталь весом от 6 до 8 кг. Пластиковое решение также обеспечивает превосходные характеристики по шуму, вибрации и жесткости (NVH) благодаря присущим термопластам демпфирующим свойствам по сравнению со сталью и позволяет интегрировать воздуховоды системы отопления, вентиляции и кондиционирования (HVAC), каналы прокладки жгутов проводов и точки крепления подушек безопасности пассажиров непосредственно в литую конструкцию.
Выбор материалов для снижения массы автомобилей
| Материал | Плотность (г/см³) | Прочность на разрыв (МПа) | Температура стеквания при давлении 1,8 МПа (°C) | Типовые применения | Снижение веса по сравнению со сталью |
|---|---|---|---|---|---|
| PA66-GF30 | 1.37 | 180 – 200 | 250 | Кронштейны двигателя, впускные коллекторы, несущие корпуса | 35 – 40% |
| PA6-GF30 | 1.36 | 160 – 185 | 200 | Оболочки вентиляторов, кожухи двигателя, элементы каркаса салона | 30 – 35% |
| PP-GF40 (LGF) | 1.22 | 110 – 130 | 158 | Передние модули, батарейные отсеки, защитные элементы днища | 40 – 45% |
| PPS-GF40 | 1.66 | 180 – 200 | 260 | Насосы охлаждающей жидкости, корпуса термостатов, узлы системы рециркуляции отработавших газов (EGR) | 25 – 30% |
| PA46-GF30 | 1.41 | 200 – 220 | 290 | Детали турбокомпрессора, воздуховоды наддува, натяжители цепи | 30 – 35% |
| PPE/PA-GF30 | 1.22 | 120 – 140 | 200 | Крылья, наружные панели кузова | 42 – 48% |
Руководство по выбору материалов для конкретных областей применения
Выбор материалов для снижения массы автомобилей в основном определяется тепловыми и химическими условиями зоны применения. Каждая зона предъявляет свои особые требования к эксплуатационным характеристикам, что сужает круг подходящих полимеров.
Применение под капотом (непрерывная эксплуатация при температуре от 120 °C до 200 °C)
Компоненты под капотом подвергаются воздействию самых суровых температурных условий в автомобиле. Постоянные рабочие температуры в диапазоне от 120 °C до 150 °C являются нормой, при этом вблизи элементов выхлопной системы возможны кратковременные скачки температуры до 180 °C и выше. Химическое воздействие включает в себя воздействие моторного масла, охлаждающей жидкости (смеси этиленгликоля и воды), трансмиссионной жидкости, тормозной жидкости и дорожной соли. Основными материалами для облегчения конструкции под капотом являются PA66-GF с пакетами термостабилизаторов, рассчитанные, как правило, на непрерывную эксплуатацию при температурах от 130 °C до 150 °C; PPS-GF для применений, требующих непрерывной эксплуатации при 180 °C с исключительной химической стойкостью; и PA46-GF для самых экстремальных условий применения под капотом, где температура приближается к 200 °C, особенно в условиях работы двигателей с турбонаддувом.
Использование в помещениях (от -30 °C до 85 °C)
К деталям салона предъявляются менее строгие требования к термическим характеристикам, однако они должны соответствовать жестким требованиям в отношении низкого уровня выделений (ЛОС/ФОГ), устойчивости к УФ-излучению, устойчивости к царапинам и повреждениям, а также безопасности пассажиров. Материалы должны соответствовать стандартам по воспламеняемости, включая FMVSS 302 в Северной Америке и GB 8410 в Китае. К ключевым материалам относятся полипропилен с наполнителем из талька для оснований приборной панели и дверных панелей, смеси поликарбоната и АБС-пластика для декоративной отделки и компонентов центральной консоли, а также полиаммид 6 с добавлением стекловолокна (PA6-GF) для несущих элементов салона, таких как каркасы сидений и опоры приборной панели.
Использование на открытом воздухе (от -40 °C до 90 °C, воздействие ультрафиолета)
Наружные кузовные панели и несущие наружные компоненты должны выдерживать воздействие ультрафиолетового излучения, удары камней, широкий диапазон температурных циклов и воздействие химических веществ, используемых на автомойках. Для обеспечения адгезии лакокрасочного покрытия к пластиковым основаниям требуются специальные грунтовочные системы или технологии нанесения покрытия непосредственно в форме. Преобладающими материалами являются смеси PPE/PA для окрашиваемых панелей кузова благодаря сочетанию низкой плотности, высокой термостойкости при циклах запекания краски и превосходной стабильности размеров, а также LGF-PP для защитных элементов днища и несущих внешних компонентов, где составы, стабилизированные против ультрафиолета, обеспечивают достаточную стойкость к атмосферным воздействиям без необходимости окраски.
Структурное пеноформование для снижения массы конструкций
При формовании структурной пены — также известном как химическое или физическое вспенивание — в поток расплава вводится вспенивающий агент для создания микроячеистой структуры сердцевины внутри формованной детали. В результате получается многослойная конструкция с твердыми облицовками, окружающими вспененный сердечник, что позволяет снизить вес детали на 10–30 % при сохранении значительной доли жесткости твердого полимера благодаря увеличенному модулю сечения, обусловленному более толстым поперечным сечением с меньшей плотностью.
В процессе MuCell, наиболее широко применяемой технологии микроячеистого вспенивания, в цилиндр впрыскивается азот или углекислый газ в сверхкритическом состоянии для создания однофазного раствора, который в процессе заполнения формы образует миллиарды микроскопических ячеек. Детали, изготовленные по технологии MuCell, характеризуются уменьшенной короблением, меньшими требованиями к усилию зажима (что снижает стоимость пресс-формы для крупных деталей) и практически полным отсутствием впадин — что является значительным эстетическим преимуществом для поверхностей класса A. В настоящее время ограничением является качество поверхности: в процессе вспенивания на видимых поверхностях могут образовываться вихревые следы, что ограничивает применение этой технологии для неокрашенных видимых деталей.
Валидация методов CAE и FEA для пластиковых конструктивных элементов
Переход от металлических деталей к пластиковым требует принципиально иного инженерного подхода. Конструкции из металла основываются на изотропных свойствах материала и хорошо изученном поведении при усталостных нагрузках. Пластики, полученные методом литья под давлением, обладают анизотропными механическими свойствами из-за ориентации волокон во время заполнения формы, а на их поведение существенное влияние оказывают температура, скорость деформации и поглощение влаги.
Современная разработка пластиковых деталей опирается на интегрированные рабочие процессы CAE, в которых моделирование заполнения формы (Moldflow или Moldex3D) сочетается с расчетом жесткости конструкции методом конечных элементов (Abaqus, ANSYS или LS-DYNA). Анализ заполнения формы позволяет прогнозировать ориентацию волокон в любой точке детали, и этот тензор ориентации накладывается на сетку FEA, что обеспечивает точное отображение анизотропных свойств материала. Такой подход, основанный на совместном анализе, имеет решающее значение для точного прогнозирования жесткости, прочности и — что наиболее важно — усталостной долговечности стекловолокном армированных термопластов, в которых ориентация волокон может приводить к соотношению продольной и поперечной жесткости 3:1 или более.
Рекомендации по проектированию легких деталей из пластмассы
| Элемент дизайна | Рекомендация | Обоснование |
|---|---|---|
| Номинальная толщина стенки | 2,0–3,5 мм для несущих элементов, 1,5–2,5 мм для ненесущих элементов | Необходимо обеспечить баланс между формуемостью, прочностью и продолжительностью цикла; более тонкие стенки позволяют в полной мере использовать преимущества ориентации волокон |
| Толщина ребра | 50–60 % от номинальной толщины стены у основания | Предотвращение образования вмятин; более толстые ребра приводят к появлению видимых дефектов поверхности |
| Высота ребра | Не более 3-кратной номинальной толщины стенки | Более высокие ребра обеспечивают минимальное увеличение жесткости, но при этом создают проблемы с заполнением и выталкиванием |
| Угол наклона | Не менее 1° с каждой стороны, 3° для текстурированных поверхностей | Обеспечивает чистое извлечение без следов от трения; текстурированные поверхности требуют дополнительного уклона |
| Коэффициент соотношения наружного и внутреннего диаметров Boss | Внешний диаметр (OD) не менее 2x внутреннего диаметра (ID), основание не менее 2,5x внутреннего диаметра (ID) | Обеспечивает достаточную кольцевую прочность для фиксации винта без чрезмерного заглубления |
| Радиусы поворотов | Минимальный внутренний диаметр — 0,5 мм; предпочтительно в 1,5 раза больше толщины стенки | Снижает концентрацию напряжений; острые внутренние углы являются основными местами зарождения разрушения |
Вопросы шума, вибрации и жесткости (NVH) в конструкциях из пластмасс
Характеристики шума, вибрации и жесткости (NVH) являются одним из ключевых факторов, которые необходимо учитывать при переходе от металла к пластику. Стальные конструкции обладают как массой, так и жесткостью, что по своей природе гасит передачу вибраций. Пластиковые конструкции, имеющие меньшую массу и иные характеристики жесткости, требуют целенаправленного проектирования с учетом показателей NVH уже на самых ранних этапах разработки.
Благоприятной характеристикой пластиков с точки зрения NVH является их собственное демпфирование — коэффициент потерь стеклоармированного нейлона составляет примерно от 0,02 до 0,04 по сравнению с примерно 0,001 у стали, что означает, что пластиковые конструкции рассеивают энергию вибрации в 20–40 раз эффективнее на уровне материала. Однако это преимущество частично нивелируется снижением массы, что повышает собственные частоты и может сместить резонансные моды в проблемные диапазоны. Модальный анализ на этапе проектирования имеет решающее значение для обеспечения того, чтобы собственные частоты конструкции не совпадали с частотами работы двигателя (обычно от 20 до 200 Гц для 4-цилиндровых двигателей в диапазоне от холостого хода до максимальных оборотов) или с частотами возбуждения, вызванными дорожным покрытием (от 5 до 25 Гц).
Часто задаваемые вопросы
Насколько можно снизить вес за счет замены металлических деталей на детали из инженерных пластиков?
В конструкционных применениях нейлон и полипропилен, армированные стекловолокном, как правило, позволяют снизить вес на 30%–45% по сравнению со сталью и на 15%–25% — по сравнению с алюминием при сохранении эквивалентной жесткости и прочности. Точная экономия зависит от конкретного применения, условий нагрузки и возможности оптимизации геометрии детали для переработки пластмасс. Наибольшая экономия достигается, когда несколько металлических компонентов можно объединить в одну литую пластиковую деталь, что позволяет не только снизить массу материала, но и исключить использование крепежа и трудозатраты на сборку. На практике среднеразмерный легковой автомобиль, в конструкции которого широко применяются облегчающие пластиковые детали, может иметь собственную массу на 40–80 кг меньше по сравнению с традиционной конструкцией с интенсивным использованием металла.
В чём заключаются основные различия между PA6 и PA66 с точки зрения снижения веса автомобилей?
PA66 отличается более высокой температурой термического изгиба (около 250 °C для GF30 по сравнению с 200 °C для PA6-GF30), превосходной жесткостью при повышенных температурах и лучшей усталостной прочностью. Это стандартный выбор для конструкционных элементов под капотом. PA6 обеспечивает лучший внешний вид поверхности благодаря меньшей усадке при литье, превосходную ударную вязкость при низких температурах и снижение стоимости материала примерно на 10%–15%. Его часто предпочитают использовать для внутренних конструкционных компонентов и видимых крышек моторного отсека. Выбор между этими двумя материалами в конечном итоге зависит от тепловых условий: если температура непрерывной эксплуатации превышает 120 °C, как правило, требуется PA66; ниже этого порога PA6 часто представляет собой более экономичное решение.
Как поглощение влаги влияет на эксплуатационные характеристики автомобильных деталей из нейлона?
Нейлон (PA6 и PA66) поглощает влагу из окружающей среды, достигая при относительной влажности 50 % равновесного уровня поглощения влаги, составляющего примерно от 2,5 % до 3,5 % по массе. Это поглощение влаги действует как пластификатор, снижая прочность на разрыв на 20–30 %, а модуль упругости — на 30–50 %, одновременно повышая ударную вязкость и пластичность. Для применения в автомобилестроении “кондиционированное” состояние (с уравновешенным содержанием влаги) является релевантным условием проектирования для всех компонентов, за исключением тех, которые работают непрерывно при повышенной температуре, при которой влага удаляется. При расчёте конструкции необходимо использовать свойства материала в кондиционированном состоянии; расчёт с учётом свойств материала в состоянии «сухого излитка» даст заниженные результаты. Влияние влажности является обратимым — высушенные детали вновь поглощают влагу при воздействии влажности окружающей среды.
Стандартный рабочий процесс сочетает программное обеспечение для моделирования литья под давлением (Autodesk Moldflow или Moldex3D) с решателями для расчета жесткости конструкций методом конечных элементов (Abaqus, ANSYS Mechanical или LS-DYNA для анализа столкновений). Моделирование заполнения формы позволяет получить тензоры ориентации волокон и распределения остаточных напряжений, которые накладываются на сетку конечных элементов. В качестве интерфейсного инструмента для преобразования данных об ориентации в анизотропные свойства материала для структурного решателя обычно используется Digimat. Для анализа столкновений и ударов требуются явные решатели КИМ, такие как LS-DYNA или Radioss, чтобы учесть зависимое от скорости деформации поведение материала и прогрессирующее разрушение. Крайне важно провести валидацию модели расчета на основе результатов физических испытаний деталей — корреляция между расчетной и измеренной жесткостью в пределах 10 % и разрушающей нагрузкой в пределах 15 % считается приемлемой для первоначальной проверки конструкции.
Можно ли переработать пластиковые конструктивные элементы по окончании срока эксплуатации автомобиля?
Да. Ненаполненные и армированные стекловолокном термопласты, используемые в автомобильной промышленности, подлежат механической переработке с помощью отработанных технологий. Промышленные отходы, образующиеся в процессе литья, обычно измельчаются и смешиваются с первичным сырьем в соотношении 10% к 30% без значительного ухудшения свойств, при условии, что материал не подвергался чрезмерному термическому воздействию. Переработка автомобильных пластиков, бывших в употреблении, представляет собой более сложную задачу из-за требований к разделению материалов, но технически возможна. Директива ЕС об отслуживших свой срок транспортных средствах (2000/53/EC) предписывает извлечение 95% и переработку 85% от общего веса, что стимулирует постоянное развитие технологий демонтажа и сортировки. Проектирование с учётом разборки — обеспечение возможности быстрого отделения крупных пластиковых компонентов от автомобиля в процессе демонтажа — становится всё более важным фактором при проектировании автомобильных пластиковых компонентов.
Related Reading
- Руководство по замене металла на пластик
- Руководство по выбору: PA66 GF30 и GF50
- Руководство по отделке поверхности пластиковых деталей и текстуре пресс-форм

