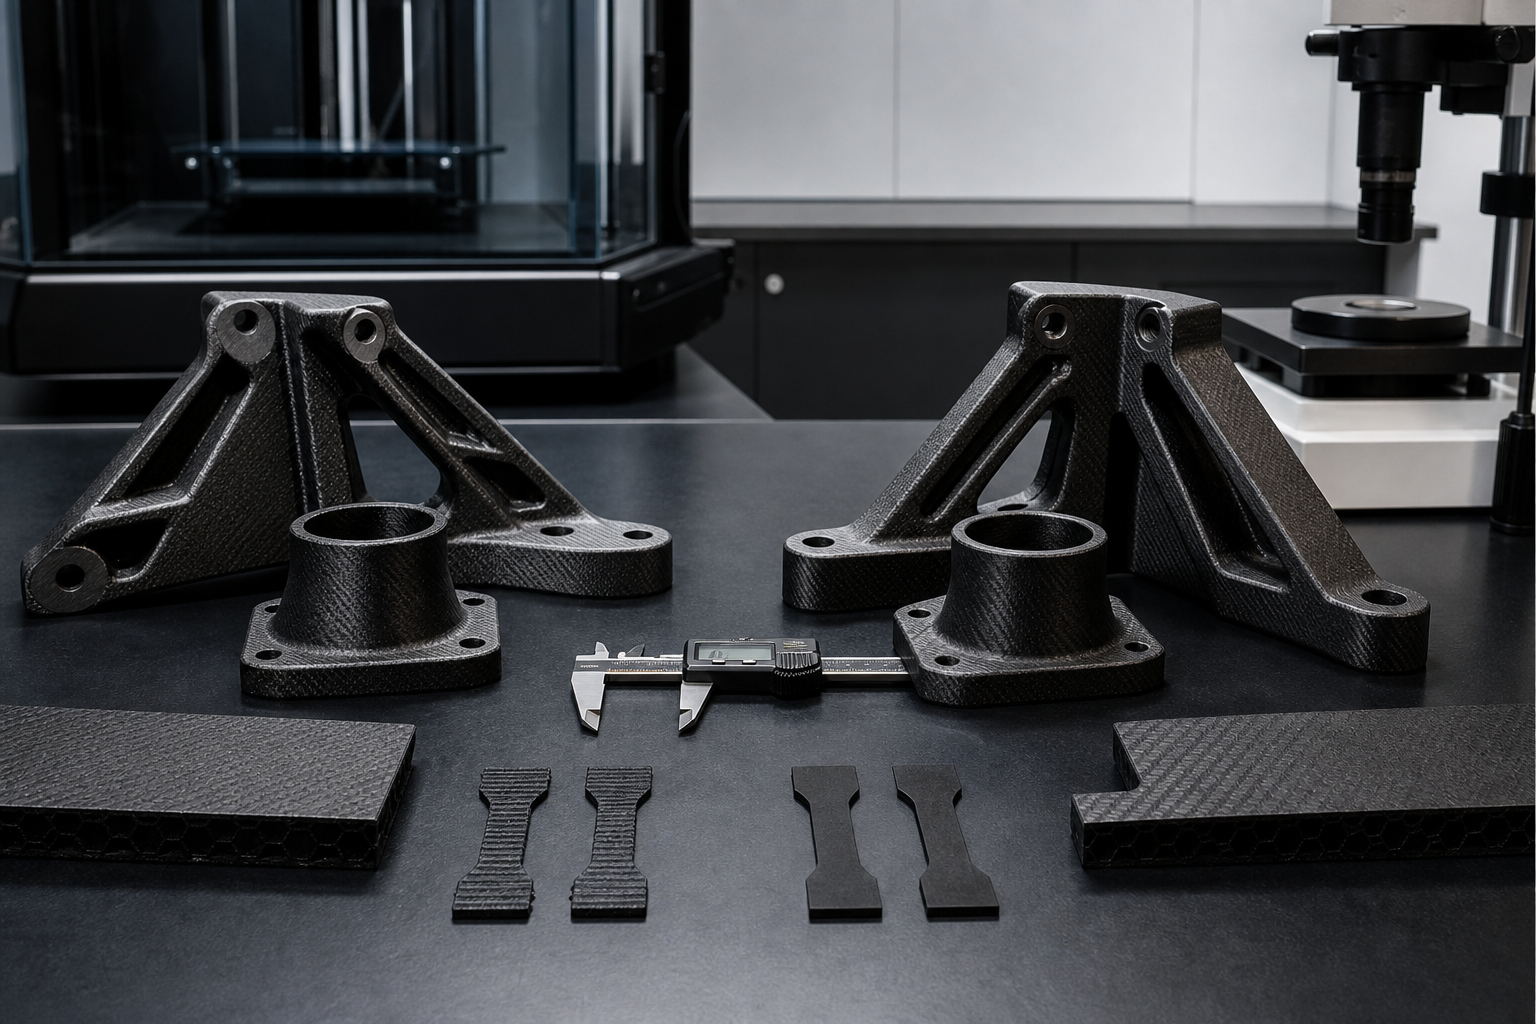
PPA CF против PET CF представляет собой сравнительный анализ высокоэффективных материалов: инженерного материала, работающего при более высоких температурах, и более доступного полиэстера с углеродным наполнителем. Команды обычно сравнивают их в тех случаях, когда стандартных марок PA6-CF или PETG-CF уже недостаточно для достижения требуемых показателей по температуре или жесткости.
Выбор оптимального варианта зависит от того, требуется ли для данной детали более высокая термостойкость и более высокая техническая надежность, или же предпочтительнее более экономичный вариант с углеродным наполнителем, не требующий значительных затрат на обработку.
Эта страница предназначена для выбор двух материалов, устойчивых к высоким температурам. Если команда по-прежнему выбирает более широкий ассортимент углеродных волокон из PA6-CF, PET-CF и PC-CF, сначала используйте сравнение с родительским элементом: PA6-CF, PET-CF и PC-CF.
Краткий обзор
| Фактор принятия решения | PPA-CF | PET-CF | Примечание для покупателя |
|---|---|---|---|
| Термостойкость | Обычно намного выше | Умеренный | PPA-CF часто выбирают для эксплуатации в условиях повышенной температуры |
| Сложность печати | Выше | Нижний | PPA-CF требует более тщательной настройки процесса |
| Жесткость конструкции | Высокий | Высокий | Оба материала могут использоваться для изготовления жестких деталей, но не при одинаковых предельных температурах |
| Доступность для коммерческих целей | Более специализированные | Проще | PET-CF часто является более простым способом для проектов с низким уровнем риска |
| Оптимальный вариант | Инженерные детали, рассчитанные на более высокие температуры | Обычные жесткие прототипы с углеродным наполнителем | Сначала выберите по рабочей температуре |
Когда PPA-CF оправдывает дополнительную сложность
Материал PPA-CF обычно выбирают для деталей, устанавливаемых под капотом, в условиях повышенной температуры и подвергающихся значительным механическим нагрузкам, где требуется применение более совершенного инженерного полимера. Он часто оказывается более подходящим вариантом в тех случаях, когда от напечатанной детали ожидается, что она будет заменять литую инженерную смолу, рассчитанную на более высокие температуры, на этапе валидации.
Когда PET-CF является более выгодным коммерческим выбором
- Требования к температуре умеренные: PET-CF может оказаться достаточным решением, не требующим перехода на более сложный рабочий процесс печати.
- Данной детали важнее жесткость, чем способность выдерживать экстремальные температуры: PET-CF может стать вариантом с меньшим риском.
- Команде требуются более низкие затраты на разработку: PET-CF, как правило, более доступен, чем PPA-CF.
- Данная сборка предназначена скорее для создания функционального прототипа, чем для испытаний в суровых условиях: PET-CF, возможно, является более эффективным методом.
Распространенные ошибки при сравнении PPA-CF и PET-CF
| Ошибка | Риск | Более эффективный подход |
|---|---|---|
| Выбор PET-CF при повышенных требованиях к теплоотдаче | Деталь размягчается или смещается во время эксплуатации | Перед фиксацией материала установите фактическую рабочую температуру |
| Выбор PPA-CF без функции печати | Высокий уровень брака и нестабильные результаты | Сначала убедитесь в готовности камеры, сопла и системы сушки |
| Использование углеродного волокна в качестве основного критерия принятия решения | Не соблюдены предельные значения для базового полимера | Сначала выберите семейство смол, а уже потом — тип наполнителя |
| Игнорирование стоимости итерации | Бюджет прототипа растёт слишком быстро | Используйте PPA-CF только в том случае, если приложению это действительно необходимо |
Сравнение PPA-CF и PET-CF при закупках для инженерных нужд
Если деталь должна использоваться в условиях более высоких температур или в более сложных инженерных условиях, PPA-CF зачастую является оптимальным решением. Если же требуется жесткий прототип с углеродным наполнителем, не подвергающийся воздействию экстремальных температур, PET-CF может стать более эффективным коммерческим выбором.
Почему стоит выбрать нейлоновый пластик
Компания «Nylon Plastic» помогает командам определить, действительно ли с технической точки зрения необходим материал с углеродным наполнителем, устойчивый к высоким температурам, или же более простой материал с углеродным наполнителем вполне удовлетворит реальные требования проекта.
Related Reading
- Руководство по материалам PPA
- Высокотемпературные инженерные пластики
- PA6-CF, PET-CF и PC-CF
- Услуги по 3D-печати из пластика
- Руководство по нитям для 3D-принтеров
Processing Temperature Requirements: The Real Gate Between These Materials
The practical dividing line between PPA-CF and PET-CF is often the printer’s hot-end and chamber capability, not the data sheet numbers. PPA-CF typically requires a nozzle temperature above 280°C and a heated chamber approaching 80-100°C for reliable layer adhesion. PET-CF can generally be printed at 250-270°C with chamber temperatures below 70°C. A printer that runs PET-CF successfully may still be unable to produce dimensionally stable PPA-CF parts. Before committing to PPA-CF, verify that the printer’s thermistor, heater cartridge, and firmware can sustain the required temperature envelope through the full build duration, not just for the first few layers.
Post-Processing Differences: Annealing Requirements
Both PPA-CF and PET-CF benefit from annealing, but the requirements differ substantially. PPA-CF parts typically need a controlled ramp to 120-150°C held for 2-4 hours to relieve internal stresses and stabilize crystallinity, while PET-CF annealing is usually adequate at 80-100°C. Skipping this step on PPA-CF can leave the part 20-30 percent below its rated heat deflection temperature and susceptible to warpage during service. The annealing fixture and support strategy must be defined before the build, not as an afterthought.
Cost-Per-Part Breakdown: When the Price Gap Matters
PPA-CF filament typically costs 2 to 3 times more per kilogram than PET-CF, but the per-part cost gap is often wider because PPA-CF’s higher scrap rate and longer print times amplify the difference. For a batch of 20 functional prototypes, the total cost including material, printer time, post-processing, and failed builds can run 3 to 5 times higher for PPA-CF. This cost multiplier is justified when the part genuinely needs high-heat performance, but it represents wasted budget when PET-CF would have met the thermal requirement. Teams should estimate both the material cost and the process yield before choosing.
Часто задаваемые вопросы
Сравнить nylon vs polycarbonate comparison including strength, heat, cost and application recommendations.
Является ли PPA-CF более эффективным методом для определения тепловыделения, чем PET-CF?
Как правило, да. Материал PPA-CF обычно выбирают в тех случаях, когда деталь должна выдерживать более высокие температуры или работать в более суровых эксплуатационных условиях.
Почему бы не использовать PPA-CF для изготовления всех деталей из углеродного волокна?
Поскольку это, как правило, сопряжено с более высокой сложностью печати и более высокими затратами, которые оправданы лишь в том случае, если для конкретного применения действительно требуются такие эксплуатационные характеристики.
В каких случаях достаточно ПЭТ-КФ?
Материал PET-CF зачастую подходит для изготовления жестких функциональных прототипов и инженерных моделей с низким уровнем риска, для которых не требуется устойчивость к экстремальным температурам.
В чём заключается основной риск, связанный с PPA-CF?
Основной риск заключается в том, что при выборе данного решения не будут обеспечены возможности печати и средства управления процессами, необходимые для его стабильной работы.
Какие материалы необходимо предоставить для получения рекомендации по выбору между PPA-CF и PET-CF?
Укажите модель, рабочую температуру, требования к нагрузке, а также уточните, является ли печатная деталь прототипом или компонентом для конечного использования, выпускаемым небольшими партиями.
Пришлите спецификацию детали, если вам нужна помощь в решении вопроса: нужен ли PPA-CF или достаточно PET-CF.

