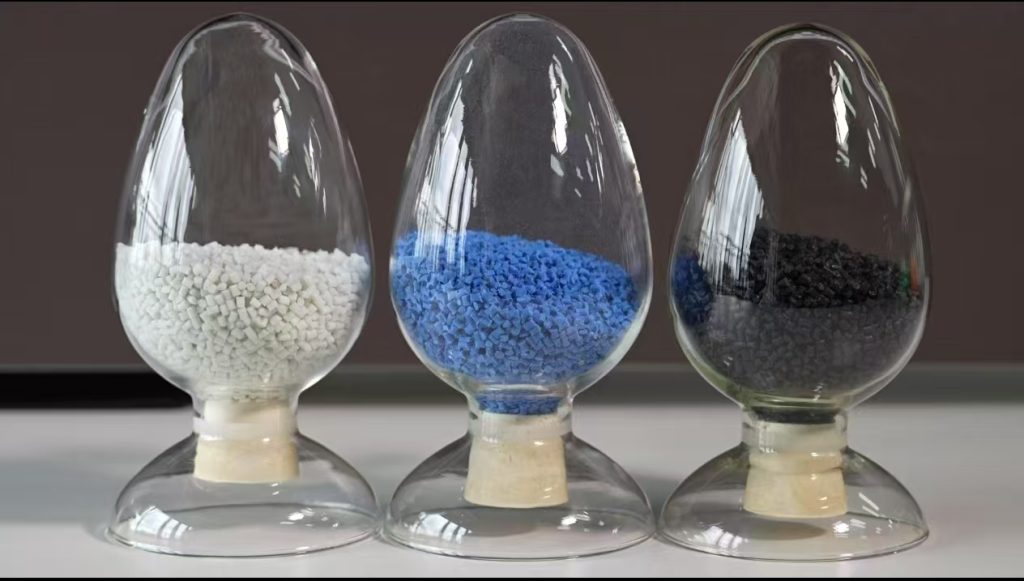
Нейлоновые чулки — это актуальная инженерная тема, когда необходимо сравнить различные варианты, проверить предельные значения и выбрать технологический процесс с меньшим риском.
Нейлоновые чулки охватывают широкий спектр инженерных материалов с различным соотношением прочности, вязкости, термостойкости и чувствительности к влаге.
Нейлон является одним из наиболее значимых с коммерческой точки зрения инженерных термопластов, когда-либо разработанных, причем его годовой объем производства в мире превышает 8 миллионов метрических тонн. От случайного открытия на экспериментальной станции компании DuPont до повсеместного применения в современном производстве — история нейлона наглядно демонстрирует, как фундаментальные достижения полимерной науки воплощаются в практические инженерные решения. В этом всеобъемлющем руководстве рассматривается полный спектр разновидностей нейлона, их характеристики, особенности обработки и промышленное применение, при этом мы опираемся на обширный опыт нашего предприятия в области обработки деталей из нейлона на станках с ЧПУ и литья под давлением.
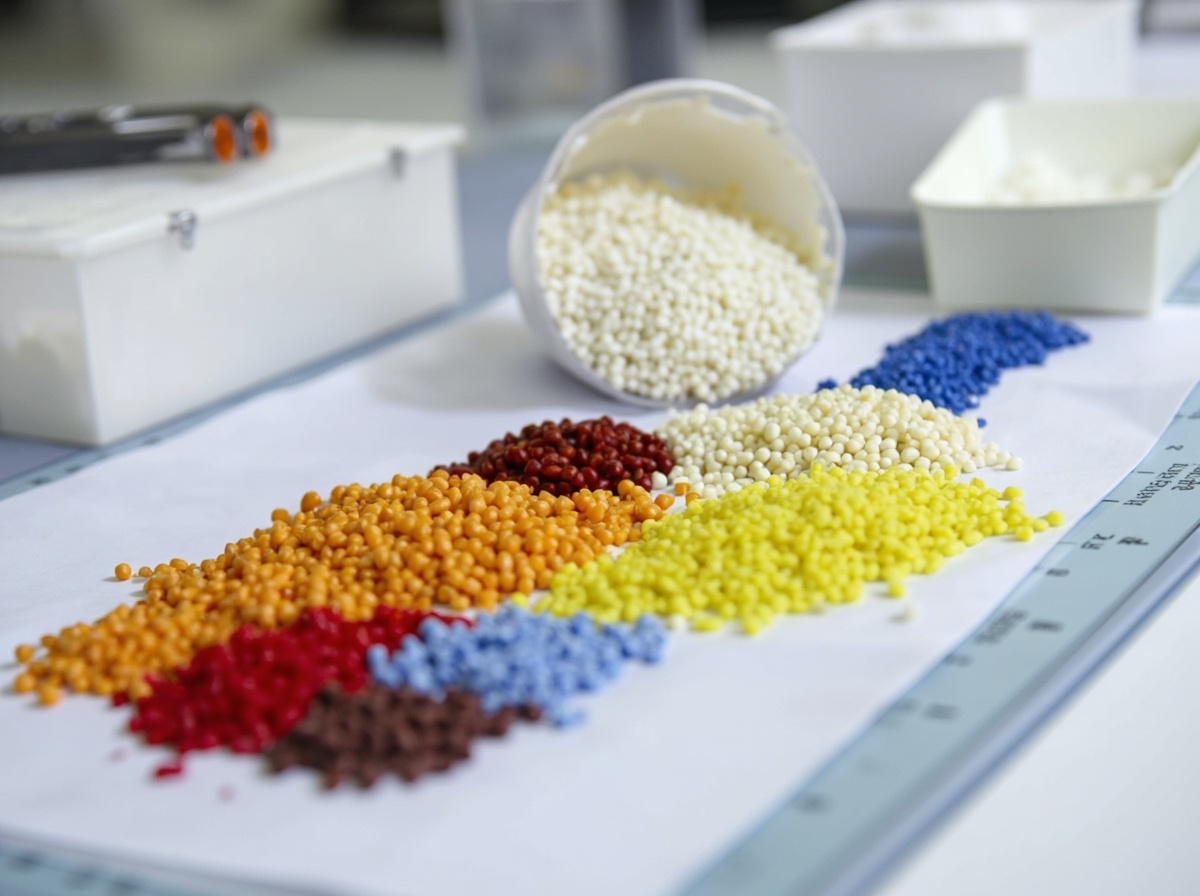
Полное генеалогическое древо нейлона
К семейству нейлонов относятся алифатические полиамиды, обозначаемые по количеству атомов углерода в их мономерных звеньях. Согласно правилам наименования, для полимеров конденсационного синтеза указывается количество атомов углерода в диамине и дикислоте (например, PA 66 использует 6-углеродный диамин и 6-углеродную дикислоту), либо размер лактамного кольца для полимеров с раскрытием кольца (например, PA 6 из капролактама с 6 атомами углерода). В следующей таблице приведены коммерчески значимые марки нейлона и их отличительные характеристики.
| Марка нейлона | Мономер(ы) | Tm (°C) | Tg (°C, в сухом состоянии) | Основная особенность |
|---|---|---|---|---|
| PA 6 | Капролактам | 220 | 52 | Оптимальное соотношение ударной силы и покрытия |
| PA 66 | HMDA + адипиновая кислота | 260 | 57 | Повышенная прочность/термостойкость |
| PA 46 | Диаминобутан + адипиновая кислота | 295 | 75 | Наибольшая температура Tm среди алифатических нейлонов |
| PA 11 | 11-аминундекановая кислота | 185 | 42 | На биологической основе (касторовое масло) |
| PA 12 | Лауролактам | 178 | 40 | Наименьшее поглощение влаги |
| PA 610 | HMDA + себациновая кислота | 220 | 50 | Хороший баланс влажности и химического состава |
“>PA 612 |
HMDA + додеканедиовая кислота | 215 | 46 | Хорошая стабильность размеров |
PA 6 против PA 66: сравнение «рабочих лошадок» инженерной отрасли
На долю PA 6 и PA 66 в совокупности приходится примерно 85% всего объема потребления нейлона, поэтому выбор между этими материалами является одним из наиболее распространенных решений при подборе инженерных термопластов.
Различия в обработке
PA 6 обрабатывается при более низких температурах плавления (230–260 °C по сравнению с 270–290 °C для PA 66) и демонстрирует лучшие характеристики текучести, что позволяет снизить требования к давлению впрыска и изготавливать детали с более тонкими стенками. Более узкое распределение молекулярной массы PA 6 (в результате полимеризации с раскрытием циклов) обеспечивает более стабильное поведение материала на протяжении всех циклов формования. Однако PA 6 кристаллизуется медленнее, что требует более длительного времени охлаждения или более высокой температуры пресс-формы.
условия для достижения оптимальной кристалличности.
Механические характеристики
Сухой PA 66 обладает примерно на 10–15% более высокой прочностью на разрыв и модулем упругости по сравнению с PA 6, что обусловлено, в первую очередь, его более высокой кристалличностью (35–45% против 25–35%) и более плотной упаковкой цепей, обеспечиваемой более регулярной структурой повторяющихся звеньев. Однако после кондиционирования до достижения равновесного состояния при относительной влажности 50% этот разрыв в характеристиках значительно сокращается. Пластифицирующее действие поглощённой воды снижает прочность на разрыв PA 66 примерно до уровня, эквивалентного кондиционированному PA 6, хотя PA 66 сохраняет преимущество по жёсткости примерно на 15–20%.
Обзор механических свойств по маркам нейлона
| Недвижимость | PA 6 (сухой/конденсатный) | PA 66 (сухой/конденсированный) | PA 12 (в сухом состоянии) | PA 6 GF30 | PA 66 GF30 |
|---|---|---|---|---|---|
| Прочность на разрыв (МПа) | 79 / 50 | 83 / 58 | 45 | 190 | 200 |
| Модуль упругости при растяжении (ГПа) | 2.8 / 1.2 | 3.2 / 1.5 | 1.4 | 9.5 | 10.5 |
| Модуль упругости (ГПа) | 2.6 / 0.9 | 2.9 / 1.2 | 1.2 | 8.5 | 9.5 |
| Изод с надрезом (Дж/м) | 53 / Примечание | 43 / 120 | 
#ddd;”>NB |
110 | 100 |
| Температура стеквания при давлении 1,8 МПа (°C) | 68 / – | 90 / – | 52 | 210 | 250 |
| Водопоглощение при насыщении (%) | 2.7 | 2.3 | 0.25 | 1.5 | 1.2 |
Проблема влажности: понимание гидрофильных свойств нейлона
Все полиамиды поглощают влагу из окружающей среды за счет водородных связей между молекулами воды и амидными группами в полимерном остове. Такое поглощение влаги существенно влияет на механические свойства, стабильность размеров и технологические характеристики — эти факторы необходимо учитывать при проектировании и выборе материала.
Механизм и масштаб
Плотность амидных связей определяет равновесное содержание влаги. PA 6, в котором на каждые шесть атомов углерода основной цепи приходится одна амидная группа, поглощает больше всего воды (2,7% при насыщении, примерно 2,5% при относительной влажности 50%). PA 66 поглощает немного меньше (2,31 TP3T при насыщении) из-за более высокой кристалличности и более плотной упаковки цепей. PA 12, имеющий одну амидную группу на двенадцать атомов углерода в основной цепи, поглощает всего 0,251 TP3T при насыщении — на порядок меньше, чем PA 6.
Влияние свойств
Поглощённая вода действует как пластификатор, снижая температуру стеклования (с примерно 52 °C в сухом состоянии до значений ниже 0 °C в насыщенном состоянии для PA 6) и существенно повышая ударопрочность. Это объясняет, почему сухой нейлон относительно хрупок, в то время как кондиционированный нейлон обладает замечательной вязкостью. Однако пластификация также снижает прочность на разрыв и жесткость на 30–40%, а для PA 6, достигающего равновесной влажности, характерны изменения размеров на 0,3–0,8% в направлении течения и на 0,5–1,5% в поперечном направлении.
Обработка нейлона: передовые методы литья под давлением и обработки на станках с ЧПУ
Литье под давлением из нейлона
Успешное литье под давлением нейлона начинается с правильной сушки. PA 6 и PA 66 необходимо высушить до уровня влажности менее 0,15% (обычно 4–6 часов при 80 °C с использованием адсорбционных сушилок), чтобы предотвратить гидролитическое разложение в процессе переработки. Температура расплава должна составлять 230–260 °C для PA 6 и 270–290 °C для PA 66, при этом температура формы должна поддерживаться на уровне 80–90 °C для обеспечения кристалличности поверхности и получения деталей с постоянными размерами. Кондиционирование после литья — выдержка деталей в условиях атмосферной влажности или в среде с контролируемой влажностью — часто необходимо для достижения равновесного содержания влаги и стабилизации размеров перед прецизионной сборкой.
Обработка деталей из нейлона на станках с ЧПУ
Благодаря превосходной обрабатываемости нейлон является предпочтительным материалом для изготовления прецизионных деталей методом ЧПУ-обработки. Марки нейлона без наполнителей обрабатываются с помощью острозаточенного твердосплавного инструмента, при этом образуются непрерывные стружки, которые необходимо эффективно удалять, чтобы предотвратить повторную резку и ухудшение качества поверхности. Ключевые параметры обработки значительно различаются в зависимости от марки и содержания наполнителя:
При обработке ненаполненных полиамидов PA 6 и PA 66 поверхностные скорости 150–250 м/мин при скорости подачи 0,1–0,3 мм/об с использованием твердосплавных режущих инструментов с положительным углом наклона режущей кромки (10–15°) обычно обеспечивают превосходную чистоту поверхности. При прецизионной обработке, как правило, следует избегать использования охлаждающих жидкостей на водной основе, так как они вызывают размерное разбухание. Для стеклонаполненных марок (PA 6 GF30, PA 66 GF30) требуется инструмент с алмазным или ПКД-покрытием, а скорость движения по поверхности следует снизить до 80–150 м/мин, чтобы предотвратить абразивный износ. Стекловолокна приводят к скруглению кромки инструмента, что постепенно ухудшает качество поверхности и точность размеров.
Промышленное применение и выбор материалов
Применение в автомобильной промышленности
Нейлон является доминирующим инженерным термопластом в автомобильной промышленности: в типичном легковом автомобиле содержится 20–25 кг деталей из нейлона. В деталях, расположенных под капотом — включая крышки двигателя, впускные коллекторы, торцевые баки радиатора и крышки клапанных коробок — в основном используются PA 66 и PA 66 GF30 благодаря их превосходной термостойкости и прочности. В деталях салона, включая педали, дверные ручки и компоненты ремней безопасности, преимущественно используется PA 6 из-за его более привлекательного внешнего вида и более низкой стоимости.
Промышленное оборудование
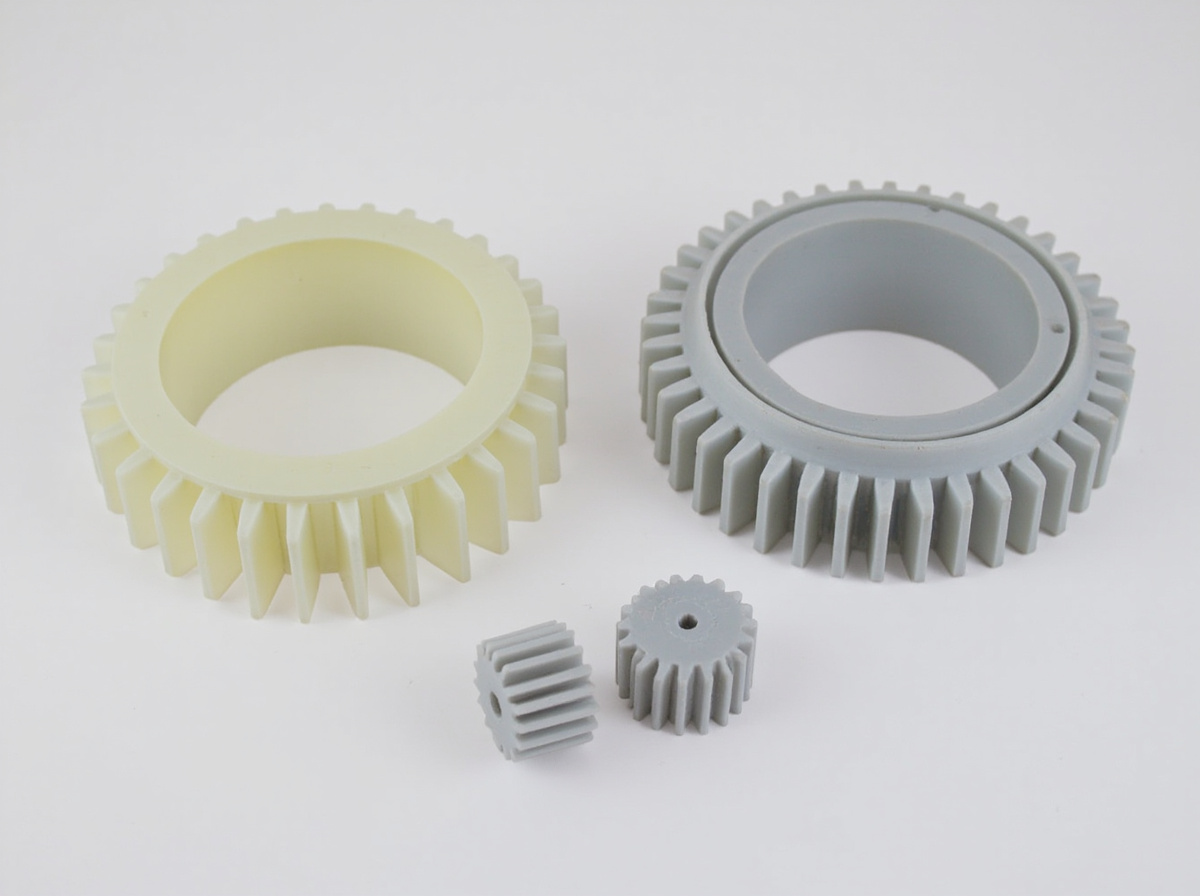
Нейлоновые шестерни, подшипники, ролики и износостойкие накладки широко используются в промышленном оборудовании. Литейные марки PA 6 с добавлением масла, MoS₂ или твердых смазочных наполнителей обладают самосмазывающимися свойствами, что продлевает срок службы деталей в условиях отсутствия смазки. PA 12 и PA 11 предпочтительны для прецизионных подшипников, работающих в условиях переменной влажности, где стабильность размеров имеет решающее значение.
Электротехника и электроника
PA 66 является предпочтительным видом нейлона для изготовления электрических разъемов, автоматических выключателей и катушечных сердечников благодаря своей превосходной диэлектрической прочности и стойкости к образованию электрических треков. Марки, армированные стекловолокном и минеральным наполнителем, обеспечивают жесткость и стабильность размеров, необходимые для изготовления прецизионных корпусов разъемов. Новейшие составы галогенсодержащего, огнестойкого нейлона отвечают растущим нормативным требованиям к материалам для электрических компонентов.
Заключение: выбор подходящего нейлона для конкретной области применения
Семейство нейлонов отличается непревзойденной универсальностью, позволяющей удовлетворить широкий спектр требований к механическим и термическим характеристикам, а также к стоимости. PA 6 обеспечивает оптимальный баланс между технологичностью, качеством поверхности и экономичностью для общепромышленных применений. Превосходные термические и механические характеристики PA 66 оправдывают его небольшую надбавку к стоимости при использовании в сложных инженерных задачах. Марки, армированные стекловолокном, обеспечивают значительное повышение жесткости и термостойкости конструкционных элементов. А PA 12 по-прежнему остается материалом выбора в тех случаях, когда стабильность размеров в различных условиях эксплуатации не допускает компромиссов.
На сайте nylonplastic.com наша команда инженеров специализируется на подборе подходящего сорта нейлона в соответствии с конкретными требованиями к применению, опираясь на многолетний совместный опыт в области переработки нейлона и производства деталей. Независимо от того, требует ли ваш проект крупносерийного литья под давлением или прецизионной обработки на станках с ЧПУ нестандартных деталей из нейлона, понимание доступных вариантов материалов является первым шагом на пути к оптимизации результатов производства.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Как определить, подходит ли книга «Nylons: Complete Guide to Nylon Materials» для конкретной детали?
«Nylons: Полное руководство по нейлоновым материалам»: материал подходит для изготовления детали, если его грузоподъёмность, диапазон рабочих температур, устойчивость к воздействию влаги, износостойкость и метод обработки соответствуют реальным условиям эксплуатации.
Какие свойства следует проверять в статье «Нейлон: полное руководство по нейлоновым материалам»?
Проверить прочность, жесткость, ударопрочность, термостойкость, влагопоглощение, стабильность размеров, коэффициент трения, износостойкость и химическую совместимость.
В чём заключается наибольший риск при выборе материалов для книги «Нейлон: полное руководство по нейлоновым материалам»?
Наибольший риск заключается в том, чтобы ориентироваться на значения из технического паспорта, не учитывая реальные условия эксплуатации, метод обработки, геометрию детали и долгосрочную эксплуатацию.
Когда следует проводить испытания материала «Nylons: Полное руководство по нейлоновым материалам» перед запуском в производство?
Проведение испытаний рекомендуется в случаях, когда деталь подвергается воздействию нагрузок, высоких температур, химических веществ, влаги, должна соответствовать жестким допускам, нормативным требованиям или эксплуатироваться в новых условиях.