This concept to mold injection nylon guide guide explains practical material, design, manufacturing, and sourcing considerations for Nylon Plastic readers.
Превращение концепции продукта в готовую к серийному производству деталь из нейлона, изготовленную методом литья под давлением, требует систематического инженерного подхода. Каждый этап основывается на предыдущем, что позволяет выявлять и устранять проблемы до того, как они превратятся в дорогостоящие сложности. Понимание этого процесса поможет вам эффективно планировать работу и устанавливать реалистичные сроки.
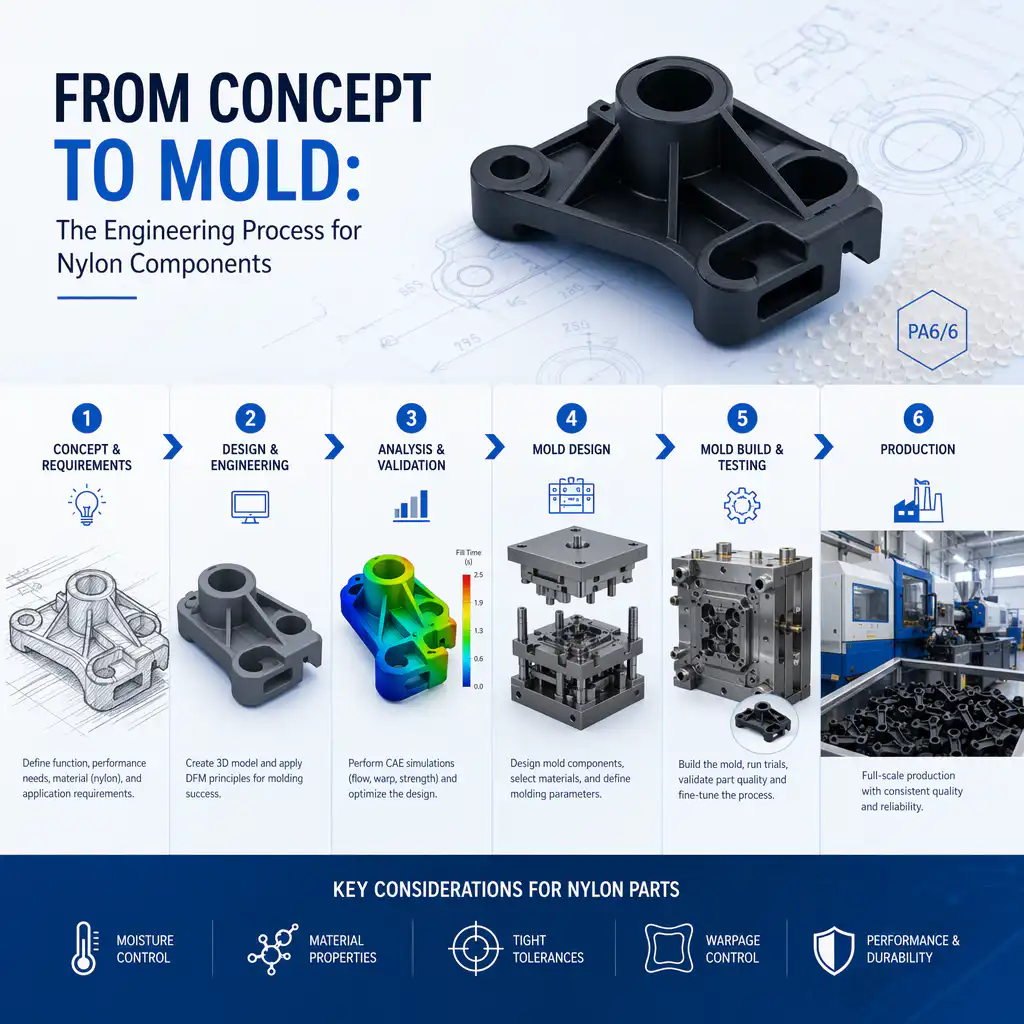
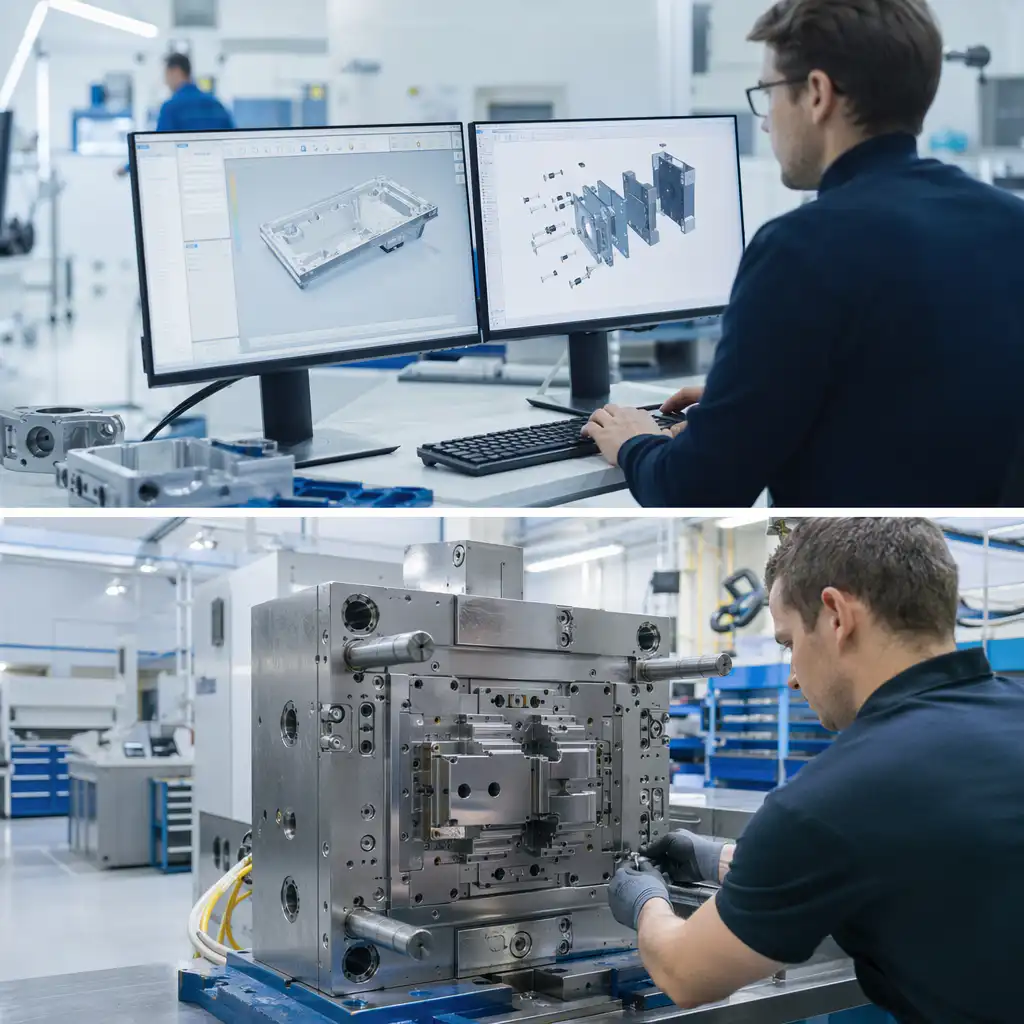
Этап 1: Разработка проекта
Первоначальная концепция
Все начинается с вашей концепции — эскизов, технических характеристик или 3D-модели, созданной в системе CAD. На этом этапе мы уделяем особое внимание изучению функциональных требований, эстетических ожиданий и условий эксплуатации. В отношении деталей из нейлона ключевые вопросы включают:
- Будет ли деталь подвергаться воздействию химических веществ, ультрафиолета или экстремальных температур?
- Каким механическим нагрузкам он будет подвергаться?
- Существуют ли нормативные требования (FDA, UL, автомобильная отрасль)?
- Какие годовые объемы планируется достичь?
Выбор материала
Выбор типа нейлона существенно влияет как на эксплуатационные характеристики детали, так и на конструкцию пресс-формы. Возможные варианты:
| Материал | Основные свойства | Типовые применения |
|---|---|---|
| PA6 | Хорошая вязкость, простота обработки | Товары общего назначения, товары широкого потребления |
| PA66 | Более высокий температурный диапазон, более жесткий | Автомобилестроение, промышленность |
| PA6+30%GF | Высокая прочность, стабильность размеров | Конструкционные элементы, зубчатые колеса |
| PA12 | Низкое впитывание влаги, гибкий | Шланги, топливопроводы, спортивное снаряжение |
Этап 2: DFM и оптимизация конструкции
Анализ «Проектирование с учетом технологичности» позволяет выявить потенциальные проблемы до вложения средств в изготовление инструментов:
- Проверка толщины стенок: Обеспечение однородности и надлежащей толщины слоя нейлона
- Анализ проекта: Проверка соответствия углов характеристикам усадки нейлона
- Конструкция ребер и выступов: Оптимизация прочности без образования вмятин
- Планирование расположения ворот: Расположение деталей для обеспечения оптимального потока и минимальной видимости сварных швов
Мы предоставляем подробные отзывы с рекомендациями по доработке. Для большинства проектов достаточно 2–3 циклов доработки, чтобы оптимизировать их как с точки зрения функциональности, так и с точки зрения технологичности.
Этап 3: Проектирование пресс-формы
После утверждения конструкции детали приступают к проектированию пресс-формы:
- Расположение полостей: Одногнездные и многогнездные формы, определение линии разъема
- Система охлаждения: Расположение каналов для равномерного регулирования температуры
- Конструкция системы выброса: Расположение штифтов, разъемные пластины или выталкивание с помощью воздуха
- Система направляющих: Горячий и холодный канал, типы и расположение литниковых отверстий
- Моделирование потока в пресс-форме: Проверка схем заполнения и выявление потенциальных проблем
При литье нейлона контроль температуры пресс-формы имеет решающее значение. Мы разрабатываем системы нагрева, обеспечивающие поддержание температуры пресс-формы в диапазоне 60–90 °C, необходимой для правильного развития кристалличности.
Этап 4: Изготовление пресс-формы
Изготовление физической формы включает в себя:
- Обработка полостей и сердечников на станках с ЧПУ
- Электроэрозионная обработка для мелких деталей и острых углов
- Полировка и придание текстуры поверхности
- Сборка и монтаж подвижных узлов
- Монтаж систем охлаждения и отопления
Постоянный контроль качества на всех этапах обеспечивает точность размеров. Перед сборкой детали пресс-формы проверяются на соответствие проектным спецификациям.
Этап 5: Отбор проб и проверка
Первые снимки изделия, выпущенного из формы, демонстрируют, насколько оправданными оказались принятые конструктивные решения:
- Визуальное представление: Качество поверхности, внешний вид литниковых каналов, линии сварки
- Проверка размеров: Ключевые характеристики, оцененные по сравнению с техническими требованиями
- Оптимизация процессов: Определение оптимальных параметров для обеспечения стабильного качества
- Функциональное тестирование: Монтажные испытания, проверка соответствия размерам, проверка работоспособности
На данном этапе нередко требуются незначительные корректировки. Для сложных деталей может потребоваться 2–3 итерации изготовления пробных образцов, чтобы добиться оптимальных результатов.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
В каких случаях целесообразно использовать подход «От концепции до пресс-формы: инженерный процесс изготовления деталей из нейлона»?
«От концепции до пресс-формы: инженерный процесс изготовления деталей из нейлона» имеет смысл в тех случаях, когда объем производства деталей, выбор материала, геометрия и требования к повторяемости оправдывают инвестиции в проектирование пресс-формы и изготовление оснастки.
Какие факторы проектирования имеют наибольшее значение в статье «От концепции до пресс-формы: инженерный процесс изготовления деталей из нейлона»?
На качество литой детали влияют такие факторы, как толщина стенок, ребра, выступы, угол наклона, расположение литника, усадка, линия разъема и выталкивание.
Какая информация необходима перед изготовлением пресс-формы?
Поставщик должен подтвердить 3D-модель, материал, предполагаемый годовой объем, требования к внешнему виду, допустимые отклонения, а также любые требования к сборке или функциональным испытаниям.
В чём заключается наибольший риск в процессе «От концепции до пресс-формы: инженерный процесс изготовления деталей из нейлона»?
Наибольший риск заключается в утверждении инструментария до того, как поведение материала, усадка, течение и функциональность детали будут полностью проверены в условиях реального применения.