Электроэрозионная обработка (ЭЭО) представляет собой семейство бесконтактных процессов, при которых электропроводящие материалы подвергаются эрозии под действием контролируемых электрических искр. Хотя все разновидности ЭЭО основаны на одном и том же принципе искровой эрозии, каждый тип разработан для конкретных областей применения, геометрических форм и производственных требований. Понимание различий между электроэрозионной обработкой проволокой, электроэрозионной обработкой погружением (также называемой электроэрозионной обработкой с погружным электродом или электроэрозионной обработкой погружением в матрицу) и электроэрозионной обработкой с сверлением отверстий имеет решающее значение для выбора оптимального процесса.
Электроэрозионная резка: прецизионная резка профилей
Основные возможности:
- Без приложения усилия прорезает закаленные материалы толщиной до 16 дюймов
- Позволяет создавать внутренние острые углы и узкие пазы, которые невозможно получить с помощью вращающихся инструментов
- Обеспечивает чистоту поверхности 16–32 Ra за один проход, а при финишной обработке — ещё более высокую чистоту
- Обеспечивает точность ±0,0001 дюйма при работе на прецизионных станках
- Поддерживает 4-осевую резку конических профилей и сложных линейно-закрытых поверхностей
Основные области применения: Штамповые матрицы, экструзионные матрицы, прогрессивные штампы, профили зубчатых колес, детали медицинского оборудования, а также любые области применения, требующие сквозных прорезов с жесткими допусками в закаленных материалах.
Электроэрозионная обработка с погружением: 3D-обработка полостей
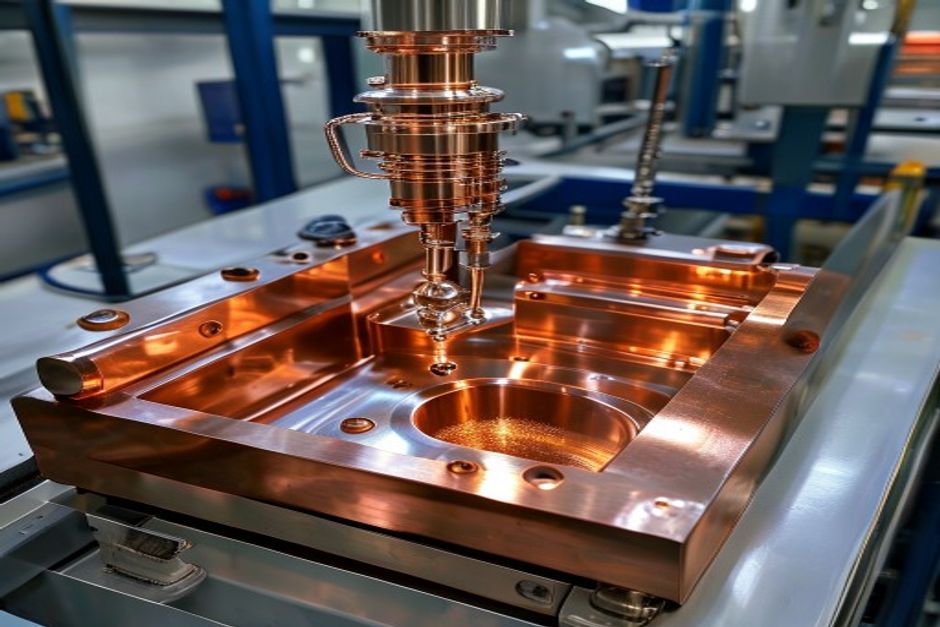
При электроэрозионной обработке погружным методом (также называемой «Ram EDM» или «Die Sinking EDM») используется электрод нестандартной формы — как правило, изготовленный из графита или меди, — который погружается в заготовку, вырезая полость, повторяющую форму электрода. В отличие от электроэрозионной резки по проволоке, которая позволяет выполнять только сквозные прорезы, электроэрозионная обработка погружением позволяет создавать глухие полости, сложные трехмерные поверхности и замысловатые внутренние элементы.
Основные возможности:
- Создает глухие полости со сложной геометрией и острыми внутренними углами
- Износ электродов компенсируется за счет использования многоэлектродных стратегий или орбитального движения
- Качество поверхности от 32 Ra (черновая обработка) до 4 Ra (чистовая обработка) с помощью сглаживающих проходов
- Материалы электродов: графит (наиболее распространённый, обладает хорошей износостойкостью), медь (для прорисовки мелких деталей), медно-вольфрамовый сплав (обладает высокой износостойкостью, дорогостоящий)
- Орбитальное или планетарное перемещение электрода способствует улучшению промывки и повышению качества поверхности
Основные области применения: Полости форм для литья под давлением, формы для литья под давлением, штампы для ковки, экструзионные инструменты, а также сложные трехмерные элементы из закаленных материалов, которые невозможно обработать традиционным фрезерованием.
Электроэрозионная обработка с сверлением отверстий: создание небольших и глубоких отверстий
Электроэрозионная обработка с сверлением отверстий (также называемая «Fast Hole EDM» или «Hole Popper EDM») специализируется на создании отверстий малого диаметра с большим соотношением сторон. Вращающийся трубчатый электрод — как правило, из латуни или меди, диаметром от 0,012 до 0,250 дюйма — продвигается вглубь заготовки, в то время как через центр электрода прокачивается диэлектрическая жидкость для удаления стружки из зоны резания.
Основные возможности:
- Создает отверстия диаметром всего 0,004 дюйма
- В некоторых материалах достигается соотношение глубины к диаметру, превышающее 100:1
- Сверлит закаленные материалы, которые привели бы к выходу из строя обычных сверл
- Проделывает отверстия под любым углом — вертикально, горизонтально или под наклоном
- Проникает в изогнутые или неровные поверхности входного отверстия без смещения сверла
- Продолжительность цикла составляет от нескольких секунд до нескольких минут в зависимости от глубины и диаметра
Основные области применения: Охлаждающие отверстия в лопастях турбин, резьбовые отверстия, выполненные методом электроэрозионной резки (начальные отверстия), форсунки топливных инжекторов, медицинские канюли, а также любые области применения, требующие проходки небольших глубоких отверстий в твердых или труднообрабатываемых материалах.
Руководство по выбору типов EDM
| Требование | Рекомендуемый тип электроэрозионной обработки |
|---|---|
| Продольная резка, 2D-фигуры | Электроэрозионная резка |
| Слепые полости, 3D-формы | Электроэрозионная обработка с погружением |
| Небольшие/глубокие отверстия (0,004–0,250 дюйма) | Электроэрозионная обработка с сверлением отверстий |
| Острые внутренние углы (без радиуса) | Электроэрозионная резка |
| Закаленный материал (60+ HRC) | Любая электронная танцевальная музыка (все виды) |
| Полость формы для литья под давлением | Электроэрозионная обработка погружением + фрезерование с ЧПУ |
Ограничения EDM
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Когда следует выбирать тот или иной вид электроэрозионной обработки: электроэрозионную резку, электроэрозионную глубокую обработку или электроэрозионное сверление?
Виды электроэрозионной обработки: электроэрозионная резка проволокой, электроэрозионная обработка погружением и электроэрозионное сверление. Электроэрозионная обработка — это оптимальный выбор в тех случаях, когда деталь требует высокой точности обработки, контролируемых поверхностей, повторяемости элементов конструкции и материала, поддающегося надёжной обработке.
Что следует уточнить перед заказом тех или иных видов электроэрозионной обработки: электроэрозионная резка проволокой, электроэрозионная обработка погружением или электроэрозионное сверление?
Перед началом производства подтвердите версию чертежа, марку материала, допуски, количество, критические размеры, качество обработки поверхности и требования к контролю.
Что обычно влияет на стоимость различных видов электроэрозионной обработки: электроэрозионная резка проволокой, электроэрозионная обработка погружением и электроэрозионное сверление?
Стоимость обычно определяется материалом, временем наладки, машинным временем, сложностью допусков, креплением, доступом к инструменту, отделкой, контролем и количеством заказа.
Как снизить риски, связанные с качеством, при различных видах электроэрозионной обработки: электроэрозионная резка, электроэрозионная обработка погружением и электроэрозионное сверление?
Риск качества снижается за счет четкой маркировки критических элементов, отказа от излишне жестких допусков, раннего подтверждения технологичности и использования данных контроля важных размеров.
Related Reading
- Услуги по обработке электроэрозионным способом: Проволочно-вырезной и продольно-вырезной электроэрозионный станки для получения замысловатых резов в закаленных материалах
- Что такое электроэрозионная резка? Полное руководство по электроэрозионной обработке
- Многоосевая обработка с ЧПУ: 3-осевая vs 4-осевая vs 5-осевая: объяснение