Зависимость температуры расплава от температуры формы является распространённой причиной затруднений в литье под давлением. Температура расплава определяет вязкость, текучесть, термическую историю и риск деградации полимера при его поступлении в полость формы. Температура формы определяет термическую границу на поверхности полости, скорость затвердевания поверхностного слоя, точность воспроизведения поверхности, кристаллизацию для полукристаллических марок, баланс охлаждения и размеры изделия после выталкивания.
Эти факторы взаимосвязаны, но не являются взаимозаменяемыми. Повышение температуры расплава может снизить сопротивление заполнения, но при этом может усилить повреждения, вызванные длительностью пребывания расплава в пресс-форме, образование газов, образование облоя или изменение цвета. Повышение температуры формы может улучшить качество поверхности и прочность линии сварки, но при этом может увеличить продолжительность цикла и повлиять на усадку, степень кристалличности или коробление. Надлежащая документация по валидации должна содержать данные об измеренных температурах расплава и поверхности формы, а не только уставные значения контроллера.
Прямое различие
| Температура | Основная функция | Частичный ответ | Риск при превышении допустимых значений |
|---|---|---|---|
| Температура плавления | Регулирует вязкость, сопротивление наполнению, поведение при сдвиге и тепловую историю материала | Давление наполнения, стабильность фронта потока, формирование линии сварки, деградация и цвет | Деградация, газообразование, расплыв, изменение цвета, блики или экспозиция с длительным временем выдержки |
| Температура поверхности формы | Регулирует замерзание кожи, воспроизведение поверхности, охлаждение и кристаллизацию | Блеск, текстура, прочность в месте сварки, усадка, плоскостность и выталкивание | Длительный цикл, застревание, вспышка, перемещение деталей или тепловой дисбаланс |
| Температура охлаждающей жидкости на входе/выходе | Регулирует отвод тепла в каждом контуре | Баланс полости, «горячие точки», повторяемость цикла и коробление | Масштаб, заблокированные каналы, утечка или неточные показания контроллера |
Используйте Окно процесса и руководство по заполнению настраивательного листа чтобы понять, как значения температуры вписываются в полную запись о процессе формования. Данные Руководство по обработке нейлона охватывает вопросы сушки и предельные значения для конкретных сортов. Данный руководство по устранению неисправностей помогает отделить проблему, связанную с температурой, от причин, связанных с вентиляцией, литником, материалом или геометрией.
Измерение фактической температуры расплава
Заданные значения температуры цилиндра не совпадают с температурой расплава. Материал может нагреваться за счет цилиндра, сдвига, времени пребывания и противодавления, в то время как тепло теряется в сопле и при отборе проб. Следует использовать температурный датчик или документированный метод отбора проб, если полимер имеет узкий диапазон переработки, чувствителен к влаге, содержит наполнители или демонстрирует признаки деградации. Перед измерением необходимо зафиксировать местоположение, условия отбора проб, состояние восстановления шнека и любую задержку.
Сравните фактическую температуру расплава с диапазоном, рекомендованным поставщиком смолы, а также с видимыми признаками поведения материала. Необычно высокое давление при нормальном времени наполнения может свидетельствовать о холодном расплаве, замерзшем литнике или наличии препятствий. Низкий уровень давления в сочетании со следами пригорания, запахом, тёмными вкраплениями или изменением цвета может указывать на чрезмерное тепловое воздействие, а не на нормальный ход процесса. Температуру следует оценивать в совокупности с временем наполнения, восстановлением хода шнека, противодавлением, временем пребывания и партией материала.
Температура поверхности плесени и тепловой баланс
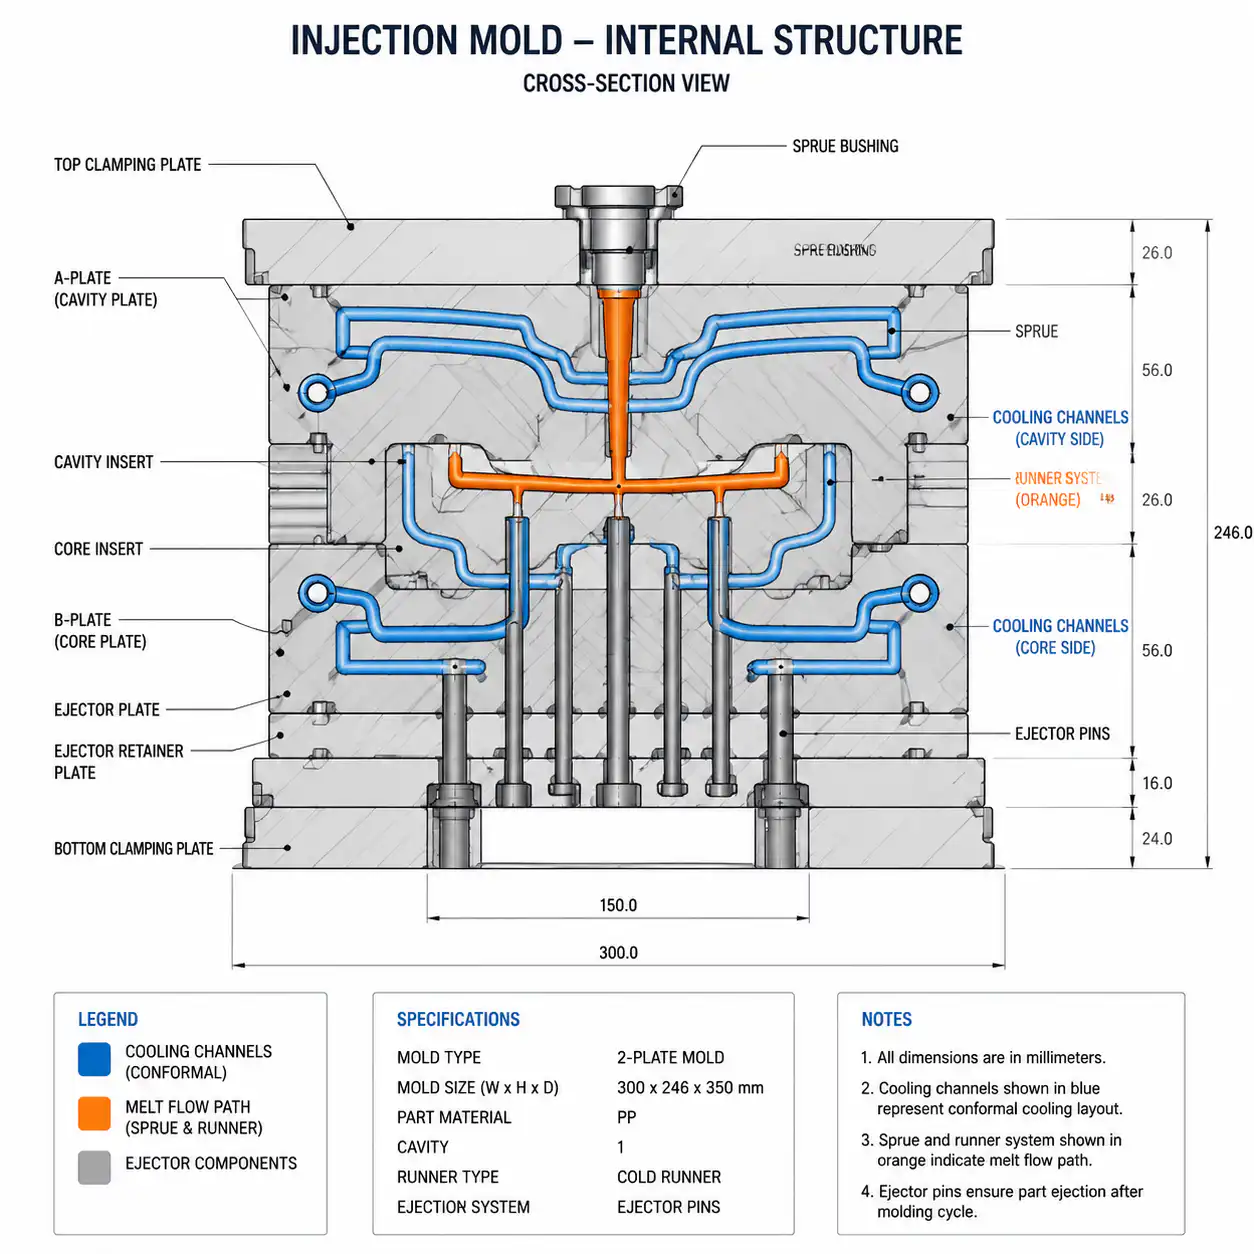
Контроллер пресс-формы может отображать температуру подающей или обратной магистрали, тогда как деталь реагирует на температуру поверхности в полости и сердцевине. Измеряйте температуру поверхности вблизи литникового канала, в самом толстом месте, на лицевой поверхности, а также в зонах, где возможны коробление или изменения степени блеска. Записывайте температуру охлаждающей жидкости на входе и выходе, расход (если доступен), идентификационный номер контура и время, необходимое для достижения термического равновесия формы.
Неравномерность теплообмена в контурах может привести к тому, что деталь будет выглядеть приемлемо на одном из этапов цикла, но сместится после извлечения из формы или кондиционирования. Заблокированный канал, перегородка, барботер, вставка или отложения накипи могут изменить локальную реакцию теплообмена. В случае многогнездных пресс-форм следует сравнивать температуры поверхности и размеры по отдельным гнездам. Стабильные показания контроллера не являются доказательством того, что во всех гнездах создаются одинаковые тепловые условия.
Сравнение реакции аморфной и полукристаллической смолы
Аморфные материалы, такие как АБС и ПК, при охлаждении не образуют кристаллическую структуру, поэтому температура пресс-формы в основном влияет на вязкость на поверхности, застывание кожицы, копирование, остаточные напряжения и релаксацию размеров. Более высокая температура пресс-формы может улучшить прочность линии сварки и внешний вид поверхности, но также может увеличить время цикла и усложнить выталкивание изделия.
Полукристаллические материалы, такие как PA, POM, PP и PEEK, приобретают кристалличность в процессе охлаждения. Температура пресс-формы влияет на скорость и степень кристаллизации, что сказывается на усадке, жесткости, химической стойкости, внешнем виде поверхности и размерах изделия после формования. При одинаковой температуре расплава можно получить разные результаты в зависимости от изменения температуры пресс-формы или времени охлаждения. В случае армированных марок ориентация волокон может приводить к появлению направленной усадки в дополнение к термической реакции полимера.
| Реакция смолы | Влияние температуры плавления | Влияние температуры формы | Основные направления проверки |
|---|---|---|---|
| Аморфная смола | Вязкость, давление наполнения, сдвиг и деградация | Репликация поверхности, напряжение, линии сварки и релаксация | Внешний вид, размеры после кондиционирования и растрескивание под напряжением |
| Полукристаллическая смола | Расход, термическая история и деградация | Кристаллизация, усадка, жесткость и баланс охлаждения | Размеры после заданной подготовки, плоскостность и работоспособность |
| Смола, армированная стекловолокном | Вязкость, разрыв волокон и их ориентация во время течения | Озноб, усадка, связанная с ориентацией, и охлаждение | Размеры в продольном и поперечном направлениях, коробление, прочность литниковых и сварных швов |
Влияние на заполнение, линии сварки и качество поверхности
Если расплав слишком холодный для канала течения, требования к давлению возрастают, и застывший слой начинает образовываться раньше. Тонкие стенки, длинные участки течения и мелкие литники становятся более чувствительными к этому. Более теплый расплав может улучшить течение, но это изменение должно ограничиваться диапазоном температур полимера, временем пребывания в матрице и признаками деградации. Более тёплая форма позволяет сохранить подвижность фронта течения у поверхности и улучшить качество отлива, особенно при изготовлении текстурированных или косметических деталей.
Прочность линии сварки зависит от температуры и давления в момент соприкосновения фронтов, тепловой истории материала, конструкции литника и вентиляционного отверстия, а также от локальной геометрии. Одной только температурой невозможно исправить неправильный угол соприкосновения или наличие застрявшего воздуха. Перед изменением температурных настроек необходимо зафиксировать расположение линии сварки, фронты потока при недостаточном наполнении, а также эстетические и механические требования.
Влияние на усадку, кристалличность и коробление
Изменения температуры влияют не только на давление наполнения. Более высокая температура формы может повысить степень кристалличности у полукристаллических марок и изменить конечную усадку. Более высокая температура расплава может повлиять на ориентацию, релаксацию и характер охлаждения по всей толщине стенки. Различия в температурах сердечника и полости могут привести к неравномерной усадке и короблению. Наполненные материалы могут демонстрировать направленное поведение, поскольку волокна следуют по пути течения и по-разному сдерживают движение в продольном и поперечном направлениях.
Измеряйте деталь в заданных условиях. Для нейлона, чувствительного к влажности, укажите условия сушки, температуру и влажность кондиционирования, а также время, прошедшее с момента начала кондиционирования. Для гибкого покрытия укажите опору в свободном состоянии и ориентацию относительно базы. Для уплотнительных или сопрягаемых деталей включите измерения в сборе в соответствующих условиях эксплуатации. Изменение размеров после кондиционирования не следует связывать с температурой пресс-формы без проверки поглощения влаги и состояния материала.
Таблица устранения неисправностей, связанных с температурой
| Наблюдаемый симптом | Данные о температуре | Контролируемое исследование | Другие причины, которые следует исключить |
|---|---|---|---|
| Недостаточный ход поршня или высокое давление наполнения | Измеренные значения температуры расплава, температуры поверхности формы и времени наполнения | Незначительное изменение температуры расплава или формы в пределах диапазона, допустимого для данной смолы | Ограничения, связанные с зазором, вентиляцией, влажностью материала, толщиной стенки или техническими ограничениями оборудования |
| Несовершенство текстуры или неравномерность блеска | Карта температуры поверхности и баланс цепи | Сравнить температуру поверхности в косметических зонах и скорректировать тепловой баланс | Состояние текстуры, уплотнение, фронт течения, полировка формы и загрязнение |
| Слабость в месте сварки или видимая линия | Температура переднего края потока в зоне смешения и температура формы | Проверьте температуру с учетом изменений в профиле затвора/вентиляции и наполнения | Расположение заслонки, воздухоотводчик, угол соприкосновения и локальная толщина |
| Деформация или смещение после формования | Температура ядра и полости, баланс охлаждающей жидкости и состояние кондиционирования | Сравнение образцов с сбалансированным охлаждением и образцов с контролируемым кондиционированием | Упаковка, ориентация волокон, схема стенок, литниковый канал и приспособление для контроля |
| Жжение, тёмные пятна или неприятный запах | Фактическая температура плавления, время пребывания и условия регенерации | Снизить тепловую нагрузку и проверить состояние системы продувки и материала | Запертый газ, загрязнение, «мёртвые зоны», сдвиг и вентиляция |
Проверка и контрольный список для листа настроек
- Укажите производителя смолы, точный сорт, цвет, армирующий материал и партию.
- Запишите показания температуры, времени работы, точки росы или влажности сушилки, если это необходимо.
- Запишите заданные значения температуры в цилиндре, измеренную температуру расплава и метод отбора проб.
- Зафиксируйте заданное значение регулятора формы, температуры поверхностей сердечника и полости, температуры охлаждающей жидкости на входе и выходе, а также идентификатор контура.
- Запишите время заполнения, профиль скорости, перекачку, уплотнение, охлаждение, восстановление и цикл.
- Проверить внешний вид, швы, текстуру, размеры, плоскостность, вес и выталкивание.
- Перед окончательной приемкой по размерам необходимо провести подготовку деталей, чувствительных к влажности.
- Уточните положение центра и допустимый диапазон с помощью последовательных выстрелов из каждой лунки.
Для получения запроса на предложение (RFQ) или анализа причин неисправностей отправьте информацию о типе и маркировке полимера, протокол сушки, профиль цилиндра, измеренную температуру расплава, показания температуры пресс-формы, схему контура охлаждения, длительность цикла, фотографии дефектов, контролируемый чертеж и годовой объем производства. После этого мы сможем отдельно рассмотреть корректировку температуры от корректировок, связанных с литником, вентиляцией, уплотнением, охлаждением или оптимизацией конструкции для технологического производства (DFM), а также определить, какие доказательства необходимы перед утверждением технологического диапазона.
Зависимость между температурой расплава и температурой формы следует проверять отдельно, поскольку эти два параметра по-разному влияют на текучесть, затвердевание поверхности, степень кристаллизации и усадку.
Часто задаваемые вопросы
Температура в цилиндре совпадает с температурой расплава?
Нет. Значения в цилиндре представляют собой заданные значения для зон нагрева. На фактическую температуру расплава влияют сдвиговое усилие, время пребывания, противодавление, восстановление шнека, состояние материала и теплопотери. Используйте документированный метод измерения, если это требуется в связи с особенностями полимера или наличием дефектов.
Зачем использовать горячую форму?
Повышение температуры формы может улучшить качество воспроизведения поверхности, качество линии стыка и стабильность фронта течения, а также повлиять на кристаллизацию в полукристаллических полимерах. При этом необходимо учитывать компромиссы в отношении времени цикла, выталкивания, усадки и теплового баланса.
Может ли высокая температура плавления устранить недостаток заполнения?
Это может снизить вязкость в пределах диапазона, указанного производителем смолы, однако причиной недостаточного наполнения формы может быть ограничение в литнике, вентиляция, влага, толщина стенок или ограничения оборудования. Прежде чем увеличивать температурное воздействие, необходимо подтвердить наличие таких причин.
Как температура формы влияет на усадку?
Это влияет на охлаждение, кристаллизацию и состояние напряжений в отливке. Результат зависит от типа плавника, толщины стенок, места вливания, баланса охлаждения, уплотнения и подготовки, поэтому размеры следует измерять в определённом контрольном состоянии.
Как следует измерять температуру?
Зафиксируйте метод, местоположение и состояние. При необходимости используйте фактические измерения температуры расплава, измеряйте температуру поверхностей формы вблизи критических зон и фиксируйте данные о входе и выходе охлаждающей жидкости, а также идентификационные данные контура, а не полагайтесь исключительно на показания дисплеев контроллеров.