
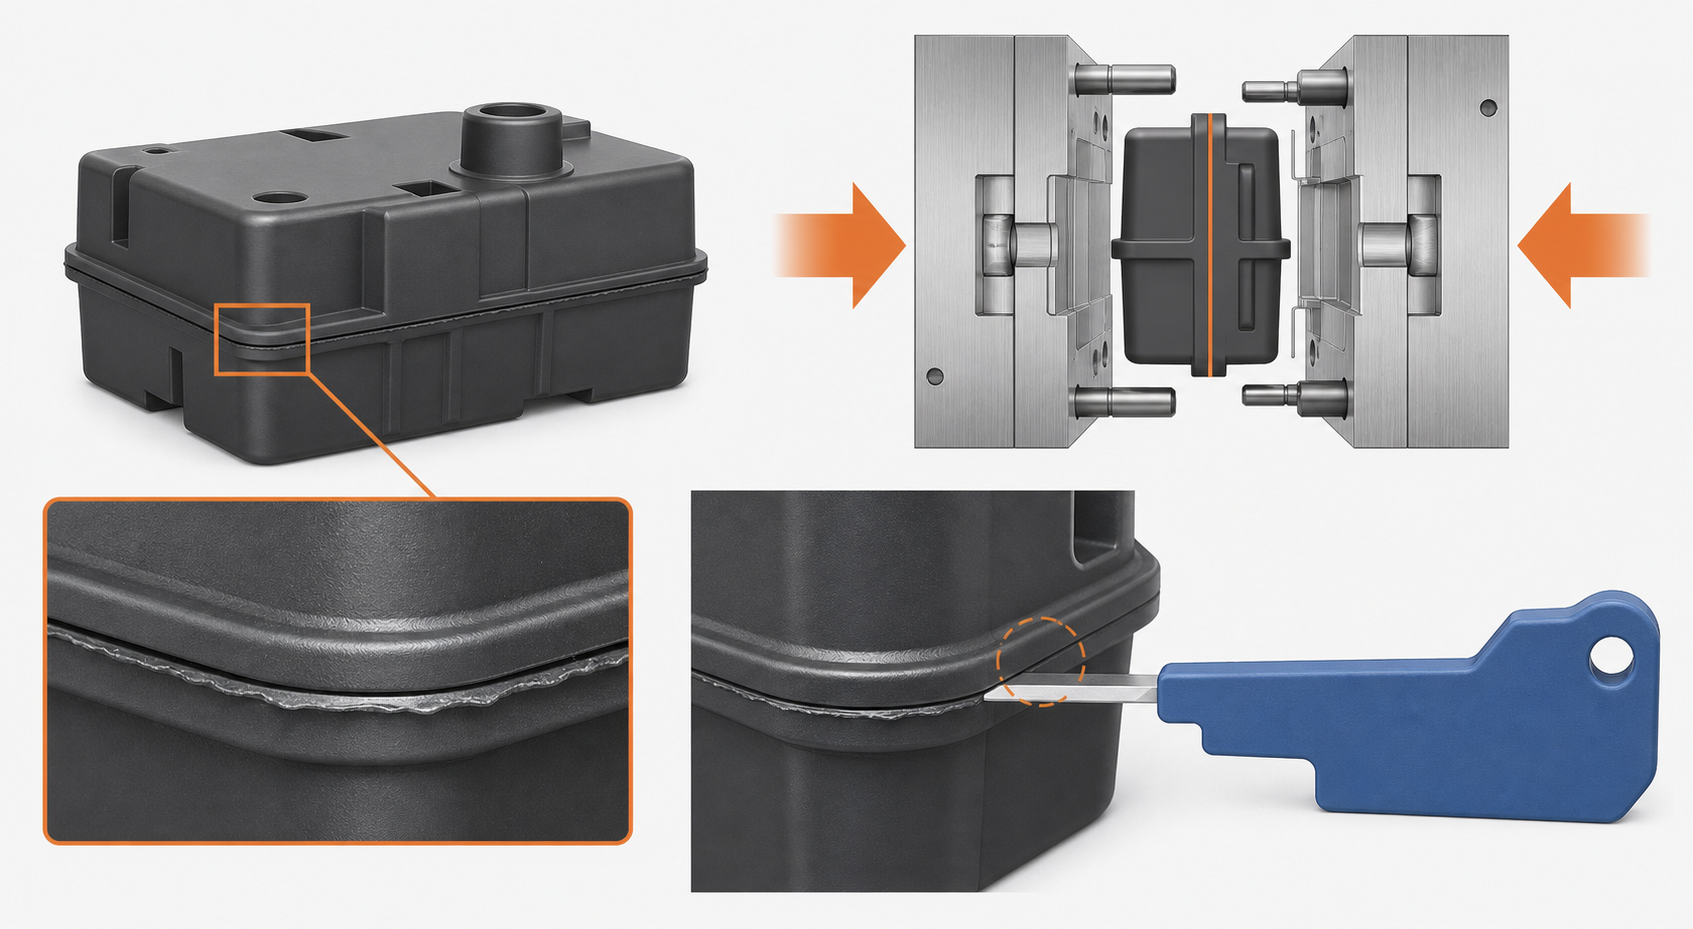
Использование технологии Flash в литье под давлением — это нежелательный тонкий слой пластика, выходящий за пределы заданных границ детали, как правило, в области линии разъема, отсечки, вставки, выталкивателя, вентиляционного отверстия или места соединения ползуна. Он образуется, когда расплавленный материал попадает в зазор или когда давление в полости приводит к раскрытию соединения формы за пределы предусмотренного конструкцией состояния соприкосновения. Правильное устранение этой проблемы зависит от того, указывают ли признаки на избыточное давление в процессе, износ пресс-формы, недостаточную опору, ограничения зажима, вентиляцию, вязкость смолы или конструкцию детали.
С точки зрения покупателя, обломок следует определять по местоположению, толщине, длине, высоте, способу удаления и функциональным последствиям. Небольшой обломок на скрытом крае может быть приемлем, тогда как такое же количество облома на уплотнении, соединителе, защелке, седле подшипника или видимой поверхности может стать основанием для брака. Поставщик не должен просто обрезать обломок и вернуть деталь, не выяснив, почему он образовался и не возникнет ли эта проблема вновь при длительном производстве.
Как выглядит вспышка и почему это важно
Флэш может проявляться в виде тонкого выступления вдоль линии разъема, заусенца вокруг вставки, пленки на вентиляционном отверстии, приподнятого края возле выталкивателя или растрепанного выступления у затвора ползуна. Дефект может быть непрерывным или прерывистым. Он может возникать в каждой полости или только в одной. Деталь, которая выглядит приемлемой после ручной обрезки, может всё же демонстрировать отклонения в размерах, повреждённые отсекающие элементы, увеличение трудозатрат или повторное образование облоя после продолжения работы пресс-формы.
Необходимо отличать обломок от намеренно оставленного следа линии разъема, остатка литника, заусенца после обрезки или кромки, предназначенной для удаления. Границы должны быть определены на чертеже, утвержденном образце и в соответствии с функцией сборки. Если обломок появляется после смены инструмента или постепенно увеличивается по мере производства, следует в первую очередь обратить внимание на контакт и износ пресс-формы. Если он появляется только при высоком давлении в процессе, в первую очередь следует проверить параметры процесса и зажимные параметры.
Отделить вспышку от аналогичных граничных условий
| Наблюдаемая характеристика | Возможный механизм | Полезное подтверждение |
|---|---|---|
| Тонкий ребро у линии разъема | Зазор по линии разъема, износ или прогиб формы | Проверка синей отметки, проверка отключения и карта вспышек по камерам |
| Флэш вокруг вставки | Неправильная посадка, недостаточная поддержка, неправильное выравнивание или зазор под давлением | Вставить размеры, данные о посадке и поперечное сечение |
| Вспышка у вентиляционного отверстия | Вентиляционное отверстие расположено слишком глубоко, повреждено или в нём создано избыточное давление | Глубина вентиляционного отверстия, его расположение, давление и эстетические ограничения |
| Небольшая приподнятая площадка у ворот | Состояние остатков ворот или обрезки ворот | Конструкция заслонки, утвержденный образец и метод извлечения |
| Берр после удаления с поля | Кромка выталкивателя, затягивание детали или повреждение инструмента | Проверка эжектора, усилие срабатывания и состояние кромок |
| Периодическая вспышка после длительной работы | Термическое расширение, износ, загрязнение или отклонения в зажимах | Записи о времени, рабочей камере, температуре инструмента и техническом обслуживании |
Используйте Руководство по распространенным дефектам литья под давлением для общего обзора дефектов. Данный Руководство по проектированию и изготовлению пресс-форм помогает принимать решения об отключении и техническом обслуживании, в то время как Страница услуг по литью под давлением охватывает технологический процесс производства. Данная страница посвящена диагностике с использованием метода «флэш», выявлению признаков разъёма формы и принятию решения о том, что предпочтительнее: настройка технологического процесса или корректировка пресс-формы.
Причины сбоя, доказательства и меры по устранению
| Группа по защите интересов | Доказательства, которые необходимо собрать | Направление коррекции |
|---|---|---|
| Рабочее давление | Пиковое давление в камере, точка перехода, уплотнение, температура расплава и скорость наполнения | Стабилизировать давление и подачу, не допуская недозаполнения форм или просадки |
| Зажим и станок | Усилие зажима, защита пресс-формы, параллельность плит и повторяемость работы станка | Убедитесь в достаточной грузоподъемности зажимных приспособлений и защитите пресс-форму от перегрузки |
| Посадка формы | Синяя линия разъема, контакт отключения, посадка вставки и прогиб формы | Проводить диагностику, техническое обслуживание или ремонт инструмента следует только после обнаружения зазора |
| Износ и техническое обслуживание | Быстрый рост, количество циклов, твердость стали, полировка и предыдущие ремонтные работы | Восстановить изношенный интерфейс и провести контролируемую повторную аттестацию |
| Материал и геометрия | Вязкость, класс, толщина стенок, вентиляция и направление потока | Проверить смолу, переходы на стенах, глубину вентиляционных отверстий и требуемое давление |
Место корректировки должно соответствовать месту появления облоя. Облой на одном и том же участке линии разъема во всех полостях указывает на контакт форм или их прогиб. Облой только в одной полости свидетельствует об износе конкретной полости, неправильной ориентации вставки или нарушении баланса литника. Облой у вентиляционного отверстия может означать, что оно слишком глубокое или что давление в конце наполнения слишком высокое. Наличие облоя вокруг вставки требует проверки посадки и опоры, а не только снижения давления уплотнения.
Последовательность диагностических действий при жалобах на вспышки
- Определите предел. Укажите на чертеже или образце границы местоположение, максимально допустимую толщину или высоту, способ удаления и функциональные последствия.
- Обозначьте местоположение дефекта. Укажите номер полости, номер цикла, номер станка, время работы, местоположение, а также тип вспышки — непрерывная или прерывистая.
- Проверьте процесс. Проанализируйте параметры заполнения формы, перекачки, уплотнения, температуры расплава, давления в полости и усилие зажима.
- Осмотрите интерфейс. При необходимости воспользуйтесь синим индикатором или щупом, проверьте запорные элементы, линии разъема, направляющие, вставки, вентиляционные отверстия и кромки выталкивателей.
- Сравните полости. Сфотографируйте и измерьте один и тот же элемент в каждой полости, чтобы среднее значение не скрыло одну полость с низкими показателями.
- Проверить историю инструмента. Проверить периодичность проведения инвентаризации, ремонта стальных деталей, полировки, замены вставок, смазки и технического обслуживания.
- Проведите контролируемое испытание. Измените самую мелкую значимую группу переменных, а затем проверьте флэш, размеры, заполнение, стоки, линии сварки и стабильность цикла.
Не устраняйте флэш путем уменьшения силы зажима или давления в камере, не проверив, заполняется ли деталь и соответствует ли она требованиям к размерам. Более низкое давление может скрыть дефект в одном образце, при этом приводя к неполному заполнению формы или образованию слабой линии сварки. Аналогичным образом, увеличение силы зажима может замаскировать изношенный запорный клапан и увеличить нагрузку на пресс-форму. Цель заключается в обеспечении стабильных условий работы пресс-формы и технологического процесса, а не во временном визуальном улучшении.
Корректировка процессов
Положение переключения давления, скорость заполнения и давление уплотнения следует анализировать комплексно. Если форма почти заполнена в момент переключения давления, даже небольшое изменение момента переключения может повлиять на пиковое давление на линии разъема. Поэтапный профиль наполнения может снизить давление в чувствительных местах отсечки, сохранив при этом наполнение тонких участков. Температура расплава влияет на вязкость и требуемое давление, но также влияет на чувствительность к облоям и деградацию материала. При каждом испытании следует фиксировать вес детали, давление, размеры и местоположение дефектов.
- Проверьте стабильность положения переноса, амортизацию и размер выстрела.
- Сравните давление упаковки и время упаковки с весом детали и её критическими размерами.
- Используйте профиль заливки, который обеспечивает защиту уязвимых мест от перекрытия, не допуская при этом недостаточного наполнения тонких стенок.
- Регулируйте температуру расплава и пресс-формы, чтобы снизить колебания вязкости.
- Убедитесь, что защита пресс-формы и усилие зажима обеспечивают стабильность результатов при производственной скорости.
- Раздельно учитывайте отливки, характерные для конкретной полости, и изменения технологического процесса, затрагивающие всю линию.
Исправления, связанные с плесенью и DFM
Линии разъема должны иметь достаточную опору, чтобы выдерживать давление, создаваемое фактической геометрией детали и плавким материалом. Тонкие отсекающие элементы, вставки без опоры, длинные ползуны и узкие уплотнительные площадки могут прогибаться, даже если пресс-форма выглядит жесткой на верстаке. При анализе пресс-формы необходимо комплексно учитывать стальную опору, угол отсечки, ширину уплотнительных площадок, давление в полости, вентиляцию, тепловое расширение и доступ для технического обслуживания.
DFM позволяет снизить риски за счет перемещения линии разъема подальше от уплотнения или эстетически важной кромки, добавления опоры за отсекающим элементом, улучшения посадки вставки, выравнивания толщины стенок и предотвращения воздействия фронта потока под высоким давлением на слабое место соединения. Вентиляционные отверстия должны обеспечивать выпуск воздуха, не становясь при этом новым местом образования облоя. В случае стеклонаполненных или абразивных смол выбор стали и контроль износа являются частью плана по борьбе с облоем.
Модификация инструмента должна основываться на измеренном зазоре или месте износа. Шлифование, полировка или сварка без контролируемого эталона могут привести к смещению линия разъема в другую область. Необходимо фиксировать количество удаленной или добавленной стали, зону ремонта, направление полировки и образцы для повторной аттестации. Поставщик должен указать, изменяет ли ремонт линию разъема, базовую плоскость, текстуру или эстетическую границу.
План проверки и приемки
Проводите контроль заусенцев по каждой полости и по производственному интервалу. Измеряйте толщину или высоту с помощью подходящей оптической системы, микроскопа, калибра или метода КИМ, стараясь не деформировать тонкий ребро при измерении. Для функциональных зон включайте испытания сборки, герметичности, электрического контакта, фиксации или пропускной способности. Для зон, подлежащих визуальному контролю, используйте контролируемое расстояние наблюдения, источник света и утвержденный контрольный образец.
После ремонта формы или корректировки технологического процесса выполните достаточное количество последовательных выпусков, чтобы выявить тепловое расширение, отклонения в полостях формы и повторяемость. Сохраните образцы первого выпуска, образцы в стабильном режиме и образцы в конце серии. В отчете следует установить связь между результатами измерения облоя и формовой полостью, станком, партией смолы, количеством циклов и условиями контроля. Если ручная обрезка по-прежнему допустима, определите инструмент для обрезки, метод работы оператора, предельное значение остаточного облоя и ожидаемый объем трудозатрат.
Меры по предотвращению сбоев и контрольный список для запроса предложений
- Предоставьте CAD-файл и чертеж с обозначенными линией разъема, уплотнением, зонами, требующими эстетической обработки, и зонами, в которых не должно быть заусенцев.
- Укажите марку смолы, наполнитель, предполагаемый диапазон вязкости и годовой объем.
- Определите количество полостей, ограничения станка, диапазон зажима и требования к автоматизации.
- Попросите предоставить замечания относительно рисков, связанных с перекрытием, вставкой, вентиляцией, линией разъема и прогибом формы.
- Определите толщину, высоту, длину, расположение флаша, а также требования к его удалению.
- Требуется проверка конкретной полости и предоставление серийного образца.
- Ведите учет работ по техническому обслуживанию пресс-форм, ремонту стальных деталей, полировке и инвентаризации по циклам.
- Согласовать порядок утверждения любых изменений линии разъема или функциональной кромки.
Для запроса предложения или запроса на принятие корректирующих мер необходимо предоставить фотографии детали, информацию о полости и объёме литья, утверждённый чертеж, данные о полимере и его марке, технологическую инструкцию, годовой объём производства, историю использования пресс-формы, а также информацию о функциях сборки, на которые влияет обломок. Это даст поставщику достаточно информации для выделения причин, связанных с давлением, зажимом, износом, вентиляцией и геометрией, прежде чем он сможет порекомендовать ремонт.
Экспресс-совет: определите, в чём причина — в процессе, инструменте или проектировании
| Расположение флеш-памяти | Данные для сравнения | Практический ответ |
|---|---|---|
| Parting line or shutoff | Gap, blue-check contact, cavity pattern, clamp and pressure data | Stabilize the process, then inspect fit, support and wear |
| Insert or slide interface | Insert seating, mismatch, thermal growth and cavity-specific results | Correct support, alignment or steel condition |
| Vent land | Vent depth, burn or gas evidence, end-of-fill pattern and maintenance record | Review vent geometry and clean condition without simply closing the vent |
| Thin edge or cosmetic boundary | Part thickness, packing response, resin viscosity and edge support | Review DFM, fill and packing before adding a trimming operation |
Flash is often treated as a pressure problem because pressure is easy to change. That can hide a damaged shutoff, worn insert, deflected mold, oversized vent or unsupported edge. A sound corrective action identifies the location, cavity, cycle count and measured flash limit, then proves the change with consecutive production-intent shots.
How Nylon Plastic Supports Flash Reduction
Nylon Plastic reviews modified nylon material behavior together with mold fit, process control and inspection. PA-GF20 and PA-CF30 may increase tool wear and change filling behavior, so the resin, filler, gate, vent, shutoff and maintenance interval should be considered as one system.
- Define no-flash zones, functional edges, cosmetic limits and any acceptable trimming method.
- Separate a resin or process correction from a repair that changes the parting line or shutoff.
- Link cavity-specific inspection, mold maintenance and sample approval to the controlled revision.
Related Reading
Часто задаваемые вопросы
Как быстрее всего проверить работу флеш-памяти?
Составьте схему полостей и их расположения, измерьте их толщину или высоту, проанализируйте записи о давлении и зажиме, а также осмотрите линию разъема, отсекающие клапаны, вентиляционные отверстия и вставки с помощью подходящего метода.
Можно ли устранить эффект «флэш» только с помощью настроек процесса?
Иногда изменения давления, расхода, температуры или уровня наполнения позволяют устранить обломок, если сопряжение форм исправно. При наличии стойкого облома или облома, характерного для конкретной полости, обычно требуется проверка посадки, износа или технического состояния.
В каких случаях при литье под давлением требуется модификация формы?
Следует рассмотреть возможность проверки формы, если после установления стабильного технологического диапазона сохраняются такие проблемы, как несоответствие размеров зазора, изношенный запорный элемент, поврежденный вентиляционный канал, несовпадение вставок или прогиб формы.
Как следует измерять или принимать флэш?
Определите толщину, высоту, длину, местоположение, условия осмотра и функциональные последствия. Проверьте соответствие требованиям к герметичности, сборке или внешнему виду с помощью повторных образцов.
Увеличение усилия зажима всегда устраняет заусенцы?
Нет. Увеличение усилия зажима может скрыть проблему с посадкой формы, увеличить нагрузку на станок или инструмент и при этом не устранить обломок у вентиляционного отверстия, вставки или неподдерживаемого края. Сначала необходимо определить местоположение и причину проблемы.
Request a Flash Troubleshooting Review
Send part photos, the controlled drawing, resin and grade, cavity information, process and clamp records, mold history, annual volume and the affected function.