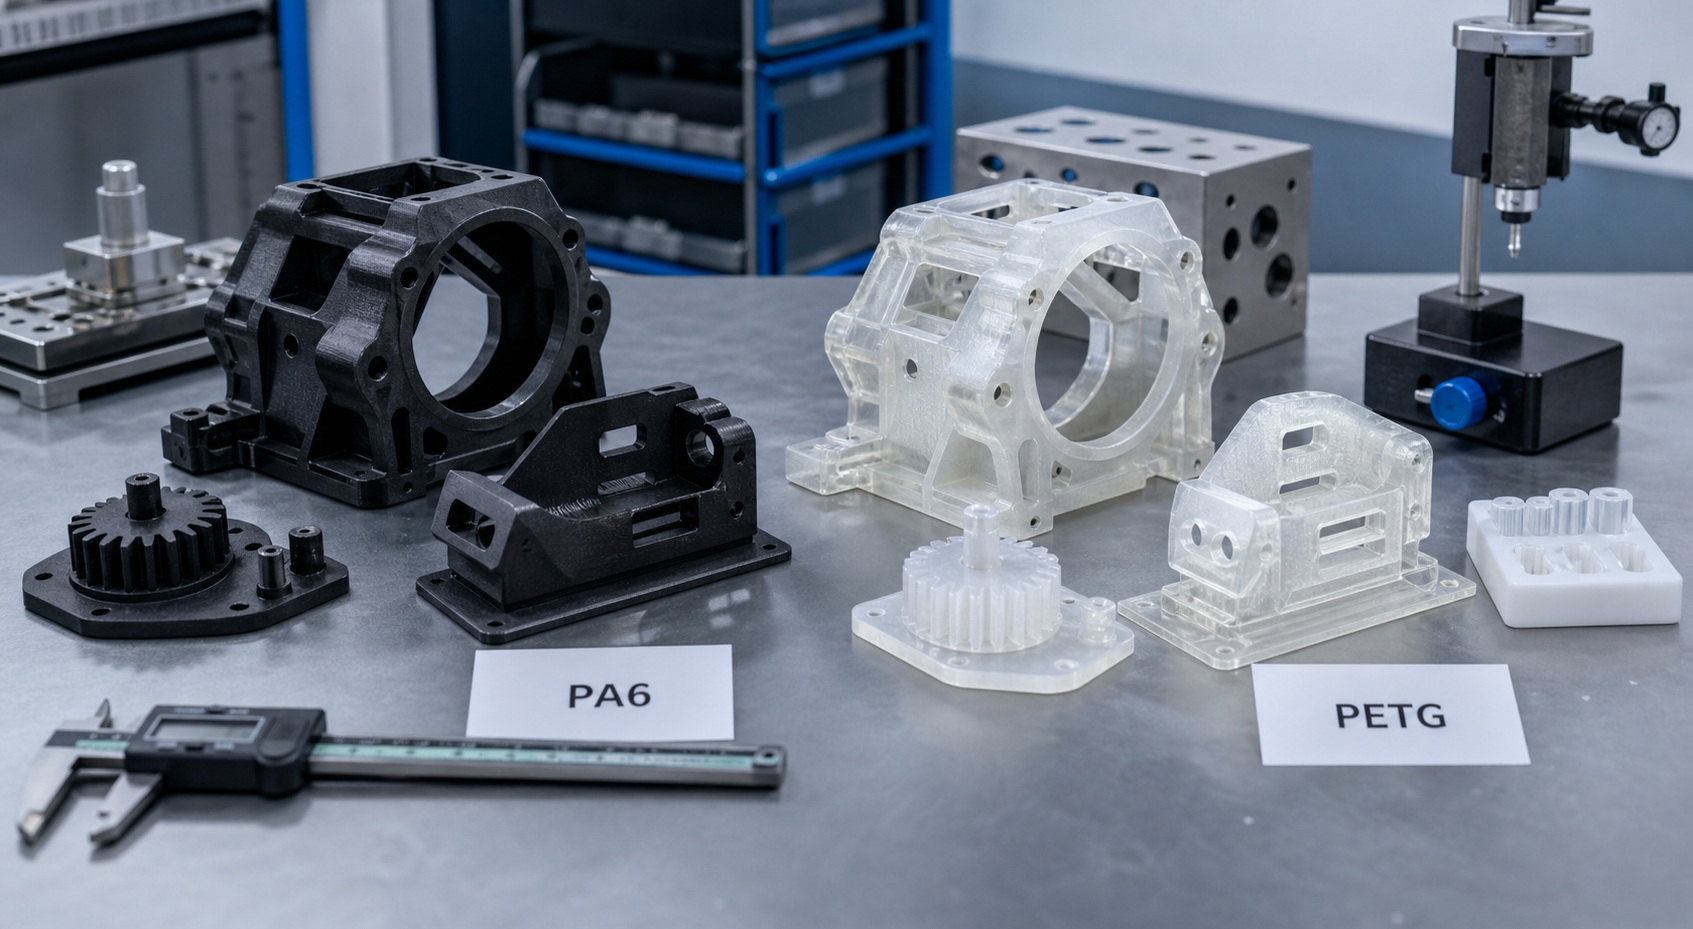
PA6 против PETG Это выбор между более инженерно-ориентированным подходом с использованием нейлона и более простым и стабильным технологическим процессом с использованием PETG. Команды сравнивают эти материалы в тех случаях, когда прототип должен выдержать манипуляции, проверки посадки и ограниченное функциональное использование, не прибегая сразу к более дорогостоящим методам промышленной печати.
PA6 может обеспечить более высокую техническую надежность при изготовлении деталей, подвергающихся повышенным нагрузкам, однако PETG часто оказывается предпочтительным выбором, когда стабильность печати, скорость и снижение рисков в процессе печати имеют большее значение, чем конечные эксплуатационные характеристики.
Краткий обзор
| Область принятия решений | PA6 | PETG | Примечание для покупателя |
|---|---|---|---|
| Выносливость | Как правило, выше | Хорошо | PA6 зачастую лучше подходит для более высоких функциональных нагрузок |
| Чувствительность к влаге | Высокий | Низкий | PETG проще хранить и обеспечивает стабильные результаты при печати |
| Стабильность печати | Более сложные | Более терпимый | PETG часто является более безопасным выбором для изготовления простых прототипов |
| Термостойкость | Как правило, сильнее | Нижний | PA6 подходит для применения в условиях повышенных температур или в более сложных инженерных условиях |
| Оптимальный вариант | Более прочные функциональные детали | Более быстрое изготовление прототипов и корпусов | Используйте PA6, если прототип должен по своим характеристикам больше напоминать конструкционную деталь |
Когда PA6 оказывается более целесообразным выбором
PA6, как правило, является более подходящим выбором в тех случаях, когда напечатанная деталь должна выдерживать повышенные нагрузки, износ или многократное функциональное использование. По своим характеристикам этот материал часто ближе к тому, что ожидается от конечной серийной детали из нейлона, что делает его полезным для изготовления более прочных кронштейнов, зажимов, изнашиваемых деталей и моделей для механической валидации.
Ценой этого преимущества является чувствительность процесса. Сушка PA6, контроль параметров камеры и устранение коробления требуют большей тщательности, чем в случае с PETG.
Когда PETG является лучшим выбором для изготовления прототипов
- Скорость имеет значение: Работа с PETG часто проходит проще и сопровождается меньшим количеством неудачных печатных результатов.
- Прототип в основном предназначен для проверки посадки и внешнего вида: PETG вполне может заменить нейлон, не создавая при этом тех сложностей, которые с ним связаны.
- В цехе отсутствует надлежащий контроль за процессом сушки: PETG снижает нестабильность технологического процесса.
- Эта деталь не подвержена воздействию высоких температур и износу: PETG позволяет быстрее получить коммерческое решение.
Распространённые ошибки при сравнении PA6 и PETG
| Ошибка | Риск | Исправить |
|---|---|---|
| Выбор PETG для испытания на несущую способность | Прототип вселяет ложную уверенность | Используйте PA6 или другой, более прочный инженерный материал |
| Выбор PA6 без контроля сушки | Низкое качество печати и нестабильное качество | Перед составлением коммерческого предложения необходимо спланировать рабочий процесс по обработке материалов |
| Сравнение исключительно по простоте печати | Неподходящий материал для конечного применения | Сначала исходите из условий эксплуатации и назначения детали |
| Использование одного прототипа для моделирования поведения конечного продукта | Несоответствие материалов на последующих этапах производства | Свяжите исходный материал с предполагаемым маршрутом прохождения материала при производстве |
PA6 и PETG: выбор материалов для прототипирования в сфере B2B
Если речь идет о коммерческой демонстрационной модели, пробной детали или корпусе светильника, использование PETG часто позволяет ускорить реализацию проекта. Если же прототип должен пройти испытания на прочность в реальных условиях эксплуатации, износостойкость или более сложные монтажные характеристики, PA6, как правило, является более надежным инженерным решением.
Почему стоит выбрать нейлоновый пластик
Nylon Plastic помогает командам определиться, на что следует ориентироваться при разработке прототипа — на скорость, выход печати или реалистичные инженерные характеристики, — прежде чем они потратят время на неверный подход к печати.
Related Reading
- Руководство по 3D-печати с использованием нейлона
- Услуги по 3D-печати из пластика для изготовления функциональных деталей
- Сравнение PLA, PETG и нейлона
- Руководство по допускам для 3D-печати
- Литье из полиамида
- Nylon 3D Printing Service
Drying Discipline: The Hidden Cost of PA6 Printing
PA6 filament absorbs moisture from ambient air within hours of opening a sealed package. Printing with wet PA6 produces parts with 30-50 percent lower layer adhesion, visible surface roughness from steam bubbles, and unpredictable mechanical properties. A proper PA6 workflow requires: storage in a sealed container with desiccant when not in use, active drying at 80°C for 4-8 hours before printing, and printing directly from a dry box that maintains sub-15 percent relative humidity. PETG, by comparison, can often be printed from open-air spool holders with acceptable results for prototype work. The drying infrastructure adds approximately $200-500 to the printer setup cost and 4-8 hours of preparation time per print job. Teams should factor this overhead into project timelines, not just material costs.
When the Prototype Must Predict Production Behavior
The most expensive mistake in a PA6 vs PETG decision is choosing PETG for a prototype that must validate an eventual injection-molded nylon production part. PETG’s lower stiffness, different friction behavior, and significantly different thermal expansion mean that a PETG prototype may pass fit and function checks that a nylon production part would fail. If the prototype is a stepping stone to injection molding, PA6 provides a more honest preview of production behavior. If the prototype is purely for form review, customer demonstration, or short-term use, PETG’s speed and simplicity often make better business sense. The key question is not which material is “better” but which material tells the truth about the production part the team is actually building toward.
Surface Finish and Post-Processing Comparison
PETG generally produces smoother surface finishes straight off the printer because its lower printing temperature and better flow characteristics reduce visible layer lines. PA6 parts often require sanding, vapor smoothing, or coating to achieve a comparable surface quality, adding 15-30 minutes of post-processing per part. For cosmetic prototypes, the surface finish advantage tips the scale toward PETG. For functional parts where surface finish is secondary to mechanical performance, PA6’s post-processing overhead is an acceptable trade-off. The team should decide whether the prototype will be judged primarily by appearance or by function before choosing the material.
Часто задаваемые вопросы
PA6 прочнее, чем PETG?
PA6, как правило, является более подходящим материалом для изготовления функциональных деталей, требующих повышенной прочности, тогда как PETG обычно выбирают для упрощения печати и ускорения вывода прототипов.
PETG печатается легче, чем PA6?
Да. PETG, как правило, проще хранить, сушить и печатать с стабильным качеством, чем PA6.
В каких случаях следует использовать PA6 вместо PETG?
Используйте PA6 в тех случаях, когда деталь должна обладать более высокими механическими характеристиками, износостойкостью или более точно соответствовать будущей серийной детали из нейлона.
В каких случаях достаточно использовать PETG?
PETG зачастую вполне подходит для проверки посадки, изготовления прототипов корпусов и некритичных печатных деталей, где на первом месте стоят скорость и стабильность печати.
Что мне нужно предоставить, чтобы получить рекомендацию по выбору между PA6 и PETG?
Укажите модель, назначение, рабочую температуру, условия нагрузки, а также уточните, является ли деталь демонстрационным прототипом или функциональным образцом для валидации.
Пришлите файл с чертежом детали, если вам нужна помощь в определении, какой из материалов — PA6 или PETG — является более подходящим для изготовления прототипа с меньшим риском.

