This gear manufacturing services complete guide explains practical considerations for material selection, design review, manufacturing, and sourcing decisions.
Введение в производство пластиковых зубчатых колес
Пластиковые шестерни вытеснили металлические в быстро расширяющемся спектре областей применения — от механизмов электростеклоподъемников в автомобилях и систем подачи бумаги в принтерах до приводов робототехники и медицинских инфузионных насосов — благодаря таким преимуществам, как снижение веса на 40–70%, врожденная коррозионная стойкость, самосмазывающиеся свойства и возможность объединения нескольких элементов (зубьев шестерни, вала, шейки подшипника и профилей кулачков) в единую деталь, изготовленную методом литья под давлением. Мировой рынок пластиковых шестерен, оцениваемый примерно в $3,8 млрд в 2024 году, продолжает расти со среднегодовым темпом роста (CAGR) 6–8%, поскольку подсистемы электромобилей, коллаборативные роботы и миниатюрные медицинские устройства создают спрос на прецизионные компоненты системы передачи мощности, которые нецелесообразно производить из металла.
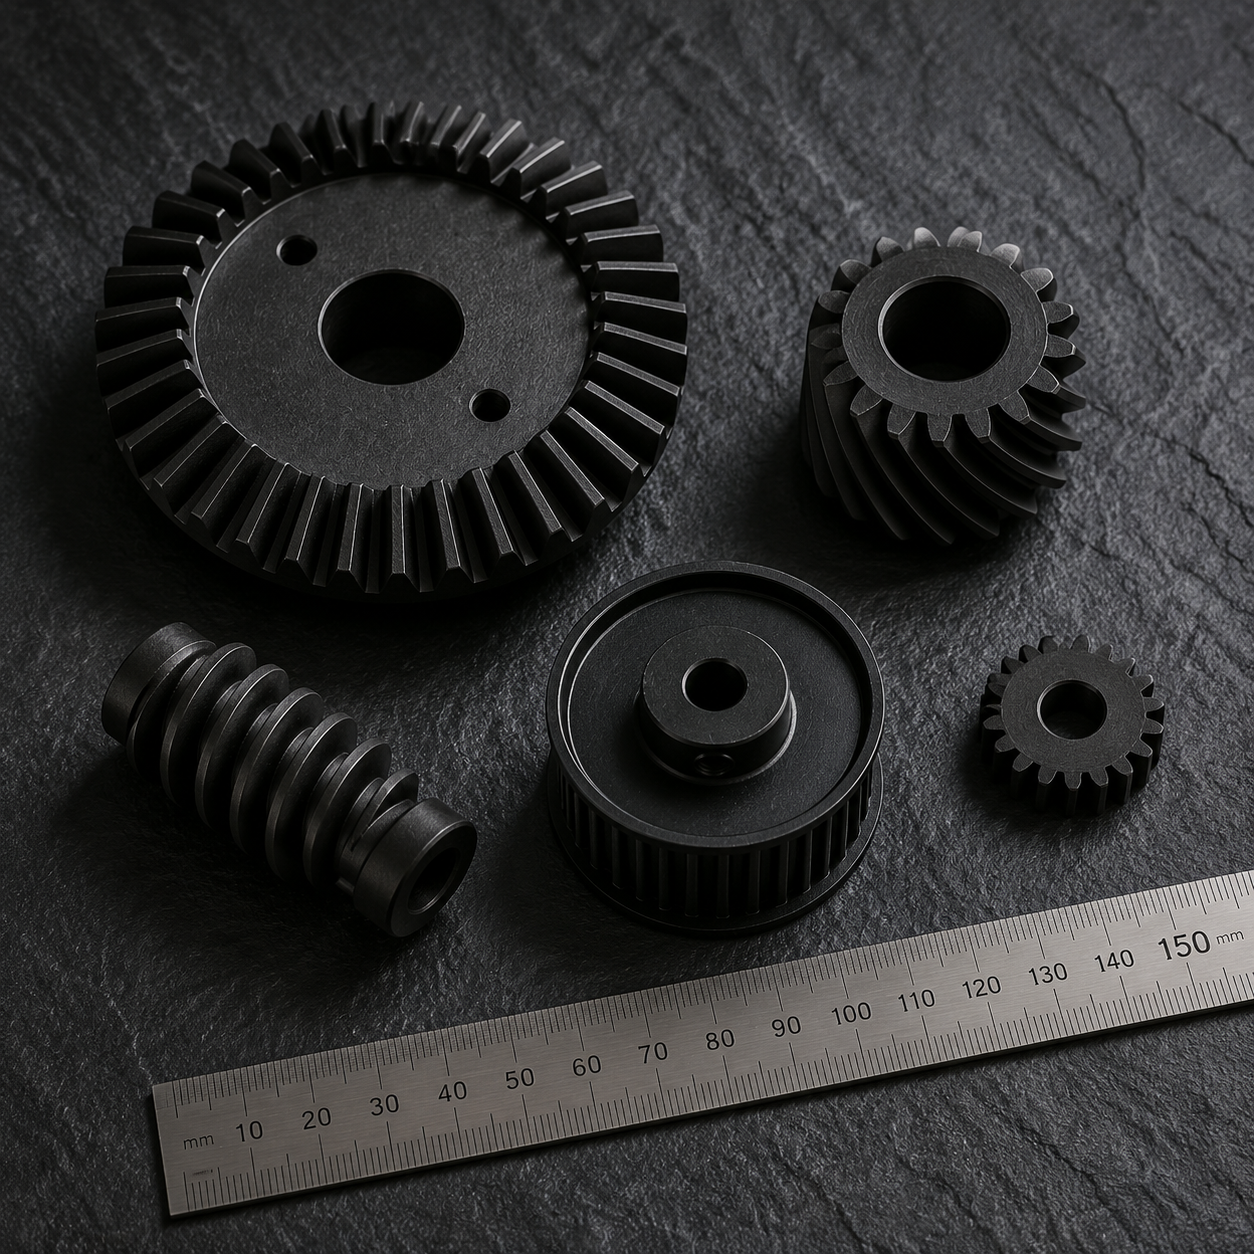
Однако переход от проектирования металлической шестерни к производству пластиковой шестерни, отвечающей требованиям уровня качества AGMA Q8–Q10 с целевыми показателями долговечности в 100 000 циклов, требует ориентации в сложном пространстве проектирования, которое охватывает выбор геометрии шестерни (цилиндрическая, косозубая, червячная, коническая), состава материала (неармированный, армированный стекловолокном, с внутренней смазкой), компромиссных решений в отношении технологического процесса (литье под давлением или обработка на станках с ЧПУ) и протоколов проверки качества. Настоящее руководство представляет собой структурированную, основанную на данных основу для уверенного принятия таких решений на основе реальных производственных данных и установленных стандартов в области проектирования зубчатых колес.
Типы передач: соответствие геометрии и области применения
Цилиндрические зубчатые передачи по-прежнему остаются основным элементом систем передачи мощности в пластиковой промышленности, на их долю приходится примерно 65% всех применений пластиковых зубчатых передач. Их прямые зубья, расположенные параллельно оси вращения, обеспечивают простейшую конструкцию пресс-формы (двухпластинчатая пресс-форма без боковых сил), минимальную стоимость инструмента ($8 000–$25 000 для одногнездной пресс-формы) и максимальную стабильность производства. Основным ограничением является шум: при скоростях по линии шага выше 8 м/с мгновенное зацепление зубьев вызывает слышимый визг в диапазоне 800–2 500 Гц. Для применений, чувствительных к шуму, таких как приводы систем отопления, вентиляции и кондиционирования воздуха в автомобилях и офисное оборудование, косозубые шестерни снижают уровни звукового давления на 8–15 дБ(А) за счет постепенного зацепления зубьев, однако при этом возникают осевые упорные нагрузки (обычно 15–35% от тангенциальной нагрузки), которые требуют наличия упорных поверхностей подшипников в конструкции корпуса.
Червячные передачи обеспечивают высокие передаточные числа (от 10:1 до 60:1 в одной ступени) при компактных габаритах, что делает их оптимальным выбором для механизмов позиционирования в устройствах регулировки автомобильных сидений и приводах промышленных клапанов. Скользящий контакт, присущий зацеплению червячной передачи, требует использования материалов с низким коэффициентом трения: стандартным сочетанием является ацеталь (POM) в паре с нейлоном (PA6 или PA66) с внутренней смазкой (PTFE или силикон в количестве 2–5 wt%), обеспечивающее КПД 70–75% при углах наклона 15–20°. Конические шестерни, обычно изготавливаемые с передаточными числами от 1:1 до 3:1 для изменения направления оси на 90° в ручных электроинструментах и судовых рулевых системах, представляют наибольшую сложность при литье из-за своей конической геометрии. Прямые конические шестерни можно лить с двусторонней обработкой; спиральные конические шестерни почти всегда требуют послеформовой обработки боковых граней зубьев на станках с ЧПУ для достижения качества AGMA Q8 или выше.
Выбор материала: подбор полимера с учетом нагрузки и условий эксплуатации
Выбор материала для пластиковых зубчатых колес начинается с определения рабочего крутящего момента, скорости, диапазона температур окружающей среды и химического воздействия. Для низких и умеренных нагрузок (напряжение изгиба по Льюису 5 кДж/м²), но при насыщении поглощают 2,5–3,5% влаги, что может изменить шаговый диаметр шестерни на 0,5–1,5% в зависимости от геометрии — это является критическим фактором для прецизионных систем синхронизации, где люфт должен поддерживаться на уровне ниже 0,10 мм.
Когда крутящий момент приводит к тому, что изгибающие напряжения в материале «Льюис» превышают 30 МПа, возникает необходимость в использовании марок, армированных стекловолокном. PA66-GF30 (стеклонаполненный нейлон 66 марки 30%) обладает модулем упругости при изгибе 8 500–9 500 МПа (по сравнению с 2 800 МПа у ненаполненного материала) и прочность на разрыв 160–180 МПа при 23 °C, что делает его предпочтительным материалом для автомобильных приводов электропривода задней двери и червячных передач системы электроусилителя рулевого управления (EPS), работающих при периодических крутящих моментах 3–8 Н·м. Компромиссом является абразивный износ сопряженной шестерни: стеклонаполненная шестерня, работающая в паре с ненаполненной, будет счищать более мягкий боковой фланг зубьев, поэтому совместимость материалов сопряженных деталей должна проектироваться как единая система. Для наиболее требовательных условий эксплуатации — непрерывная работа при температуре выше 100 °C, агрессивные химические вещества или условия высокого вакуума — PEEK (неармированный или армированный углеродным волокном) обеспечивает модуль упругости при изгибе 4 100 МПа, температуру непрерывной эксплуатации 250 °C и пренебрежимо малое поглощение влаги (<0,11 TP3T), хотя стоимость сырья в 10–15 раз превышает стоимость PA66.
Пластиковые шестерни, изготовленные методом литья под давлением, и пластиковые шестерни, изготовленные механической обработкой
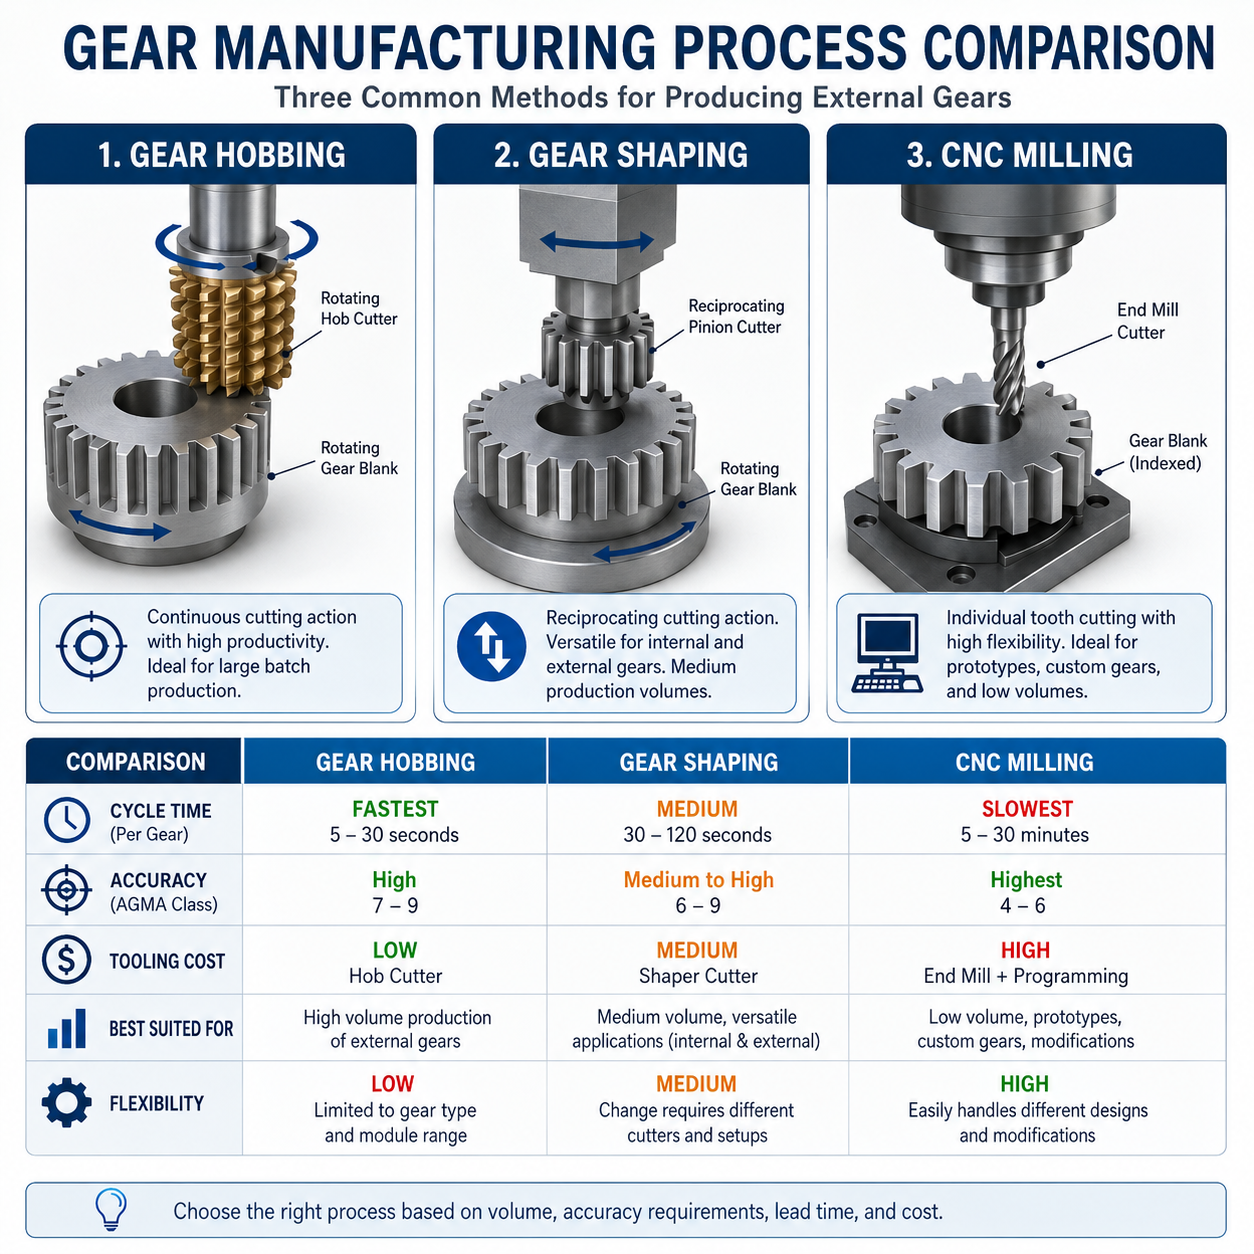
Выбор технологического процесса — литье под давлением или обработка на станках с ЧПУ — напрямую влияет на экономику производства и уровень качества продукции. При литье под давлением затраты на инструмент ($15 000–$60 000 за многогнездную форму со специальными элементами для зубчатых колес, такие как трёхпластинчатая конструкция для центрального впрыска и система газового подпора для устранения вмятин), распределяя их по всему объёму производства, что при объёмах свыше 10 000 единиц обеспечивает себестоимость одной детали в пределах от $0,15 до $1,50. Литые шестерни могут соответствовать требованиям AGMA Q8–Q10 при производстве с использованием прецизионно отшлифованных полостей формы (допуск профиля зубьев ±2–5 мкм), оптимизированное расположение литниковых каналов (центральная перегородка или трехточечное штифтовое литье для минимизации некруглости) и контролируемое охлаждение, позволяющее ограничить отклонение усадки после формования до <0,3% от номинального размера.
Пластиковые шестерни, изготовленные с помощью ЧПУ, предназначены для трёх различных рынков: прототипирования (1–500 единиц), где стоимость обработки одной детали в диапазоне $50–$150 незначительно превышает стоимость обработки в диапазоне $15,000–$60 000, позволяющие избежать затрат на изготовление пресс-форм; сверхточные применения, требующие точности AGMA Q12–Q14, которая превышает возможности литья; а также крупные шестерни (шаговый диаметр >250 мм), где ограничения по длине потока в пресс-форме делают литье нецелесообразным. Обработанные на станке шестерни также обеспечивают гибкость в выборе материалов — PEEK, PTFE и ламинаты, армированные стекловолокном, которые трудно или невозможно изготовить методом литья под давлением, могут быть нарезаны на зуборезном станке или профилированы с использованием стандартного оборудования для нарезания шестерен с твердосплавными режущими инструментами при скоростях резания 80–150 м/мин. Основным ограничением является то, что на поверхности зубьев обработанных шестерен остаются обрезанные концы волокон, что может увеличить коэффициент трения на 0,05–0,10 по сравнению с поверхностью литой шестерни, богатой смолой, ускоряя износ в несмазываемых системах.
Уровни качества AGMA: что они означают для пластиковых шестерен
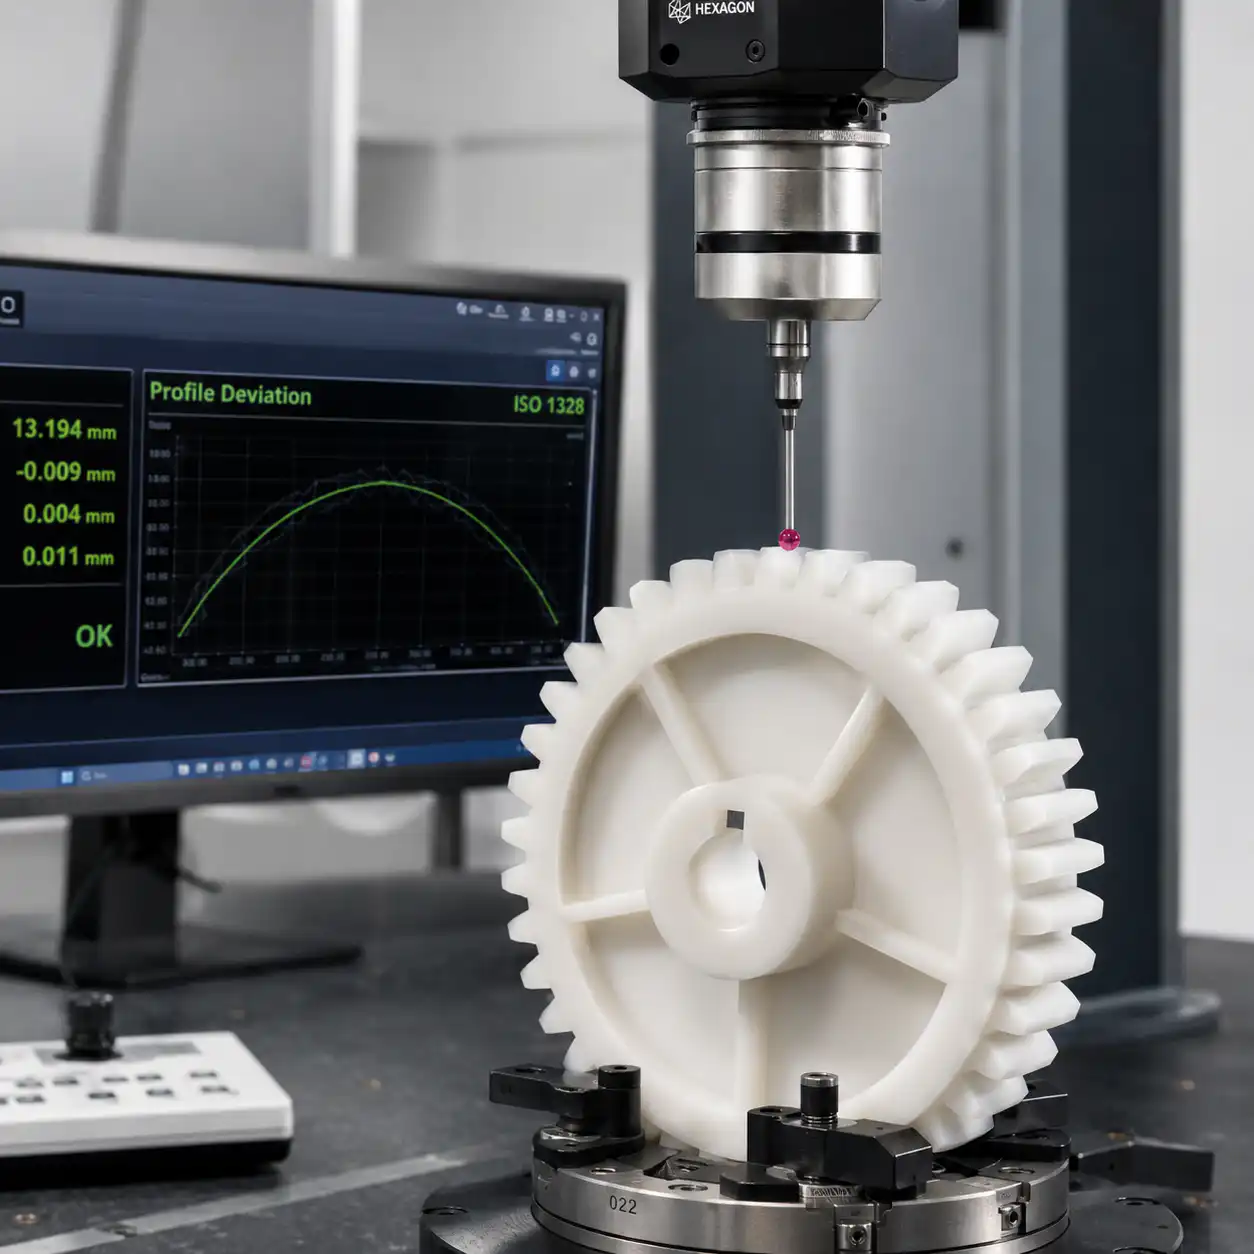
Система качества Американской ассоциации производителей зубчатых колес (AGMA), определённая в стандартах ANSI/AGMA 2015 и ISO 1328, классифицирует точность зубчатых колес от Q3 (грубая, сельскохозяйственная техника) до Q15 (сверхточная, системы наведения в аэрокосмической отрасли). Для пластиковых зубчатых колес практический диапазон составляет Q6–Q12. Q6–Q7 (общая совокупная погрешность 32–45 мкм для шестерни с диаметром деления 25 мм) подходит для низкоскоростных, некритичных потребительских применений, таких как механизмы игрушек и простые таймеры бытовой техники, при скоростях движения по линии деления ниже 1 м/с. Q8–Q9 (общая совокупная погрешность 16–25 мкм) представляют собой оптимальный диапазон для автомобильных приводов, электроинструментов и офисного оборудования, обеспечивая приемлемый уровень шума (90% для цилиндрических зубчатых колес), а также распределение нагрузки между зубьями в пределах 15% от идеального значения.
Q10 (общая совокупная погрешность 10–14 мкм) — это наивысший уровень качества, который можно надежно достичь при литье под давлением; он требует использования прецизионно отшлифованных полостей формы (Ra < 0,1 мкм на боковой поверхности зубца), строгого технологического контроля температуры расплава (±2 °C) и статистического контроля колебаний усадки. Данный уровень предписывается для червячных передач в электроусилителях рулевого управления, дозирующих шестерен медицинских инфузионных насосов и гибких шлицев гармонических приводов суставов роботов. Уровни Q11–Q12 достижимы только посредством послеформовой обработки с ЧПУ (фрезерование, профилирование или шлифование) или прямой обработки из заготовки и предназначены для применений, в которых незначительное улучшение погрешности передачи и снижение шума оправдывают 3–6-кратную надбавку к стоимости по сравнению с формованными шестернями уровней Q9–Q10.
Выбор материала с учетом нагрузки и крутящего момента
| Материал | Максимальный постоянный крутящий момент (Н·м)* | Модуль упругости (МПа) | Рабочая температура (°C) | Поглощение влаги (%) | Индекс затрат |
|---|---|---|---|---|---|
| POM (ацеталь, без наполнителя) | 0.5–2.5 | 2,600–2,900 | 85 | 0.2–0.3 | 1.0× |
| PA6 / PA66 (без наполнителя) | 0.8–3.0 | 2,600–3,000 | 120 | 2.5–3.5 | 1.0× |
| PA66-GF30 (30% GF) | 3.0–8.0 | 8,500–9,500 | 130 | 1.5-2.0 | 1.4× |
| PBT (без наполнителя) | 0.6–2.0 | 2,400–2,700 | 120 | 0.1–0.2 | 1.2× |
| PEEK (без наполнителя) | 2.0–6.0 | 4,100 | 250 | <0,1 | 10–15× |
| PA46 (Stanyl, без наполнителя) | 1.5–4.0 | 3,200 | 160 | 3.0–4.0 | 3.0× |
| PA12 (без наполнителя) | 0.5–1.5 | 1,500 | 90 | 0.5–0.8 | 1.8× |
| LCP (Vectra) | 0.3–1.0 | 11,000–13,000 | 240 | <0,03 | 5–8× |
*Расчет выполнен для прямозубого зубчатого колеса с модулем 1,5 и шаговым диаметром 20 мм. При использовании зубчатых колес меньшего модуля или при более высоких скоростях необходимо уменьшить номинальную нагрузку.
Шесть правил проектирования пластиковых зубчатых колес
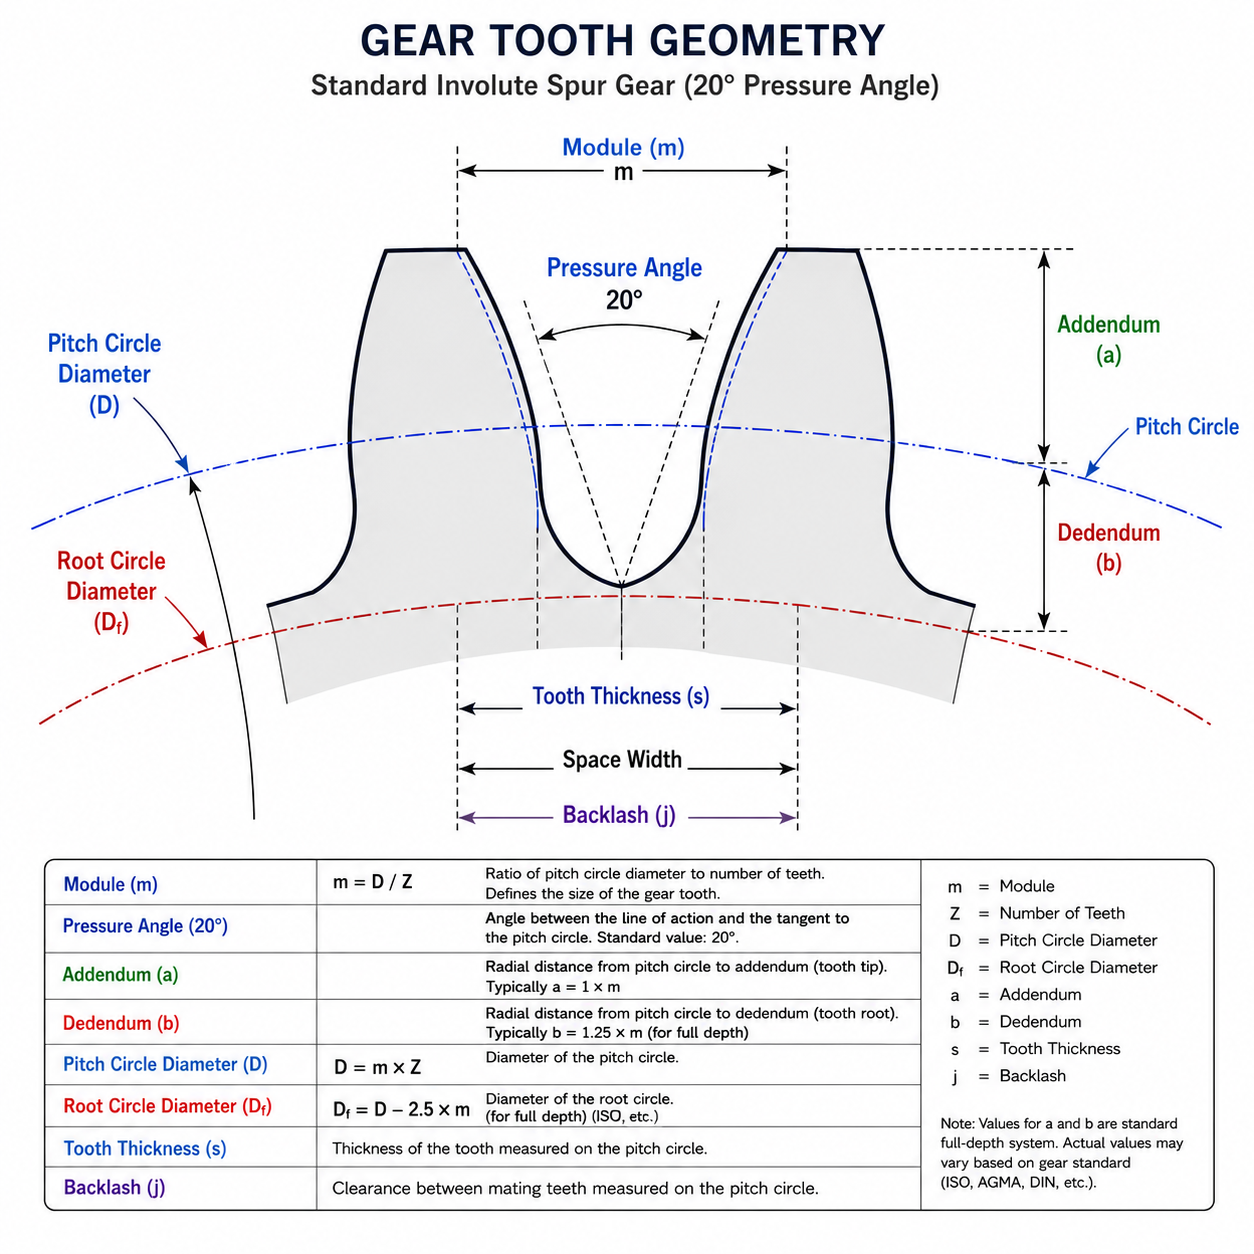
- Сначала спроектируйте втулку, а потом зубья: Соединение между втулкой и отверстием, а также переход к перемычке должны быть спроектированы таким образом, чтобы компенсировать напряжения усадки и предотвратить появление вмятин, искажающих инволютный профиль зубьев. Толщина стенки втулки должна составлять 0,5–0,7× толщины зубца у корня, а толщина перемычки — 0,4–0,6× толщины зубца. Лить шестерню с центральным литником с использованием мембранного литника (толщиной 0,8–1,2 мм) для уравновешивания радиального потока и минимизации некруглости в пределах ±0,03 мм по шаговому диаметру.
- Добавьте радиус скругления корня, равный 0,35–0,45 × модуль: Скругление у корня — это область с наибольшей напряжённостью в зубьях пластиковой шестерни. Большие радиусы скругления (минимум 0,3 модуля, в идеале 0,38 модуля) снижают коэффициент концентрации напряжений с Kt ≈ 2,5 (острый угол) до Kt ≈ 1,4, удваивая усталостную долговечность. Конструкции с полностью круглым закруглением у корня, где радиус закругления равен половине зазора у корня, могут дополнительно повысить усталостную долговечность на 30–50% по сравнению со стандартными трохоидными закруглениями для применений с большим количеством циклов (свыше 10⁶ циклов).
- Укажите уровень качества по стандарту AGMA, исходя из скорости линии шага, а не из своих желаний: Q6 — для v 8 м/с. Выбор параметра Q12 для скорости 0,5 м/с приводит к ненужным затратам, не обеспечивая при этом заметного повышения производительности. Коэффициент увеличения затрат при переходе от Q8 к Q10 составляет примерно 2–3× при литье и 4–6× при механической обработке.
- Учет расширения под воздействием влаги при проектировании корпуса: Диаметр по шагу нейлоновых шестерен может увеличиваться на 0,5–1,5% в результате поглощения влаги из воздуха или смазочного материала. Расчитывайте межосевое расстояние с учетом дополнительного зазора 0,3–0,5% в сухом состоянии, чтобы предотвратить заклинивание, когда шестерня достигнет равновесного содержания влаги. Для применений, требующих высокой точности синхронизации, следует выбирать материалы PA12 или PBT из-за их более низкого поглощения влаги (0,1–0,8%).
- Обкатка зубчатых колес перед измерением КПД: КПД пластиковых зубчатых передач повышается на 3–8 процентных пунктов после периода обкатки, составляющего 5 000–10 000 циклов зацепления, поскольку неровности на поверхности зубьев сглаживаются, а фактическая площадь контакта увеличивается. Испытание эффективности «необработанной» шестерни приведёт к занижению оценки её рабочих характеристик в установившемся режиме. Обкатку следует проводить при 50% от номинального крутящего момента, чтобы избежать задира на начальном этапе, характеризующемся высоким коэффициентом трения.
- Никогда не используйте литые пластиковые шестерни в паре с металлическими без смазки: Стальная шестерня, работающая в паре с незаполненной шестерней из POM со скоростью 1 500 об/мин, приведет к повышению температуры боковой поверхности зубьев пластиковой шестерни на 15–35 °C из-за более высокой теплопроводности стали, которая отводит тепло от зоны контакта, концентрируя его в пластике. Это ускоряет износ и может вызвать локальное плавление на боковой поверхности зубьев. Всегда используйте смазку (класс NLGI 0 или 00 для низких скоростей, класс 1 или 2 для скоростей >3 м/с) или выбирайте пластиковые материалы с внутренней смазкой (с наполнителем из ПТФЭ в количестве 15–20 вес. % или силиконовым маслом в количестве 2–5 вес. %).
Матрица отраслевых применений
| Промышленность | Типичный тип редуктора | Предпочтительный материал | Целевой показатель качества |
|---|---|---|---|
| Автомобилестроение (приводы) | Спиральные, червячные | PA66-GF30, POM | AGMA Q8–Q9, ресурс 200 тыс. циклов при температуре от -30 °C до +85 °C |
| Медицинские приборы (насосы) | Шпонка, спиральная | PEEK, PEI (Ultem) | AGMA Q9–Q10, ISO 10993, автоклавируемость — 500 циклов |
| Промышленная робототехника | Шпоночный, планетарный | PA66-GF30, PA46 | AGMA Q9–Q10, зазор <0,05°, ресурс 5 млн циклов |
| Бытовая электроника | Шпора, Лицо | POM, LCP | AGMA Q7–Q8, уровень шума <45 дБ(А), низкая стоимость |
Система принятия решений по затратам
Следует ли изготавливать пластиковые шестерни методом литья или механической обработки?
Для объемов менее 500 единиц, ЧПУ-обработка заготовок из готового проката ($50–$150/шестерня) является очевидным экономически выгодным выбором — инвестиции в инструмент для литья под давлением в размере $15 000–$60 000 не окупятся при таких объемах производства. Между 500 и 5 000 единиц, оцените: если зубчатое колесо имеет стандартную форму (цилиндрическое или простое косозубое, внешний диаметр <100 мм, модуль 0,5–2,0), рассмотрите возможность использования однокамерной прототипной формы ($8 000–$12 000), которая также может служить в качестве переходного инструмента. Выше 5 000 единиц, литье под давлением с использованием многогнездных форм (2–8 гнезд, $25 000–$60 000) обеспечивает себестоимость одной детали на уровне $0,15–$0,80, что позволяет окупить инвестиции в течение 12–18 месяцев. Для шестерен с диаметром шага более 250 мм литье становится нецелесообразным из-за требований к усилию зажима (>500 тонн) и ограничений по длине потока — стандартным подходом является обработка на станках с ЧПУ или изготовление шестерни из склеенных сегментов.
Общая себестоимость одной детали при серийном производстве (с учетом амортизации инструментов в течение 3 лет): 1 тыс. шт.: $12–$55 (обработанные) против $8–$30 (формованные) | 10 тыс. единиц: $8–$35 (обработанные на станке) против $0,50–$2,50 (формованные) | 100K единиц: $5–$25 (обработанные) против $0,15–$0,80 (формованные)
Устранение неисправностей при производстве зубчатых колес
| Задача | Вероятная причина | Диагностическая проверка | Корректирующие меры |
|---|---|---|---|
| Чрезмерный шум / визг редуктора | Погрешность профиля зубьев, некруглость или недостаточный уровень качества для скорости движения по линии шага | Испытание на скручивание с двусторонним усилием, измерение общей совокупной погрешности (TCE) | Перейти на стандарт AGMA Q9+, добавить снятие фаски на вершине и у корня в 10–20 мкм, увеличить коэффициент контакта до >1,4 |
| Преждевременный износ зубьев (<50 тыс. циклов) | Недостаточная смазка, абразивный материал соприкасающихся поверхностей или чрезмерная контактная нагрузка | СЭМ-изображение изношенной поверхности бокового фланца, расчет герцева контактного напряжения | Перейти на марку со внутренней смазкой, снизить контактное напряжение до <40 МПа, увеличить модуль на 25% |
| Перелом корня зуба | Недостаточный радиус скругления корня, перегрузка или износ материала | Измерить радиус скругления по чертежу, рассчитать изгибающее напряжение по сравнению с пределом усталости материала | Увеличить радиус скругления до 0,38–0,45 × модуль, перейти на марку GF30, проверить, соответствует ли температура расплава техническим требованиям |
| Нестабильность размеров в процессе эксплуатации | Поглощение влаги (нейлон) или тепловое расширение, превышающее расчетный предел | Измерение диаметра по шагу в сухом и увлажнённом состоянии с учётом относительной влажности окружающей среды | Перейти на PA12/PBT, увеличить расчетной зазор на 0,1–0,31 TP3T, добавить герметизацию корпуса от воздействия внешней среды |
Почему стоит выбрать нейлоновый пластик для вашего проекта
Точное производство
Более 30 производственных линий с ЧПУ и литьевых линий под одной крышей
Сертифицировано по стандарту ISO 9001:2015
Сертифицированная система качества, полные протоколы проверок
Срок выполнения заказа: 15–25 дней
Быстрое выполнение заказа с возможностью ускоренной обработки
Международная доставка
Авиа- и морские перевозки в Северную Америку, Европу и Азию
Скачайте наше руководство по производству зубчатых колес
Бесплатное справочное руководство в формате PDF, содержащее таблицы выбора материалов, правила проектирования и контрольные списки для оценки поставщиков.
Похожие статьи
- 📎 Руководство по обработке PEEK: скорости, подачи и допуски для высокоэффективных пластиков
- 📎 Литье из нейлона, армированного стекловолокном: характеристики материалов GF15, GF30, GF50
- 📎 Анализ суммирования инженерных допусков для пластиковых деталей
- 📎 Пластмассы автомобильного назначения: требования стандарта IATF 16949 к деталям, изготовленным методом литья под давлением
Часто задаваемые вопросы
Могут ли пластиковые шестерни действительно заменить металлические?
Да, в случаях, когда передаваемый крутящий момент не превышает 8 Н·м, а рабочие температуры не превышают 120 °C для материалов на основе нейлона (250 °C для PEEK), пластиковые шестерни не только не уступают металлическим, но и зачастую превосходят их по ряду ключевых показателей. Пластиковые шестерни избавляют от необходимости внешней смазки в 60–70% случаев применения, снижают вес системы на 40–70%, поглощают ударные нагрузки, которые могли бы деформировать боковые поверхности зубьев металлических шестерен, а также работают на 3–8 дБ(А) тише в диапазоне 500–3 000 Гц. Ограничениями являются крутящий момент (металлические шестерни выдерживают крутящий момент в 50–500× больше при тех же габаритах) и теплопроводность (пластик проводит тепло примерно в 100× медленнее, чем сталь, что ограничивает плотность мощности при непрерывной работе). Для применений, требующих высокого крутящего момента, работы при высоких температурах или непрерывной работы, металл по-прежнему необходим — однако для примерно 35–40% применений в области передачи мощности, которые попадают в диапазон рабочих характеристик пластика, такой переход обеспечивает значительную экономию затрат и снижение веса на системном уровне.
Какой пластик лучше всего подходит для изготовления зубчатых колес?
Не существует единого “лучшего” материала — оптимальный выбор зависит от условий эксплуатации. Для универсальных и недорогих применений при умеренных нагрузках: POM (ацеталь) без наполнителя обеспечивает наилучший баланс прочности, усталостной прочности, стабильности размеров и самосмазывания. Для более высоких нагрузок и температур: PA66-GF30 (стеклонаполненный нейлон 66) обеспечивает прочность, в 2–3 раза превышающую прочность ненаполненных марок, но требует смазки соприкасающихся деталей. Для непрерывной эксплуатации при высоких температурах (выше 120 °C): PEEK является «золотым стандартом», хотя его стоимость в 10–15 раз выше стоимости других материалов. Для прецизионных миниатюрных шестерен (модуль <1,0), требующих исключительной стабильности размеров: LCP (жидкокристаллический полимер) обеспечивает ничтожно низкое поглощение влаги (<0,03%) и формуемость в соответствии с AGMA Q10+. Выбор материала должен учитывать материал конкретной сопряженной шестерни, стратегию смазки и воздействие окружающей среды, оцениваемые как единая трибологическая система.
Какие нормы допуска применяются к пластиковым шестерням?
Для пластиковых зубчатых колес применяются те же системы классификации качества AGMA (ANSI/AGMA 2015) и ISO (ISO 1328), что и для металлических зубчатых колес, однако достижимые уровни качества различаются. Шестерни, изготовленные методом литья под давлением, позволяют надежно достигать уровней качества AGMA Q8–Q10 (общая суммарная погрешность 10–25 мкм для эталонной шестерни с диаметром деления 25 мм) при использовании прецизионно отшлифованных полостей формы. Пластиковые шестерни, обработанные на станках с ЧПУ, могут достигать уровня AGMA Q10–Q12, но редко превышают Q12 из-за более низкого модуля упругости материала, вызывающего прогиб во время резки. Ключевое отличие от допусков на металлические шестерни заключается в том, что размеры пластиковых шестерен указываются в определённом состоянии (обычно “в сухом виде после литья” или “кондиционировано до 50% относительной влажности при 23 °C”), поскольку вызванные влажностью и температурой изменения размеров в пределах 0,2–1,5% могут превысить производственный допуск. Всегда указывайте условия измерения в примечаниях к чертежу.
Нужна ли смазка пластиковым шестерням?
Требования к смазке зависят от сочетания материалов, скорости и нагрузки. Ненаполненный POM, работающий в паре с POM или PA, часто может эксплуатироваться без смазки при скоростях вдоль линии шага ниже 3 м/с и контактных напряжениях ниже 20 МПа благодаря низкому коэффициенту трения POM (μ ≈ 0,2–0,3 в сухом состоянии). Шестерни из нейлона, работающие в паре с нейлоном, как правило, требуют смазки при любой непрерывной эксплуатации для предотвращения явления «прилипания-скольжения» и накопления тепла. Материалы, армированные стекловолокном, всегда должны смазываться при взаимодействии с металлом или другой шестерней, армированной стекловолокном, из-за абразивных свойств открытых стекловолокон. Для применений, где использование внешней смазки недопустимо (чистые помещения, контакт с пищевыми продуктами, вакуум), следует выбирать марки с внутренней смазкой: POM с наполнителем из ПТФЭ (Delrin AF) с содержанием 15–20 wt% ПТФЭ или PA66, пропитанный силиконовым маслом, с содержанием 2–5 wt% силикона, которые обеспечивают μ ≈ 0,08–0,15 без внешней смазки. Редукторы, заполненные полужидкой смазкой класса NLGI 00, обеспечивают наилучшее отведение тепла и максимальный срок службы для закрытых пластиковых зубчатых передач.
Related Reading
- Услуги по изготовлению зубчатых колес: Прецизионное зубофрезерование для прямозубых, косозубых и нестандартных профилей
- Пластиковые детали для автомобилей: инженерные пластики для автомобилей и транспортных средств
- Услуги фрезерной обработки с ЧПУ: Прецизионная обработка по 3-5 осям для сложных деталей

